商机详情 -
云南菠萝果酒加工生产线采购
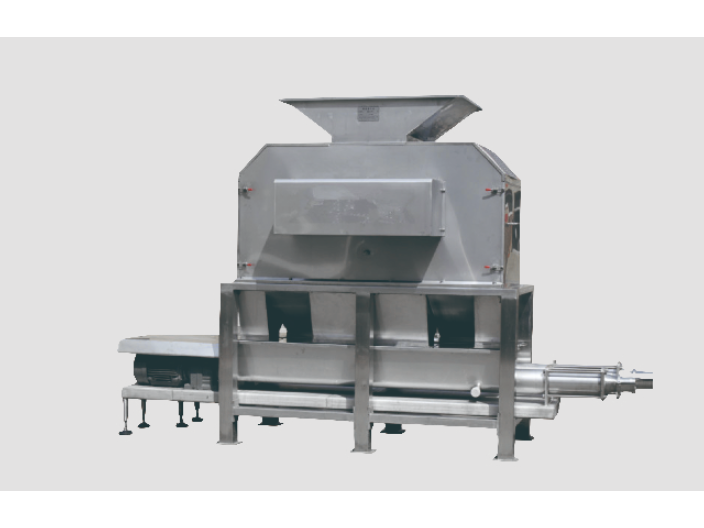
原料检测是上海果丰质量控制体系的重要环节。公司依据《GB 2763-2021食品中农药很大残留限量》及客户定制标准,构建了包含微生物、理化指标及感官评价的三级检测体系。以树莓果酒生产线为例,原料检测涵盖四大维度:微生物指标:菌落总数≤500CFU/g,大肠菌群≤30MPN/100g,沙门氏菌、志贺氏菌不得检出;理化指标:总酸度3.5%-4.2%,可溶性固形物≥12%,重金属(铅、砷)含量低于国标限值的50%;感官评价:通过色差仪量化果皮色泽(L值≥35,a值≥10),人工筛选剔除霉变、机械损伤果粒;农药残留:采用LC-MS/MS技术检测64种常见农药,检测限低至0.01mg/kg。在内蒙古番茄酱生产线项目中,果丰机械曾因检测出某批次原料多菌灵超标0.03mg/kg,果断终止合作并协助供应商整改种植流程,避免了批量质量事故。加工生产线智能记录数据,便于追溯管理。云南菠萝果酒加工生产线采购
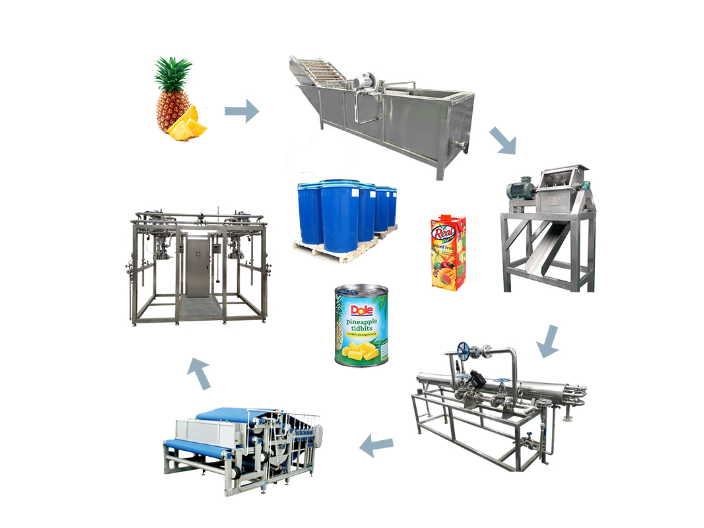
上海果丰机械设备有限公司通过技术创新降低客户运营成本。其低温真空浓缩技术较传统高温浓缩节能30%,在广西百色冻干刺梨片项目中,年节约能源成本超150万元。设备维护方面,果丰机械采用模块化设计,关键部件如轴承、密封圈等实现快速更换,在云南某枸杞酱生产线中,使设备故障率下降63%,年维修成本减少80万元。在投资回报周期上,果丰机械的定制化方案明显缩短客户盈利时间。新疆隆惠源药业有限公司的黑加仑生产线,通过果丰机械的产能弹性设计,在投产首年即实现2亿元产值,投资回收期只18个月。其“交钥匙工程”模式涵盖工艺设计、设备安装到员工培训的全流程服务,使中小型企业无需组建专业团队即可快速投产。云南菠萝果汁加工生产线采购果蔬加工生产线实时监控,保障生产质量。
果丰机械正加速向智能化生产迈进。其研发的机器视觉质检系统,通过高速摄像头与深度学习算法,可实时检测产品色泽、杂质等12项指标,检测速度达200件/分钟,较人工检测效率提升50倍。在5G+工业互联网应用中,远程运维平台可实时监控全球设备运行状态,工程师通过AR眼镜即可完成故障诊断与参数调整。公司计划到2026年实现所有生产线的AI自主决策,通过大数据分析优化工艺流程,将生产周期缩短30%。正如果丰机械总经理所言:“我们的目标不*是提供设备,更是构建一个能自我进化、持续优化的智能生产生态系统。”
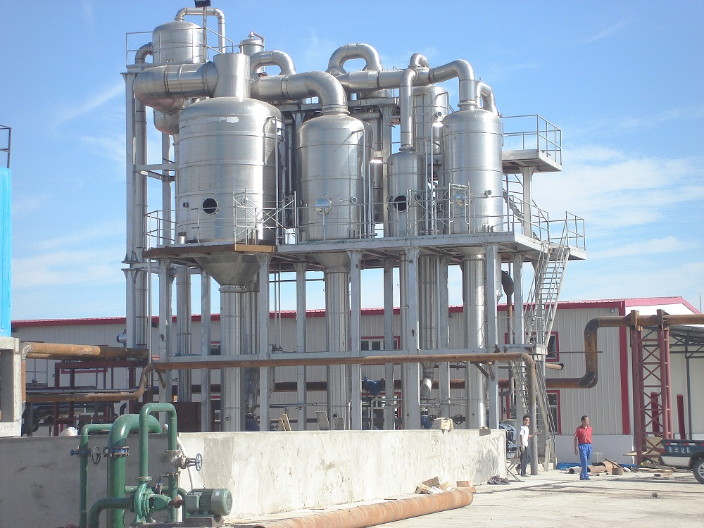
刺梨因富含维生素C、SOD酶及多酚类物质,被誉为“天然营养库”。然而,传统高温浓缩工艺易导致热敏性成分流失,成为行业痛点。上海果丰机械设备有限公司研发的低温真空浓缩技术,通过-0.08MPa真空环境将蒸发温度控制在45℃以下,使刺梨汁浓缩效率提升30%的同时,维生素C保留率高达92%,较传统工艺提升18%。在贵州安顺的10吨/时刺梨原汁生产线中,该技术将浓缩时间从4小时缩短至2.5小时,且浓缩液色泽透亮,无焦糊味,为后续调配提供品质基料。果丰机械的浓缩设备采用双效强制循环蒸发器,通过热泵系统回收二次蒸汽热量,使单位吨水蒸发能耗降低至85kg蒸汽,较行业平均水平节能22%。配套的在线浓度检测仪可实时反馈数据至PLC控制系统,确保浓缩终点误差≤0.5°Bx,避免过度浓缩导致的营养流失。柑橘加工生产线精细操作,产出多样柑橘制品。
芒果加工产品涵盖果汁、果干、果酱、NFC原浆等十余种品类,不同产品对工艺流程和设备配置的需求差异明显。例如,NFC果汁生产线需配备低温冷榨设备以保留营养成分,而芒果干生产线则需热风循环烘干系统控制含水率。上海果丰机械设备有限公司在贵州刺梨项目中,通过模块化设计实现设备快速切换,使同一条生产线既能生产芒果汁,又可转换至番茄酱生产,切换时间从传统4小时缩短至30分钟,年减少停机损失超200万元。其研发的智能分选系统可按芒果直径、糖度自动分级,满足高级市场对原料一致性的严苛要求。自动化加工生产线调味腌制,风味独特。甘肃智能菠萝加工生产线厂家
果蔬加工生产线包装精美,提升产品价值。云南菠萝果酒加工生产线采购
作为国家高新技术企业,上海果丰机械设备有限公司持有47项清洗环节专项技术,服务全球32个国家,打造了200余条智能化清洗生产线。其客户涵盖大咖国际、沪上阿姨等有名品牌,设备覆盖番茄、芒果、刺梨等154种果蔬加工场景。在技术创新方面,果丰与中科院过程工程研究所共建联合实验室,研发出纳米涂层保鲜技术,使芒果干维生素C保留率达72%,较传统工艺提升41%。公司计划到2026年实现所有清洗设备的AI自主决策,通过大数据分析优化工艺流程,将清洗环节能耗降低30%。云南菠萝果酒加工生产线采购