商机详情 -
台州5G基站壳体压铸技术
天雅江涛凭借强大的设备支持、工艺创新与严格的质量监控,在铝合金压铸领域精益求精,不断超越。无论是摩托车部件、汽车结构件,还是电子产品与航空航天零件,我们都在不断推动技术进步,以适应未来的市场需求。追求突出,我们是铝合金压铸行业的先锋,期待与更多客户携手共创美好未来。在现代工业体系中,铝合金压铸作为一种成熟且应用普遍的精密成型工艺,在多个领域发挥着重要作用。随着全球制造业对产品性能要求的不断提升,铝合金压铸技术正向着高精度、智能化和绿色化的方向快速发展。在这个背景下,天雅江涛作为中国铝合金压铸行业的先进企业之一,凭借其深厚的技术积累、持续创新的能力以及精确的市场定位,赢得了普遍的行业认可。压铸件普遍应用于基站设备、汽车结构及摩托车发动机领域。台州5G基站壳体压铸技术
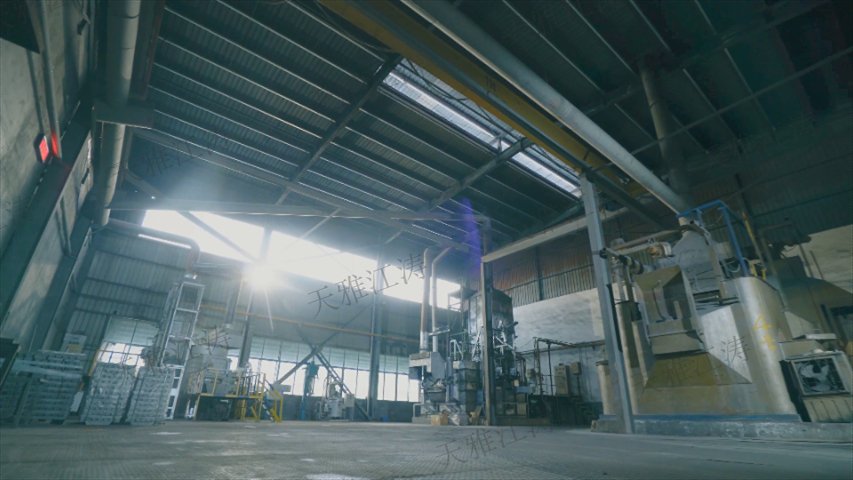
普遍的应用领域与定制化服务:天雅江涛的压铸技术普遍应用于多个领域,包括摩托车变速箱箱体、缸头,汽车结构件(如新能源控制器壳体),以及5G基站散热器等。公司凭借先进的CAD/CAM技术,能够根据客户需求进行定制化设计和生产,确保产品在性能和外观上满足不同应用场景的要求。公司计划在未来继续加大研发投入,探索智能化、无人化压铸生产模式,以满足未来制造业对高效、精密生产的需求。总之,天雅江涛凭借其高精度铝合金压铸技术、创新的生产工艺和严格的质量控制体系,已成为行业的佼佼者。珠海高压压铸我们拥有25年以上的铝合金压铸经验,积累了丰富的行业知识和技术。
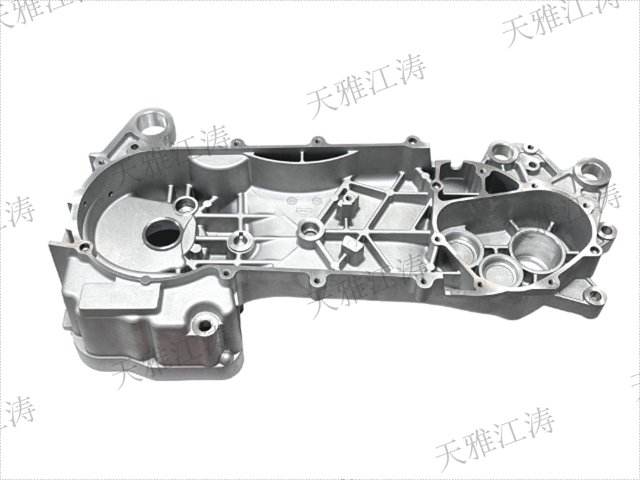
压铸主要解决的问题:薄壁件成型:问题描述:随着工业需求的不断变化,薄壁件的需求量越来越大。然而,薄壁件的成型难度较高,容易出现填充不足、冷隔等缺陷。解决方案:我们创新应用真空辅助压铸技术,通过在压铸过程中抽除模具型腔内的空气,降低气压,从而提高金属液的流动性。这一技术的应用,使我们能够成功生产出较薄0.8mm的薄壁件,并且良品率提升至98.5%。真空辅助压铸技术不*解决了薄壁件成型难题,还较大程度上提高了产品的质量和一致性。
压力控制:1.注射压力,注射压力是指压铸机在注射过程中施加的压力,它直接影响到铝液的充型能力和铸件的内部质量。注射压力过高会导致铝液飞溅、卷气和模具磨损加剧;注射压力过低则会导致铝液充型不充分,产生冷隔和气孔。因此,合理选择注射压力是确保铸件质量的关键。一般来说,注射压力应根据铸件的壁厚和结构复杂程度进行调整,通常在50MPa至150MPa之间。2.增压压力,增压压力是指在铝液充型后,为了补偿铝液的收缩而施加的压力。增压压力的大小直接影响到铸件的致密度和力学性能。增压压力过高会导致铸件内部产生应力,甚至出现裂纹;增压压力过低则会导致铸件内部疏松,力学性能下降。因此,增压压力应根据铸件的具体情况进行合理选择,通常在20MPa至60MPa之间。我们积极参与行业展会,与同行交流学习,引导技术潮流与发展方向。
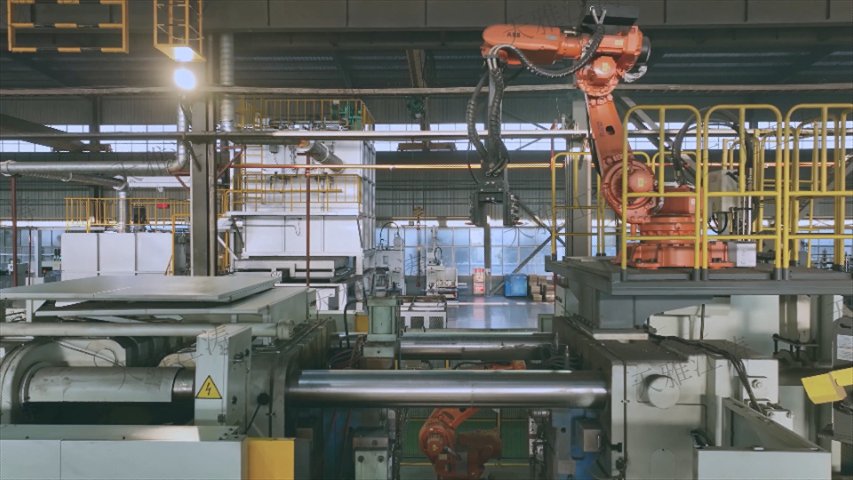
温度控制:1.铝液温度,铝液温度是压铸过程中较重要的参数之一。适宜的铝液温度能够保证金属液的流动性,减少气孔和缩松等缺陷。我们的智能压铸单元集成了铝液温度闭环控制系统,波动范围控制在±1℃以内,确保了铝液温度的稳定性。通常,铝合金压铸的铝液温度应控制在660℃至720℃之间,具体温度需要根据合金成分和零件复杂程度进行调整。2.模具温度,模具温度的控制同样重要,过高或过低的模具温度都会影响铸件的质量。模具温度过高会导致铝液冷却速度过慢,容易产生缩松和粘模现象;模具温度过低则会导致铝液冷却过快,产生冷隔和气孔。一般来说,模具的预热温度应控制在200℃至250℃之间,生产过程中模具温度应保持在180℃至250℃之间。**竞争力在于高效的生产线和精确的质量控制系统。珠海高压压铸
我们采用先进材料进行生产,以提高产品强度与耐用性,满足市场需求。台州5G基站壳体压铸技术
创新研发与技术积累:1.持续的技术创新,天雅江涛注重技术创新,每年投入大量资源用于研发新技术和新工艺。公司通过与高校和科研机构的合作,不断优化压铸工艺,提升产品质量和生产效率。2.丰富的行业经验,凭借25年的铝合金压铸经验,天雅江涛积累了丰富的技术数据和案例库。这种经验使公司能够快速响应客户需求,提供定制化的解决方案。3.绿色制造与可持续发展,天雅江涛在压铸生产中注重环保和可持续发展,采用节能设备和环保材料,减少生产过程中的能耗和排放。公司还通过废料回收和再利用,降低资源浪费。台州5G基站壳体压铸技术