商机详情 -
东阳铝件压铸源头厂家
质量管控体系:打造零缺陷制造生态。1全流程数字化监控,SPC统计分析:关键尺寸CPK≥1.67,过程能力指数行业先进;3D打印试模:模具开发周期缩短40%(传统模具25天→15天);数字孪生验证:通过ANSYS模拟优化浇注系统,缩松率从0.8%降至0.15%。2环保与可持续发展:绿色制造:水基涂料替代传统溶剂涂料,VOC排放降低90%;循环经济:铝废料回收率≥95%,熔炼能耗较原生铝降低60%;碳足迹管理:2023年单位产品碳排放量较2019年下降38%。创新技术应用于摩托车缸头、箱体等关键部件制造。东阳铝件压铸源头厂家
天雅江涛通过构建"材料研发-智能工艺-数字检测-场景应用"的技术闭环,不*在国内压铸市场占有率突破12%,更在国际舞台树立了中国智造标志。其产品矩阵覆盖功率从5W到50kW、温度从-55℃到1200℃、载荷从1N到500kN的极端工况,累计服务全球30余国客户,获得专业技术132项(含PCT专业技术28项)。在碳中和目标驱动下,公司正加速布局氢能装备、飞行汽车等新兴领域,致力于为全球高级装备制造业提供更具创新力的压铸解决方案。这场始于模具车间的技术进化,正在重塑世界精密制造的格局。江北区铝件压铸定制服务领域扩展至航空航天、新能源汽车及电子散热器制造。
压力控制:1.注射压力,注射压力是指压铸机在注射过程中施加的压力,它直接影响到铝液的充型能力和铸件的内部质量。注射压力过高会导致铝液飞溅、卷气和模具磨损加剧;注射压力过低则会导致铝液充型不充分,产生冷隔和气孔。因此,合理选择注射压力是确保铸件质量的关键。一般来说,注射压力应根据铸件的壁厚和结构复杂程度进行调整,通常在50MPa至150MPa之间。2.增压压力,增压压力是指在铝液充型后,为了补偿铝液的收缩而施加的压力。增压压力的大小直接影响到铸件的致密度和力学性能。增压压力过高会导致铸件内部产生应力,甚至出现裂纹;增压压力过低则会导致铸件内部疏松,力学性能下降。因此,增压压力应根据铸件的具体情况进行合理选择,通常在20MPa至60MPa之间。
普遍的应用领域:压铸产品因其诸多优点,在多个领域得到了普遍应用。天雅江涛的压铸工艺涵盖了摩托车部件、汽车结构件、电子散热器等众多领域。在摩托车行业,除了前面提到的缸头和箱体,像发动机的链轮罩、离合器外壳等零件也大量采用压铸工艺生产。这些压铸零件不*满足了摩托车轻量化的需求,提高了燃油经济性和操控性能,还因其高精度和高致密度,保证了发动机的稳定运行和可靠性。在汽车行业,除了新能源壳体,汽车的发动机缸体、变速器壳体等大型结构件也常采用压铸工艺。压铸工艺能够实现这些大型零件的一次成型,减少了后续加工工序,提高了生产效率。在电子领域,除了5G基站壳体,手机、平板电脑等电子产品的外壳也越来越多地采用压铸铝合金制造,以满足产品对轻薄、美观和散热性能的要求。我们通过严格控制温度、压力和时间参数,确保每个零件质量稳定可靠。
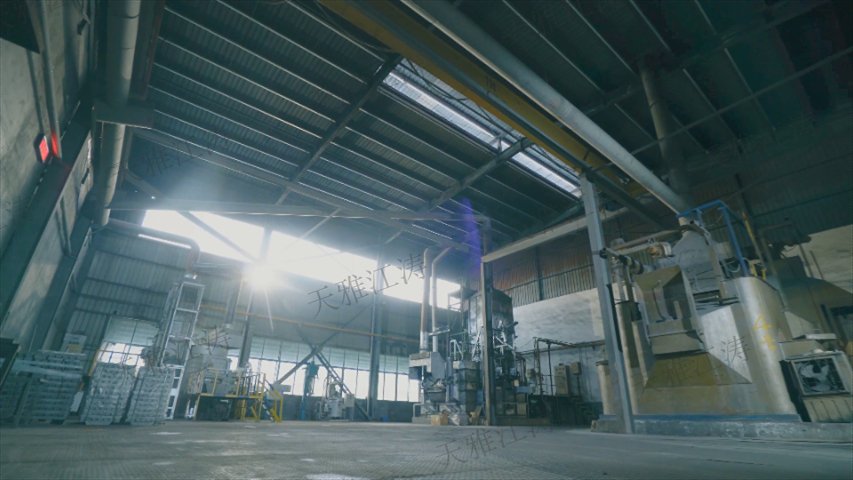
强大的设备实力:1.全自动的压铸机配置,天雅江涛配备了43台全自动压铸机,锁模力范围从280T到2500T,涵盖了高压、低压和重力压铸等多种工艺。这种丰富的设备资源使得我们能够灵活应对不同规格、复杂程度的零件生产需求。从大批量生产到小批量定制,压铸机的多样性确保了生产能力的高效性与敏捷性。2.年产能力的优势,天雅江涛年产精密压铸件超8000吨,充分说明了我司在大规模生产中的实力。产量不*体现在数量上,还体现在产品的质量与精确度上。我们的压铸工艺能够快速响应市场需求,随时调整生产计划,满足客户及时交货的期望。创新应用真空辅助压铸技术,薄壁件良品率提升至98.5%。滨江区压铸工厂
天雅江涛重视质量管理,通过ISO认证体系保障产品质量符合国际标准。东阳铝件压铸源头厂家
应用场景深度解析:技术赋能产业升级。1摩托车领域:重塑动力性能边界,高功率发动机适配:为KTM390SuperAdventure开发的薄壁缸头(壁厚1.2mm),压缩比提升至11.5:1,功率增加7kW@10,000rpm。越野场景可靠性:三重密封结构设计(气门座圈PTFE涂层+陶瓷密封环+激光熔覆层),在砂石路面振动工况下泄漏率<0.01cc/min。2新能源汽车领域:推动电动化转型,续航能力提升:比亚迪汉EV电池包减重12kg(较钢制壳体),整车续航里程增加7%-10%。充电效率优化:集成式热管理系统设计,使电驱系统工作温度稳定在85℃以下,充电功率提升20%。东阳铝件压铸源头厂家