商机详情 -
江北区无人机压铸
荣誉加身,持续创新:天雅江涛的努力与成就,得到了社会各界的普遍认可。公司先后被评为“省专精特新企业”和国家高新型技术企业,这些荣誉不*是对过去成绩的肯定,更是对未来持续创新的激励。天雅江涛深知,在快速变化的市场竞争中,唯有不断创新,方能立于不败之地。因此,公司不断加大研发投入,引进高级人才,推动产学研合作,致力于开发出更多引导行业潮流的新技术、新产品。综上所述,天雅江涛作为高精度铝合金压铸技术的服务商,凭借其丰富的行业经验、先进的生产设备、智能化的生产流程、创新的技术应用以及普遍的服务领域,已成为行业内一颗璀璨的明星。真空辅助压铸明显提升了产品的表面质量和内部致密度。江北区无人机压铸
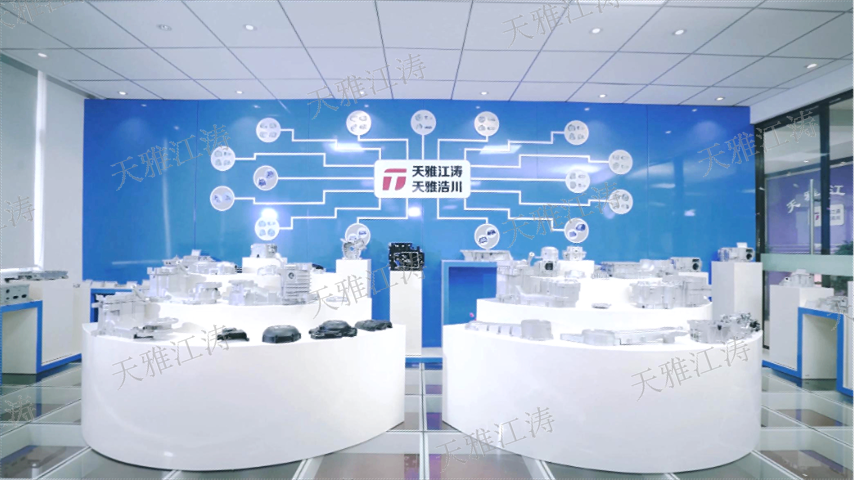
压力控制:1.注射压力,注射压力是指压铸机在注射过程中施加的压力,它直接影响到铝液的充型能力和铸件的内部质量。注射压力过高会导致铝液飞溅、卷气和模具磨损加剧;注射压力过低则会导致铝液充型不充分,产生冷隔和气孔。因此,合理选择注射压力是确保铸件质量的关键。一般来说,注射压力应根据铸件的壁厚和结构复杂程度进行调整,通常在50MPa至150MPa之间。2.增压压力,增压压力是指在铝液充型后,为了补偿铝液的收缩而施加的压力。增压压力的大小直接影响到铸件的致密度和力学性能。增压压力过高会导致铸件内部产生应力,甚至出现裂纹;增压压力过低则会导致铸件内部疏松,力学性能下降。因此,增压压力应根据铸件的具体情况进行合理选择,通常在20MPa至60MPa之间。鄞州区压铸源头厂家我们提供定制化解决方案,以满足客户在设计和功能上的特定需求。
高精度成型:压铸工艺能够实现极为精确的零件成型。天雅江涛配备的43台全自动压铸机,锁模力范围从280T至2500T,可适应各种复杂程度和尺寸规格的模具。在压铸过程中,金属液在高压作用下迅速填充模具型腔,能够精确复制模具的细微结构。以摩托车部件中的缸头和箱体为例,这些零件内部结构复杂,有着众多的油路、气道以及安装孔位等。天雅江涛通过先进的压铸技术,能够确保缸头和箱体的尺寸精度较高,各部分壁厚均匀,关键尺寸公差可控制在极小范围内。对于一些高精度要求的部位,如缸头的气门座圈安装孔,尺寸精度能够达到行业先进水平,这为后续的发动机装配提供了可靠保障,使得发动机在运行过程中,各部件之间能够实现精密配合,减少因装配误差导致的动力损失和故障发生概率。
天雅江涛通过先进的设备、创新的工艺和严格的质量控制体系,确保了其压铸产品的高质量与高可靠性。公司在摩托车、汽车、新能源、电子及航空航天等领域的普遍应用,充分展示了其技术实力和市场价值。未来,天雅江涛将继续秉持“精益求精、追求突出”的理念,推动铝合金压铸技术的创新与发展,为全球客户提供更优良的产品和服务。通过以上分析可以看出,天雅江涛在铝合金压铸领域的成功,不*源于其先进的技术和设备,更得益于其对质量的不懈追求和对客户需求的深刻理解。这种全方面的质量保障体系,使天雅江涛成为高精度铝合金压铸技术服务商的行业标志。创新真空辅助压铸技术,解决薄壁件成型难题。
真空辅助压铸技术:真空辅助工艺通过在高压压射过程中引入负压环境,明显减少铝液中的气体残留。该技术的创新性体现在三个层面:缺陷控制:传统的压铸过程容易因气体卷入形成气孔,导致强度下降和耐腐蚀性不足。而真空辅助系统可将残余气体抽离至0.1kPa以下,零件致密度提升至95%以上(行业平均水平为85%-90%),满足航空级零部件对高抗拉强度的要求。微结构优化:在0.8mm超薄壁件成型中,真空环境使得铝液更充分渗入模具细小的缝隙,有效抑制微观气孔和缩孔的发生,使良品率较传统工艺提升15个百分点(从83%→98.5%)。材料兼容:适用于6061、7075等高延伸率铝合金的复杂薄壁结构成型,尤其在精密电子散热器领域解决了因气泡导致的热传导效率衰减问题。客户满意是我们的首要目标,我们通过优良服务赢得了普遍认可。江北区无人机压铸
我们通过严格控制温度、压力和时间参数,确保每个零件质量稳定可靠。江北区无人机压铸
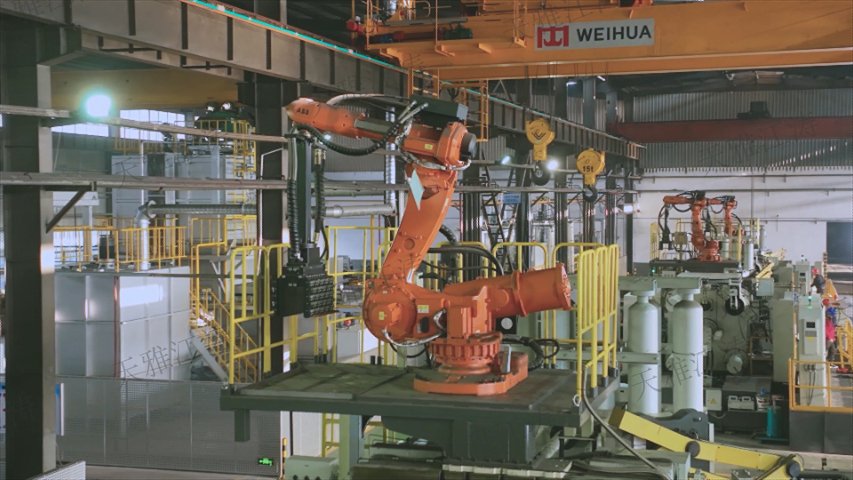
主要技术实力:构建压铸全产业链竞争优势:设备集群与工艺布局,天雅江涛配备43台全自动压铸机,形成完整的高压(300-2500T)、低压(50-200T)、重力铸造(20-150T)工艺矩阵,满足从简单件到复杂薄壁结构的多元化需求:高压压铸:用于汽车新能源壳体、5G基站散热器等大批量生产(单件重量5-50kg)低压压铸:适配摩托车缸头、航空结构件等高精度要求场景(气孔率≤0.08%)重力铸造:专攻航空航天精密部件(表面粗糙度Ra≤1.6μm)智能压铸单元集成铝液温度闭环控制系统(波动≤±1℃)、实时压力监测模块和模具应力补偿装置,实现:工艺稳定性:同类产品尺寸公差波动控制在±0.05mm以内;生产效率:循环周期缩短至12-25秒(行业平均15-35秒);能源利用率:熔炉能耗降低22%(余热回收系统+智能温控)。江北区无人机压铸