商机详情 -
宁波新能源壳体压铸设备
天雅江涛通过构建"材料研发-智能工艺-数字检测-场景应用"的技术闭环,不*在国内压铸市场占有率突破12%,更在国际舞台树立了中国智造标志。其产品矩阵覆盖功率从5W到50kW、温度从-55℃到1200℃、载荷从1N到500kN的极端工况,累计服务全球30余国客户,获得专业技术132项(含PCT专业技术28项)。在碳中和目标驱动下,公司正加速布局氢能装备、飞行汽车等新兴领域,致力于为全球高级装备制造业提供更具创新力的压铸解决方案。这场始于模具车间的技术进化,正在重塑世界精密制造的格局。天雅江涛始终关注行业动态,不断调整策略以适应市场变化和需求增长。宁波新能源壳体压铸设备
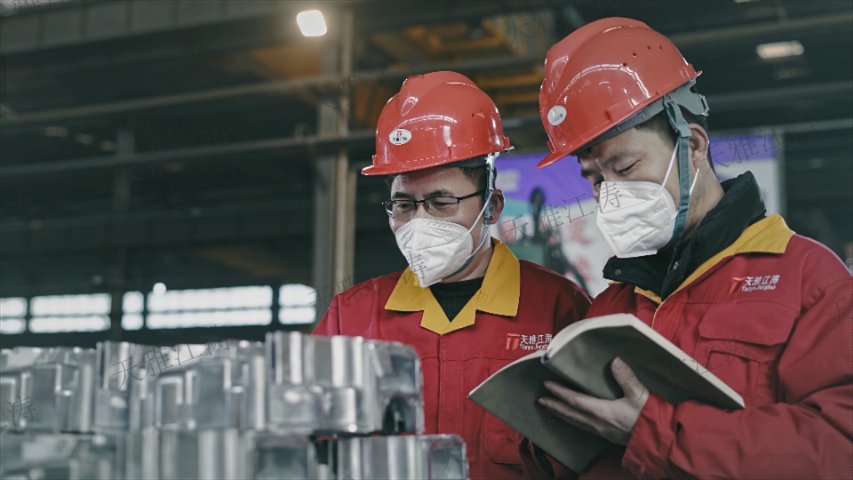
铝合金压铸工艺流程:1.铝液准备,在进行压铸之前,需要对铝合金进行熔化处理。天雅江涛采用先进的熔炼炉,将原材料加热至适当温度,使其完全熔化为液态。在这一过程中,我们严格控制温度,以避免氧化和杂质混入,从而保证后续成型质量。2.压铸过程,注入阶段:将熔融状态下的铝液通过浇注系统快速注入模具型腔中。在此过程中,高压力能够确保金属液迅速填充模具,并克服流动阻力。保压阶段:在注入完成后,保持一定压力以确保金属液在型腔内充分凝固,防止产生收缩缺陷。冷却阶段:待金属液凝固后,通过冷却通道迅速降低模具温度,加快成型速度。在这一阶段,我们会监测温度变化,以确保产品质量稳定。江门压铸服务商在未来的发展中,我们将继续加大研发投入,引导行业技术进步。
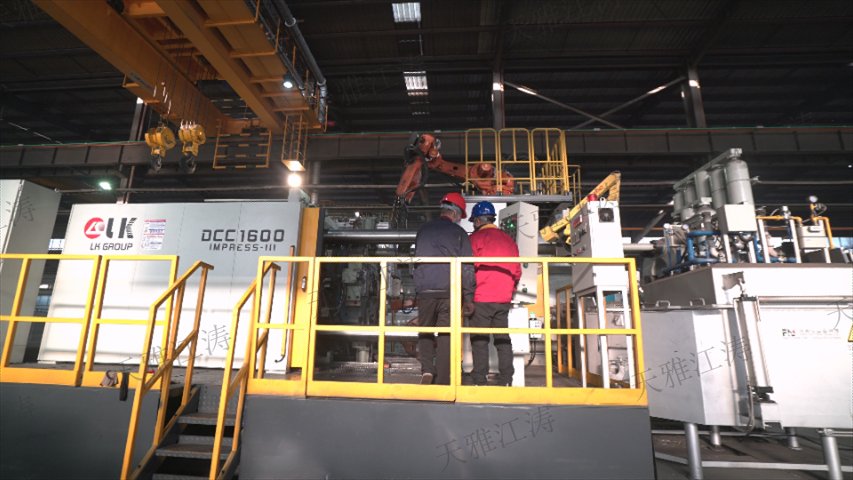
服务领域与应用:天雅江涛的压铸工艺普遍应用于多个领域,包括但不限于:摩托车部件:如缸头、箱体等关键部件,这些部件需要承受较大的机械负荷,因此对材料强度和加工精度有较高要求。汽车结构件:特别是在新能源汽车领域,我们提供新能源壳体等组件,这些部件不*要满足轻量化需求,还需具有良好的散热性能。电子散热器:例如5G基站壳体,这类产品需要良好的导热性和散热能力,以保障电子设备稳定运行。作为一家拥有25年经验的高精度铝合金压铸技术服务商,天雅江涛凭借先进设备与智能控制系统,在整个压铸工艺流程中实现了高效、品质生产。
时间控制:1.注射时间,注射时间是指从铝液开始注入模具到填充完毕所需的时间。注射时间的长短直接影响到铸件的成型质量和生产效率。注射时间过长会导致铝液冷却过快,产生冷隔和气孔;注射时间过短则会导致铝液充型不充分,产生冷隔和气孔。因此,合理控制注射时间是确保铸件质量的重要环节。一般来说,注射时间应根据铸件的壁厚和结构复杂程度进行调整,通常在0.1秒至0.5秒之间。2.保压时间,保压时间是指在铝液充型后,为了补偿铝液的收缩而保持压力的时间。保压时间的长短直接影响到铸件的致密度和力学性能。保压时间过长会导致铸件内部产生应力,甚至出现裂纹;保压时间过短则会导致铸件内部疏松,力学性能下降。因此,保压时间应根据铸件的具体情况进行合理选择,通常在5秒至20秒之间。在研发方面,我们投入大量资源,以不断提升产品性能和加工技术水平。
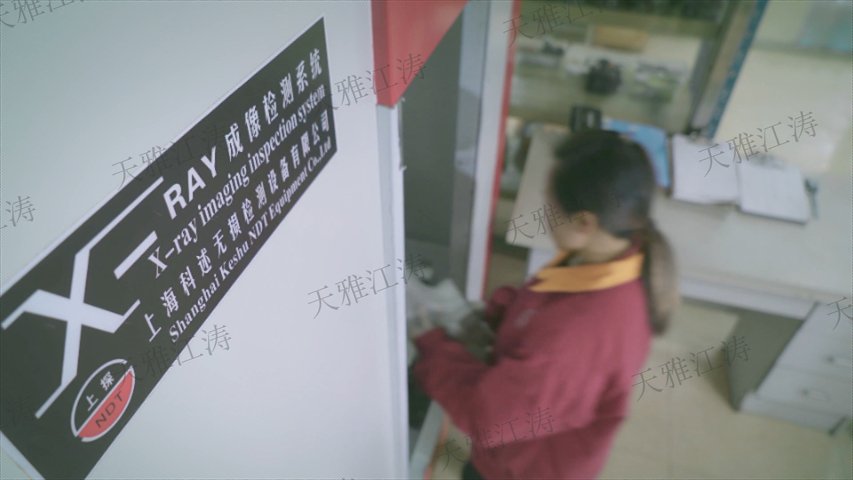
铝合金压铸工艺流程:1.模具开启与取出,经过冷却后,打开模具,将成品取出。在这一过程中,我们会仔细检查每个零件,确保其符合设计标准。同时,对取出的零件进行初步清理,以去除表面的残留物和飞边。2.后处理工序,为了提升产品外观及性能,天雅江涛还提供一系列后处理服务,包括:表面处理:如喷涂、电镀、阳极氧化等,以增强抗腐蚀性及美观性。机械加工:对需要高精度特征(如轴承孔、密封面)的零件进行数控加工,以满足客户对公差要求。检测与质控:对每批次产品进行严格检测,包括尺寸、外观及物理性能等多项指标,确保出厂产品符合标准。服务领域覆盖摩托车、汽车、新能源及航空航天等行业。江门压铸服务商
压铸工艺是将熔化金属液在高压下注入模具的一种快速成型方法。宁波新能源壳体压铸设备
压铸主要解决的问题:产品致密度和内部缺陷,问题描述,在压铸过程中,金属液在高压下快速注入模具型腔,如果控制不当,容易导致产品内部出现气孔、缩松等缺陷。这些内部缺陷会严重影响产品的机械性能和使用寿命。解决方案:我们通过智能压铸单元集成铝液温度闭环控制系统,确保铝液温度波动控制在±1℃以内。同时,我们采用实时压力监测技术,严格控制压铸过程中的压力参数。通过这些先进的技术手段,我们确保产品内部组织致密,产品致密度达到95%以上,有效解决了气孔、缩松等内部缺陷问题。宁波新能源壳体压铸设备