商机详情 -
北京航空钣金快速检测排名
为适应不同行业与企业的需求,快速检测技术需遵循国际或行业标准,并具备良好的兼容性。硬件接口方面,系统支持多种通信协议,如以太网、RS485、USB等,可与现有生产线设备无缝对接。软件层面,检测报告格式符合ISO、GB等标准要求,便于质量管理体系认证。此外,系统预留开放接口,允许用户集成第三方算法或自定义检测规则,满足特定场景的个性化需求。标准化与兼容性设计使快速检测技术能够灵活嵌入不同生产流程,成为智能制造的关键环节。快速检测设备维护简单,日常只需基础保养。北京航空钣金快速检测排名
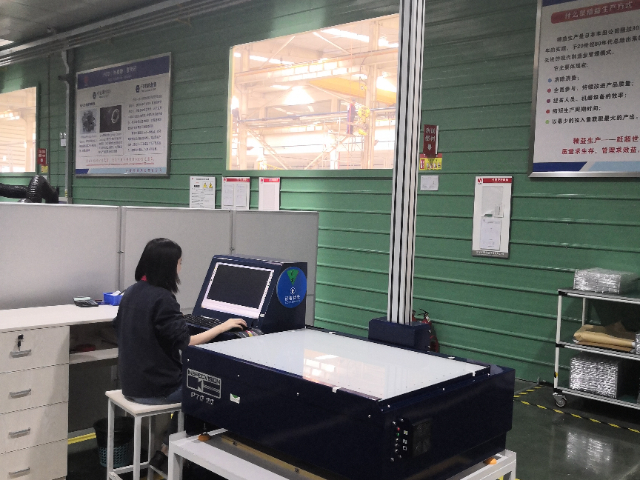
平板零件尺寸快速检测的关键在于光学、激光或结构光等非接触式传感技术的集成应用。以激光三角测量为例,激光发射器将光束投射至零件表面,反射光通过透镜组聚焦至探测器,通过分析光斑位移计算表面高度信息。结构光技术则通过投影特定图案(如条纹或网格)至零件表面,利用相机捕捉变形图案,结合三角测量原理重建三维形貌。这些技术通过高速扫描与实时数据处理,可在秒级时间内完成平板零件全尺寸测量,同时避免传统接触式测量可能导致的零件变形或划伤,尤其适用于薄壁、易损等精密零件的检测需求。苏州激光切割零件尺寸检测优势快速检测是实现智能制造质量控制的关键环节。
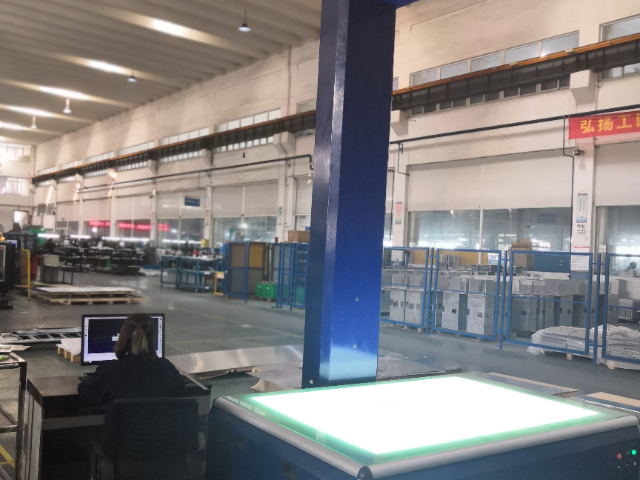
单一传感器难以全方面覆盖零件所有尺寸特征,多传感器融合成为提升检测完整性的关键。激光扫描仪擅长捕捉三维形貌,但难以精确测量透明或反光表面;工业相机可获取高分辨率二维图像,却无法直接获取深度信息。通过将激光点云与相机图像进行空间配准,可实现“形貌+纹理”的综合检测。例如,在检测带有刻印文字的平板零件时,激光扫描仪获取表面高度数据,相机捕捉文字清晰度,融合后的数据既能验证刻印深度是否符合要求,又能检查文字是否完整无缺。传感器融合的挑战在于时空同步,需通过高精度时间戳与坐标变换矩阵,确保不同传感器采集的数据对应同一物理时刻与空间位置,避免因时间延迟或坐标错位导致融合失效。
实现平板零件尺寸快速检测需要一套完整的设备系统。通常包括光源装置,它为检测提供稳定、均匀的光线,确保成像清晰;图像采集设备,如高分辨率摄像头,能够快速捕捉平板零件的图像信息;数据处理单元,这是检测设备的关键部分,负责对采集到的图像或数据进行快速分析和处理,运用预设的算法计算出零件的尺寸参数;以及显示与输出设备,用于将检测结果直观地展示给操作人员,并可将数据传输至其他生产管理系统。这些设备相互协作,形成一个有机的整体,共同完成平板零件尺寸的快速检测任务。系统可设定自动归档策略,管理检测数据。

在高速生产线上,检测速度需与加工节奏匹配,否则可能成为瓶颈。平板零件尺寸快速检测的实时性依赖于硬件性能与算法效率的双重提升。硬件方面,采用高速相机(如千帧/秒以上)与高带宽数据传输接口,确保原始数据采集无延迟;算法层面,通过并行计算、GPU加速等技术优化图像处理流程,将单次检测时间压缩至毫秒级。例如,利用FPGA(现场可编程门阵列)实现硬件级边缘检测,可大幅减少软件处理负担。此外,预定义检测模板与自适应扫描路径规划也能避免无效数据采集,进一步提升整体检测效率。快速检测可识别压印、刻字等表面标记清晰度。零件尺寸快速检测要点
快速检测适用于大批量生产中的首件与巡检环节。北京航空钣金快速检测排名
平板零件表面可能存在涂层、纹理或微结构,对检测技术提出更高要求。非接触式检测方法,如激光扫描与结构光投影,能够避免接触式探头对表面的划伤,同时捕捉微米级表面特征。算法层面,表面重建技术通过多角度图像融合,生成高精度三维模型,清晰展示表面形貌。纹理分析算法则可识别涂层均匀性、划痕深度等缺陷,为表面质量控制提供依据。例如,在检测带有防反射涂层的平板零件时,系统会采用偏振光传感器消除光线干扰,确保涂层厚度测量准确性。针对反光材料,算法会通过图像增强技术提升边缘对比度,避免检测盲区。北京航空钣金快速检测排名