商机详情 -
数控冲床零件快速检测中心
平板零件尺寸快速检测的关键在于建立一套高效、准确的测量体系,其技术基石涵盖光学、激光、机械接触及图像处理等多领域交叉应用。传统检测方法依赖人工卡尺或三坐标测量机,虽精度可靠但效率低下,难以适应现代制造业对速度与柔性的双重需求。快速检测技术通过非接触式光学投影、激光扫描或结构光编码等方式,将零件表面几何信息转化为数字信号,再经算法解析生成尺寸参数。这一过程无需逐点接触,避免了机械变形对测量结果的影响,同时通过并行采集技术实现全尺寸覆盖,大幅缩短检测周期。例如,激光三角测量法通过发射线状激光至零件表面,利用反射光斑位置变化计算高度差,结合高速相机实现动态扫描,可在数秒内完成复杂曲面的三维建模。其关键在于如何平衡扫描速度与分辨率,避免因采样率不足导致边缘信息丢失。系统支持模板匹配,快速定位标准特征位置。数控冲床零件快速检测中心
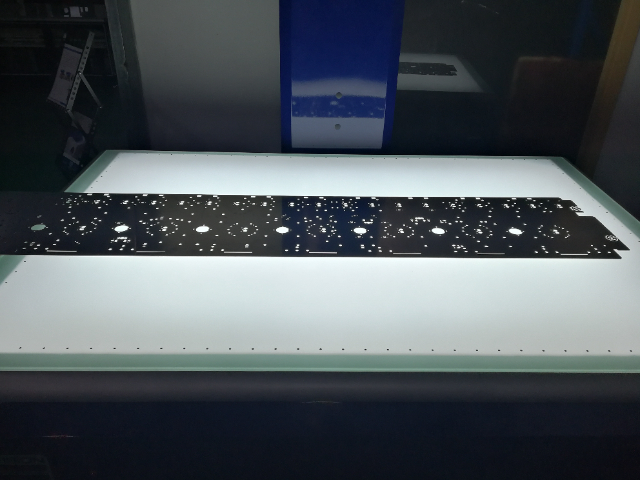
平板零件表面可能存在涂层、纹理或微结构,对检测技术提出更高要求。非接触式检测方法,如激光扫描与结构光投影,能够避免接触式探头对表面的划伤,同时捕捉微米级表面特征。算法层面,表面重建技术通过多角度图像融合,生成高精度三维模型,清晰展示表面形貌。纹理分析算法则可识别涂层均匀性、划痕深度等缺陷,为表面质量控制提供依据。例如,在检测带有防反射涂层的平板零件时,系统会采用偏振光传感器消除光线干扰,确保涂层厚度测量准确性。针对反光材料,算法会通过图像增强技术提升边缘对比度,避免检测盲区。北京航空钣金快速检测报价快速检测适用于汽车内饰板的来料检验。
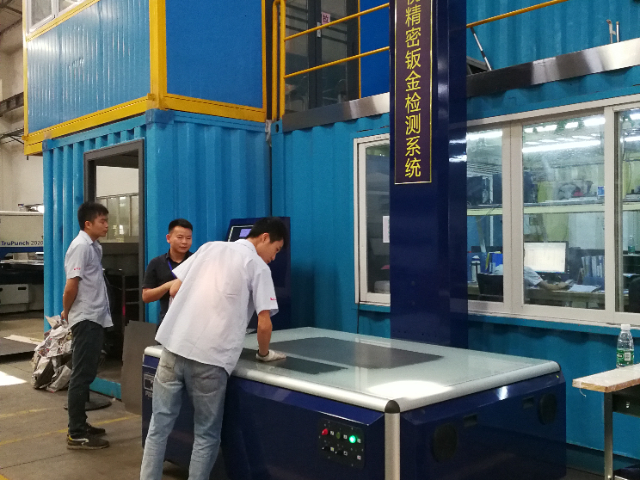
现代制造业中,平板零件往往需满足多项尺寸要求,快速检测技术需支持多任务协同处理。硬件系统通过多传感器融合,可同时测量长度、宽度、厚度、平面度等参数,避免了单一传感器反复扫描的时间消耗。软件算法则采用并行计算架构,将不同检测任务分配至多个计算关键,明显提升处理速度。例如,在检测一个复杂平板零件时,系统可同步完成轮廓扫描、孔位定位与表面缺陷识别,并将结果整合至同一报告。这种协同能力不只缩短了检测周期,还为质量追溯提供了更全方面的数据支持。
良好的现场管理是保证平板零件尺寸快速检测工作顺利进行的重要条件。在检测现场,要保持环境整洁、有序,合理布置检测设备和工具,确保设备之间的通道畅通,便于操作人员进行操作和维护。同时,要建立完善的现场管理制度,明确操作人员的工作职责和操作规范,加强对检测过程的监督和管理。例如,规定操作人员在检测前必须对设备进行检查和校准,检测过程中要认真记录检测数据,检测后要及时清理设备和现场等。通过加强现场管理,可以提高检测工作的效率和质量,减少人为因素对检测结果的影响。平板零件检测前需清洁表面,避免污渍影响成像质量。
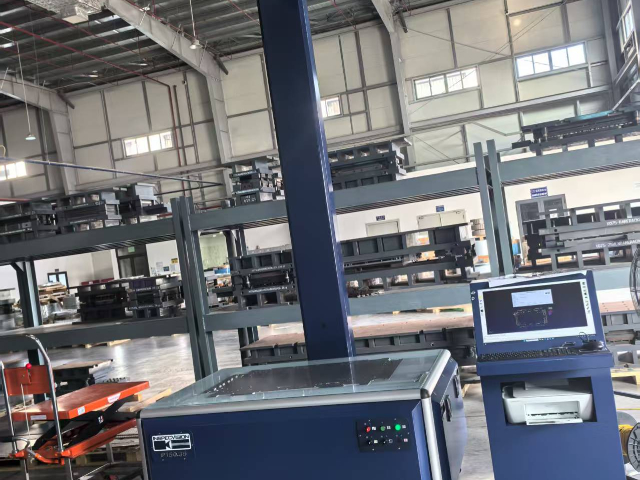
硬件系统是平板零件尺寸快速检测的物理载体,其性能直接决定检测效率与精度。高精度工业相机作为视觉检测的关键组件,需具备高分辨率、高帧率及低畸变特性,以清晰捕捉零件边缘与表面细节。激光位移传感器则通过发射非接触式光束,快速测量零件厚度、平面度等三维参数,其响应时间通常控制在毫秒级。此外,多轴运动平台与机械臂的集成应用,使传感器能够灵活调整检测角度与位置,适应不同形状零件的自动化检测需求。硬件系统的模块化设计进一步提升了可扩展性,用户可根据实际场景添加或替换传感器模块,实现功能的定制化升级。快速检测可测量微小孔径,精度可达±0.01mm。北京航空钣金快速检测推荐
系统支持自动补偿环境光变化影响。数控冲床零件快速检测中心
标准化建设是平板零件尺寸快速检测工作规范化和科学化的重要保障。企业应制定完善的检测标准和操作规范,明确检测项目、检测方法、检测精度要求等内容,使检测工作有章可循。同时,要建立检测数据的记录和存档制度,对每次检测的结果进行详细记录和保存,以便后续的质量追溯和分析。此外,还应积极参与行业标准的制定和修订工作,推动平板零件尺寸快速检测行业的标准化发展,提高整个行业的技术水平和质量水平。平板零件尺寸快速检测不是孤立的工作,它与生产过程中的其他工序密切相关,需要与其他工序进行协同配合。在生产计划安排上,要根据检测能力合理安排生产任务,确保检测工作能够及时跟上生产进度。数控冲床零件快速检测中心