商机详情 -
安徽金属零件快速检测定制
平板零件尺寸快速检测的关键在于建立一套高效、准确的测量体系,其技术基石涵盖光学、激光、机械接触及图像处理等多领域交叉应用。传统检测方法依赖人工卡尺或三坐标测量机,虽精度可靠但效率低下,难以适应现代制造业对速度与柔性的双重需求。快速检测技术通过非接触式光学投影、激光扫描或结构光编码等方式,将零件表面几何信息转化为数字信号,再经算法解析生成尺寸参数。这一过程无需逐点接触,避免了机械变形对测量结果的影响,同时通过并行采集技术实现全尺寸覆盖,大幅缩短检测周期。例如,激光三角测量法通过发射线状激光至零件表面,利用反射光斑位置变化计算高度差,结合高速相机实现动态扫描,可在数秒内完成复杂曲面的三维建模。其关键在于如何平衡扫描速度与分辨率,避免因采样率不足导致边缘信息丢失。检测软件可生成可视化热力图显示偏差分布。安徽金属零件快速检测定制
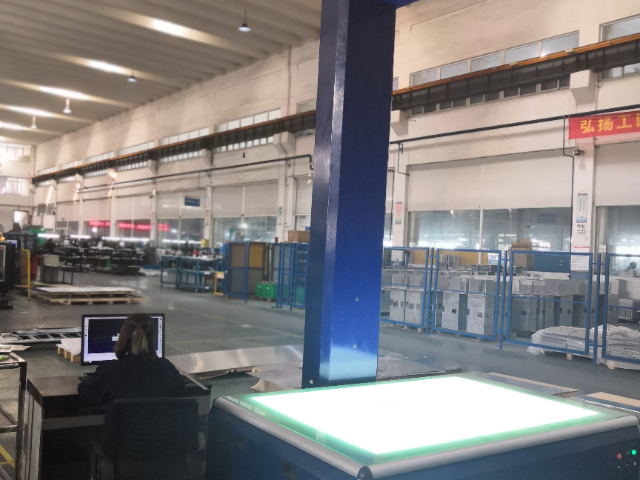
软件算法是快速检测的“大脑”,其关键任务是将原始数据转化为可量化的尺寸参数。预处理阶段需解决噪声抑制与特征增强问题,自适应中值滤波可有效去除脉冲噪声,而各向异性扩散算法能在保留边缘信息的同时平滑表面纹理。特征提取环节依赖边缘检测与区域分割技术,Canny算子因其多阶段优化特性,能准确识别阶梯边、圆角等关键特征,而分水岭算法则适用于多区域分割场景。尺寸计算阶段需建立数学模型描述零件几何关系,较小二乘法通过拟合较佳平面或圆弧,可消除局部偏差对整体尺寸的影响,而蒙特卡洛方法则通过随机采样模拟测量不确定性,为结果提供置信区间。算法优化的方向是减少计算复杂度,例如采用快速傅里叶变换加速点云配准,或利用深度学习模型替代传统特征提取流程,在保持精度的同时提升处理速度。安徽金属零件快速检测定制快速检测可测量沉头孔角度与深度。
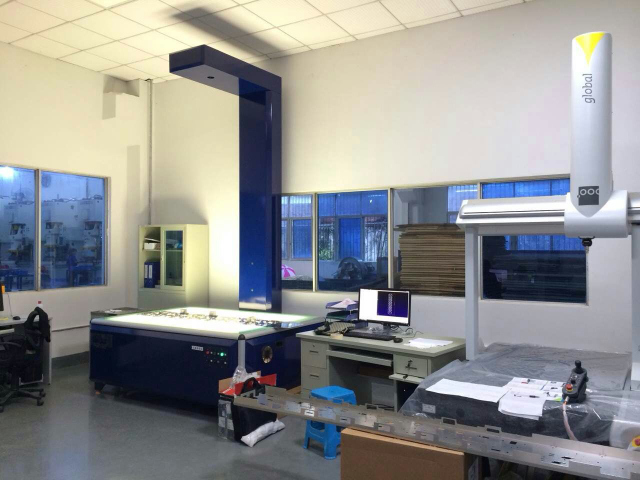
为适应不同行业与企业的需求,快速检测技术需遵循国际或行业标准,并具备良好的兼容性。硬件接口方面,系统支持多种通信协议,如以太网、RS485、USB等,可与现有生产线设备无缝对接。软件层面,检测报告格式符合ISO、GB等标准要求,便于质量管理体系认证。此外,系统预留开放接口,允许用户集成第三方算法或自定义检测规则,满足特定场景的个性化需求。标准化与兼容性设计使快速检测技术能够灵活嵌入不同生产流程,成为智能制造的关键环节。
在质量管理体系中,检测数据需长期保存以供追溯。平板零件尺寸快速检测系统通常配备数据库模块,可自动存储每次检测的原始数据、处理结果及时间戳等信息。用户可通过关键词(如零件批次号、检测日期)快速检索历史记录,或生成统计报表(如尺寸分布图、CPK值)辅助质量分析。此外,系统支持与MES(制造执行系统)、ERP(企业资源计划)等上层管理系统对接,实现数据共享与流程协同。例如,检测不合格的零件信息可自动触发报警,并推送至生产调度模块进行隔离处理,避免缺陷品流入下一工序。快速检测适用于工业控制面板的出厂检验。
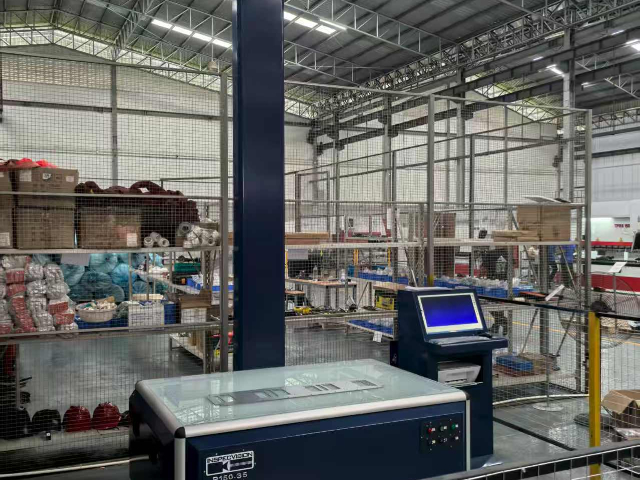
现代制造业中,平板零件往往需满足多项尺寸要求,快速检测技术需支持多任务协同处理。硬件系统通过多传感器融合,可同时测量长度、宽度、厚度、平面度等参数,避免了单一传感器反复扫描的时间消耗。例如,在检测一个复杂平板零件时,视觉传感器可捕捉轮廓特征,激光传感器可测量厚度变化,超声波传感器可检测内部孔洞,三者数据同步传输至软件系统。软件算法则采用并行计算架构,将不同检测任务分配至多个计算关键,明显提升处理速度。多任务协同能力不只缩短了检测周期,还为质量追溯提供了更全方面的数据支持。快速检测可测量微小槽宽与槽深尺寸。安徽金属零件快速检测定制
快速检测适用于铝板、冷轧钢、不锈钢等材质。安徽金属零件快速检测定制
在与前道工序的衔接上,要及时反馈检测结果,以便前道工序及时调整生产工艺,保证生产出的平板零件符合尺寸要求。在与后道工序的配合上,要确保合格的零件能够顺利进入下一道工序,不合格的零件能够及时进行处理,避免影响后续生产。通过加强与其他工序的协同,可以提高整个生产过程的流畅性和效率。平板零件尺寸快速检测工作需要不断进行持续改进,以适应企业生产发展和市场需求的变化。企业应定期对检测工作进行总结和评估,分析检测过程中存在的问题和不足之处,制定相应的改进措施。例如,根据检测数据的分析结果,优化检测设备的参数设置,提高检测精度;根据生产过程中的反馈信息,改进检测流程,提高检测效率。同时,要关注行业内的新技术、新方法的发展动态,及时引进和应用先进的检测技术和设备,不断提升平板零件尺寸快速检测的水平。安徽金属零件快速检测定制