商机详情 -
武汉中小型零件尺寸检测标准
平板零件尺寸快速检测的关键在于通过高效、准确的手段获取零件的几何参数,其本质是测量技术与智能算法的深度融合。传统检测依赖人工卡尺或单一传感器,存在效率低、误差累积等问题,而快速检测技术通过多传感器协同工作,实现对零件表面及内部结构的全维度扫描。激光、视觉、超声波等非接触式传感器的集成应用,不只避免了接触式测量对零件的潜在损伤,还能捕捉微米级形变。算法层面,深度学习与模式识别技术通过训练海量数据模型,自动提取关键特征参数,如孔径、轮廓、平面度等,并剔除环境噪声干扰。这种技术组合使检测过程从“局部抽检”升级为“全局覆盖”,为质量控制提供了更全方面的数据支撑。平板零件检测可验证孔距、行距是否符合设计。武汉中小型零件尺寸检测标准
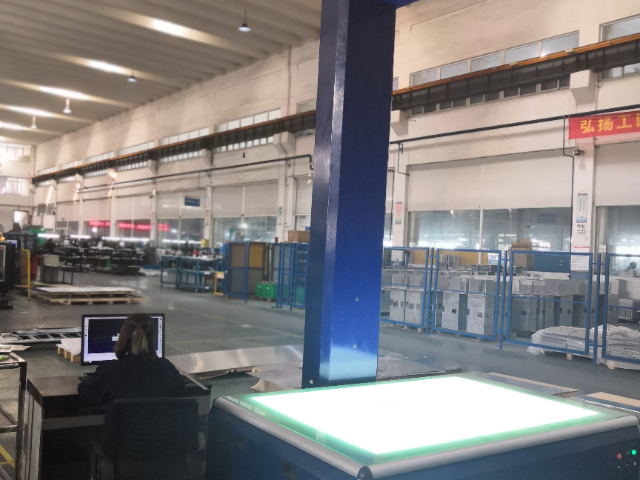
自动化是快速检测技术的重要优势,其流程涵盖零件上料、定位、检测、分拣等多个环节。通过集成机器人或传送带系统,零件可自动传输至检测工位,无需人工干预。视觉引导技术利用摄像头实时追踪零件位置,指导机械臂准确抓取并放置到检测平台。检测过程中,多传感器同步启动,数据实时传输至中央处理单元,算法在短时间内完成分析并输出结果。根据检测结论,自动化分拣装置将合格品与不合格品分别归类,避免人工分拣的误操作风险。整个流程的闭环控制确保了检测的一致性与高效性,尤其适用于大批量生产场景。杭州航空钣金快速检测怎么使用检测结果实时生成报告,包含数据、图像与判定结论。
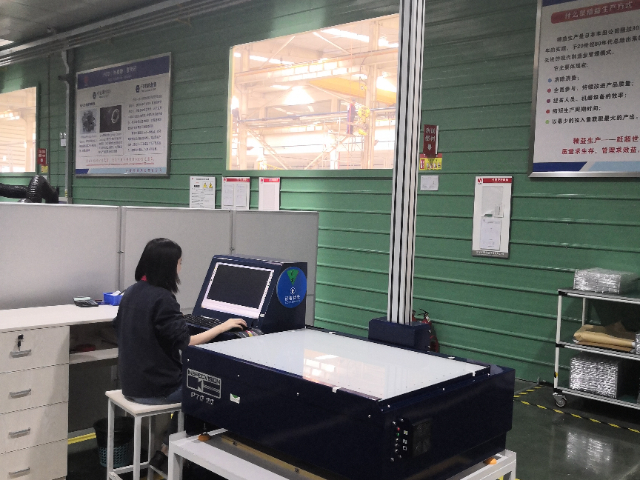
快速检测系统的硬件构成需围绕“速度-精度-稳定性”三角关系进行优化。关键组件包括高分辨率传感器、高速运动平台及实时数据处理单元。传感器作为数据采集前端,其性能直接影响检测上限。线阵CCD或CMOS传感器因具备高帧率与低噪声特性,成为光学检测的主流选择,而面阵传感器则适用于需要整体成像的场景。运动平台的动态精度是另一关键,直线电机驱动的导轨系统通过磁悬浮技术消除机械摩擦,配合光栅尺闭环反馈,可实现微米级定位重复性。数据处理单元需具备并行计算能力,以应对海量点云数据的实时处理。FPGA(现场可编程门阵列)因其硬件级并行特性,常被用于预处理阶段,如噪声滤波、点云配准等,而GPU则负责后续的三维重构与尺寸分析。硬件协同的本质是通过模块化设计降低系统耦合度,使各组件能在单独优化的同时保持数据流同步。
快速检测系统需兼顾自动化与人工干预需求,人机交互界面(HMI)的设计直接影响操作效率。直观的三维可视化模块允许用户旋转、缩放零件模型,快速定位超差区域,而色标映射功能则通过颜色梯度直观展示尺寸偏差分布。交互式测量工具支持用户自定义检测特征,如通过鼠标点击选取圆孔中心,系统自动计算直径与位置度,并生成符合ISO标准的检测报告。语音控制与手势识别技术的引入进一步简化操作流程,操作员可通过语音指令启动检测程序,或用手势调整模型视角,减少对物理按键的依赖。人机交互的关键是降低学习成本,通过模拟自然交互方式,使非专业人员也能快速掌握系统使用方法,从而提升生产线灵活性。快速检测适用于电梯按钮板的批量检测。
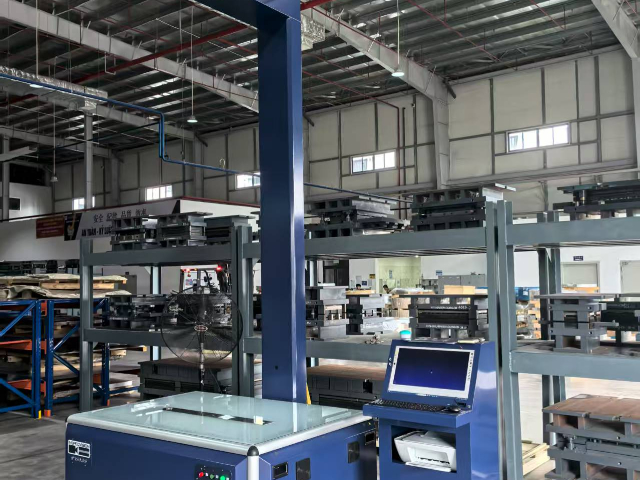
误差控制是快速检测技术的关键挑战,需从硬件、算法、操作等多维度综合施策。硬件误差主要来源于传感器制造精度与安装偏差,例如激光传感器的光束发散角可能导致测量值偏大,需通过精密校准工具调整光路。算法误差则与特征提取、模型训练等环节相关,若训练数据样本不足或分布不均,可能导致异常检测模型误判。操作误差通常由人为因素引起,如零件放置偏差或参数设置错误,可通过自动化流程与智能引导界面减少此类问题。此外,定期维护与校准制度可确保系统长期处于较佳工作状态,例如每季度对工业相机进行畸变校正,每年对激光传感器进行波长标定。快速检测设备具备防尘罩,保护光学系统。武汉中小型零件尺寸检测标准
检测程序可复制到多台设备,保证一致性。武汉中小型零件尺寸检测标准
平板零件尺寸快速检测的操作流程一般包括多个步骤。首先是对检测设备进行预热和校准,确保设备处于较佳工作状态,提高检测的准确性。然后将待检测的平板零件放置在指定的检测位置,保证零件摆放端正、位置准确。接着启动检测设备,光源装置发出光线,图像采集设备开始采集零件图像。采集到的图像传输至数据处理单元后,经过复杂的算法处理,提取出零件的轮廓信息并计算出尺寸数据。之后,检测结果通过显示与输出设备呈现出来,操作人员根据结果判断零件是否合格,并对不合格零件进行相应的处理。武汉中小型零件尺寸检测标准