商机详情 -
上海工业电刷镀共同合作
金属在物体表面的沉积并非一蹴而就,其过程受到多种因素的影响。电流密度是一个关键因素,它决定了单位时间内通过单位面积的电荷量。若电流密度过大,单位时间内到达阴极表面的金属离子数量过多,会导致金属原子来不及有序排列,从而使镀层结晶粗糙,甚至可能出现烧焦现象;反之,若电流密度过小,金属离子沉积速率缓慢,不*会降低生产效率,还可能影响镀层与基体之间的结合力。镀液温度也对沉积过程有着明显影响。温度升高,镀液的导电性增强,金属离子的扩散速度加快,有利于提高沉积速率。但过高的温度可能引发镀液中成分的分解或其他副反应,破坏镀液的稳定性,进而影响镀层质量。电子连接器电刷镀,保障电路连接稳定性。上海工业电刷镀共同合作
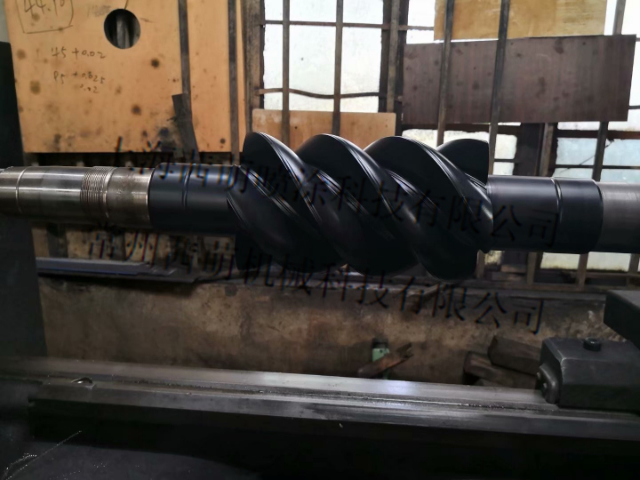
在电场力的作用下,镀液中的离子开始定向移动。带正电荷的金属离子,如铜离子(Cu2+),会沿着电场线的方向向阴极(工件)移动;而带负电荷的阴离子,像硫酸根离子(SO42−),则朝着阳极(镀笔)移动。这种离子的定向迁移是金属在物体表面沉积的前提条件。当金属离子迁移到阴极(工件)表面时,会发生关键的还原反应。以铜离子为例,它在阴极表面获得两个电子,从离子态转变为金属原子,即Cu2++2e−⟶Cu。这些新生成的金属原子便开始在工件表面逐渐沉积,随着时间的推移和反应的持续进行,金属原子不断积累,形成一层连续的镀层。浙江环保电刷镀加工电刷镀技术优势明显,应用于多领域。
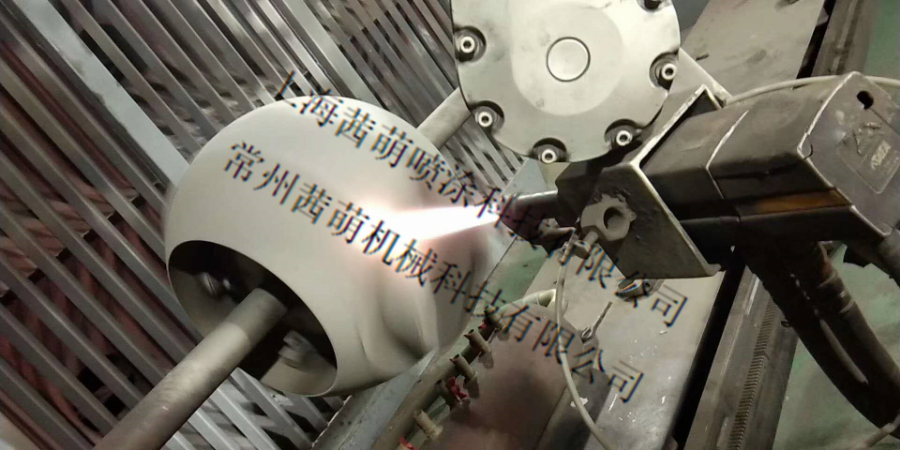
镀笔移动速度
镀笔在工件表面的移动速度对镀层均匀性有着明显影响。若移动速度过快,镀液与工件表面的接触时间过短,金属离子来不及充分沉积,易导致镀层厚度不均匀,出现局部薄镀层甚至漏镀现象;而移动速度过慢,会使局部区域镀层过厚,不*浪费镀液,还可能影响镀层与基体的结合力,甚至导致镀层出现裂纹。一般来说,对于形状规则、尺寸较大的工件,镀笔移动速度可相对均匀且稍快;对于形状复杂、有细微结构的工件,则需放慢速度,确保每个部位都能得到充分镀覆。操作人员需根据实际情况,通过多次试验和经验积累,找到较佳的镀笔移动速度。
在电刷镀体系中,有两个关键的电极。一个是作为阳极的镀笔,镀笔通常采用高纯度的石墨等不溶性材料作为阳极基体,其表面包裹着棉花等吸水性材料,这些材料会吸附镀液。另一个电极则是待镀工件,它作为阴极。当外接直流电源接通后,电流从阳极(镀笔)经镀液流向阴极(工件)。
在电场力的作用下,镀液中的金属离子会发生定向移动。带正电荷的金属离子会向着阴极(工件)移动,而带负电荷的阴离子则会朝着阳极(镀笔)移动。当金属离子移动到阴极表面时,会得到电子,发生还原反应。例如铜离子在阴极表面得到两个电子后,就会还原成金属铜原子,并在工件表面沉积下来,逐渐形成镀层。
电刷镀操作时,镀笔与工件接触压力要适中。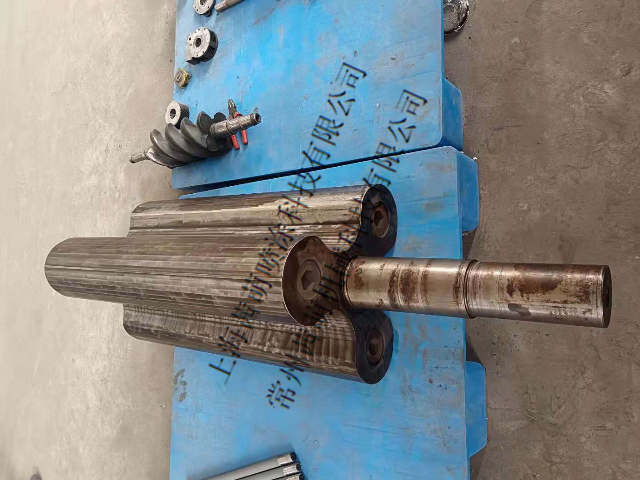
电刷镀在石油化工、船舶制造等行业也有广泛应用。在石油化工设备中,一些管道、阀门等部件因长期接触腐蚀性介质,容易出现腐蚀损坏。电刷镀可以在这些部件表面镀覆耐腐蚀的金属或合金镀层,提高设备的耐腐蚀性能,延长设备的使用寿命。在船舶制造中,电刷镀可用于修复船舶螺旋桨、轴系等部件的磨损,保证船舶的航行性能。
无论是在工业生产中的设备维修与制造,还是在文化遗产保护等特殊领域,电刷镀都为提升产品性能、延长设备使用寿命、保护珍贵文物等方面做出了积极贡献,推动着各行业的发展与进步。 机械零件电刷镀后,使用寿命得以延长。浙江耐用电刷镀代加工
合适的电流密度,决定电刷镀镀层的沉积速率与质量。上海工业电刷镀共同合作
镍 - 磷合金镀液适用于对表面性能要求较高的场景。在航空航天领域,发动机零部件工作环境极端恶劣,需承受高温、高压与高速摩擦。镍 - 磷合金镀层凭借其高硬度、良好的耐腐蚀性与耐磨性,能够在如此恶劣工况下保持零部件表面完整性,确保发动机高效、稳定运行,保障飞行安全。在化工设备制造中,一些反应釜、管道等设备接触强腐蚀性介质,镍 - 磷合金镀层可有效防止设备腐蚀,延长设备使用寿命,降低设备更换频率,提高化工生产的连续性与经济性。上海工业电刷镀共同合作