商机详情 -
徐州硫化机厂家电话
如何使用硫化机:1.运输时,硫化机应尽可能使用搬运设备。如果用钢管运输,其直径不应超过60mm。请勿过度倾斜机器,以免发生事故并损坏零件和表面漆。2.硫化机应放置在稳定的表面上,并用液位计校正水平和水平高度。3.在燃油箱中添加纯的68#抗磨液压油。油位应高于油位计的顶线。试运行后,您需要弥补。4.从加热板上清理杂物,然后根据模具的尺寸将红针调节至相应的压力。大不超过20Mpa。绿针是自动压力,通常比红针低约10%。在滑板和滚筒上注满高温油脂。5.打开三相四线电源,然后将“自动”和“手动”旋转到自动位置。按下“重置”按钮,然后按下“停止”按钮,检查全自动硫化机电机轴的末端是否须顺时针旋转。电气控制箱须连接到中性线,并且主机需要通过4毫米见方的电线接地。黄山硫化机服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。徐州硫化机厂家电话
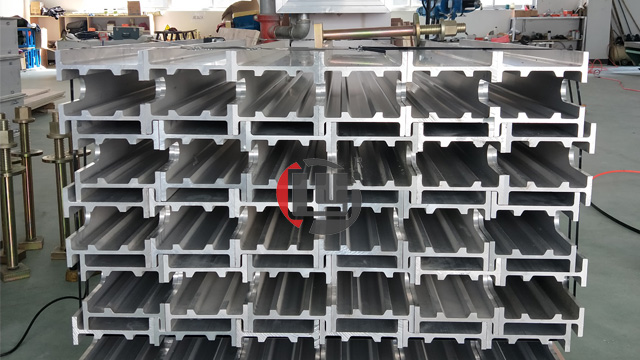
硫化机的维护保养时应注意的问题:如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;正确的放水方式是,在硫化保温结束后,硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。苏州硫化机定制款硫化机可根据工件尺寸调整工作台面,适配异形件、非标件硫化,满足特殊行业橡胶制品加工需求。

胶带硫化机常用的安全措施:1、施工点要配备2台7Kg干粉灭火器、沙箱、水。2、各种电器设备必须要有可靠的接地保护,电缆是必须检查完好。3、汽油、胶带等等易燃物要放置在远离火源的地方并有专人看管。4、硫化过程必须要有专人看管,硫化结束是后要切断电源,清理工作地点,要整理回收硫化机和各种工具。胶带硫化机可以凭硫化速度来判定故障,在使用胶带硫化机设备的过程中,有时候会出现硫化速度慢问题,可能会本能的以为是胶带硫化机设备哪里出了问题,其实不全是这样的。硫化的时间,这是影响四柱胶带硫化机硫化的重要因素。时间过短,硫化程度不足;时间过长,硫化程度过高。硫化的温度,如温度高10℃,硫化时光约延长一半。硫磺的用量,硫磺的用量越大,硫化速度越快,能够到达的硫化水平也越高。硫磺在橡胶中的溶解度是有限的,适量的硫磺会由胶料外表析出。
硫化机在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型硫化机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,很大限度地保证部件配合尺寸,满足设备的生产运行要求。一体式硫化机集成加热、控压、冷却功能,整机性能稳定,减少配件损耗,适合中小型企业长期稳定使用。

定型硫化机液压系统的一些改进方向:短期内的改进方向:从泵站上,需要降低装机功率,需要把传统的节流调速系统变成容积调速系统,恒功率系统,比例泵系统或低配置的伺服系统都是可以选择的技术路线。从控制阀组上,特别是开合模油缸,需要把普通换向回路变成差动控制回路,降低对系统流量的需求,进而降低的液压站的装机功率。油缸也需要选择好较佳的缸径和杆径。从硫化机结构上,通过对硫化工艺动作的追踪和分解,有些动作完全可以由其他的驱动方式来代替,减少液压回路的使用,如装、卸胎升降,完全可以由电动或气动来代替。从智能制造上,闭环控制将是一个方向,主要体现在实时监控和数字化管理。液压系统的流量和压力都能进行实时监控,油液的状态也能进行实时监控,关键中心元器件和油液的使用情况可以进行数字化管理。所有的这些数据都可以上传至工厂级MES系统,实现较低成本的备件和备品的仓储、运输和维护更换。常州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。扬州硫化机厂家
快速硫化机优化加热与压力系统,缩短硫化周期,大幅提升产能,适合电商配件、日用品批量生产加工。徐州硫化机厂家电话
输送带硫化机哪种接头方法好:输送带硫化机哪种接头方法好,输送带在使用过程中难免出现损坏,这就需要重新做皮带接头。常用的输送带粘接方法如下:较为简单的方法就是用钉扣机钉皮带扣。这种接头方法很便捷,价格低,对技术要求也较低,但是接头的性价比较低,容易损坏,对输送带产品的使用寿命有影响,而且容易漏料和损伤滚筒,现在一般已很少采用。另外一种方法是采用输送带粘接剂做输送带冷粘接头,这种接头方法比皮带扣接头的效率高,也很经济,能够有比较好的接头效果。适用于长度和宽度比较小的输送带粘接。第三种就是使用电热式胶带硫化机热硫化胶结,效果做好,接头效果可达到原输送带强度的90%以上。徐州硫化机厂家电话