商机详情 -
广东TYDW220换热器抽芯机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。潍坊腾亚机械制造有限公司,客户是公司发展的源泉。广东TYDW220换热器抽芯机
管束抽装机
盲板准备:提前采购、检验盲板,确保盲板无裂纹、无变形、无腐蚀,密封面平整、光滑,无划痕、凹陷;对盲板进行编号、标识,注明盲板规格、压力等级、材质、使用部位,便于管理与追溯;准备盲板加装所需工具(扳手、螺丝刀、密封垫、螺栓、螺母等),并检查工具完好性。盲板管理:建立《盲板管理台账》,详细记录盲板编号、规格、材质、使用部位、加装时间、拆除时间、责任人员等信息,实现盲板全生命周期管理;盲板需集中存放,分类摆放,避免混淆、损坏。盲板加装需在介质隔离、吹扫置换合格后进行,操作过程中需严格遵守安全操作规程,避免介质泄漏、人员伤害。云南抽装机定做腾亚机械走自主创新可发展的战略路线。
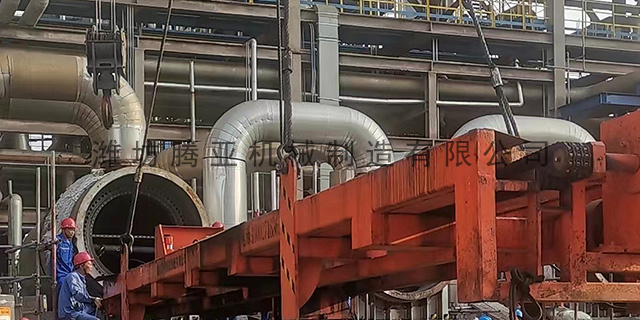
外观检查,1.管板密封面检查:拆除密封面保护垫,用干净的白布擦拭密封面,观察密封面是否存在划伤、划痕、凹痕等缺陷,用粗糙度仪检测密封面粗糙度,确保符合Ra0.8-Ra1.6的要求;检查密封面是否干净、无杂物、无油污,确保密封性。2.管口检查:检查所有管束管口,观察管口是否存在变形、破损、卷边、划痕等缺陷,用卷尺检测管口尺寸,确保符合要求;检查管口与管板管口的连接情况,确认无错口、无间隙,连接紧密。3.管束整体检查:检查管束的安装位置,确认管束安装到位、无倾斜、无偏移;检查管束与壳体的间隙,确保间隙均匀,符合设计要求;检查吊装痕迹、防护痕迹,确认无遗漏的防护材料、工具。
吊装点位与路线规划:高空作业需确认平台承载力,吊装点位选择平台主梁、承重柱等受力部位,避开腐蚀、裂纹区域,必要时对吊装点位进行加固(如焊接加固板);受限空间需清理吊装路线上的障碍物,规划吊装通道,确保吊装过程中抽装机不与周边设备、墙体、管线碰撞;吊装路线需避开作业人员通道,设置警戒区域。现场清理与防护:高空平台清理表面杂物、油污,防止吊装过程中人员滑倒、设备滑移;受限空间通风换气,降低有毒有害气体浓度,确保吊装作业环境安全;在吊装区域设置警戒标志、防护围栏,安排专人警戒,禁止无关人员进入作业区域;高空作业需搭设安全防护网,作业人员系挂安全带。腾亚机械的诚信、实力和产品质量获得业界的认可。
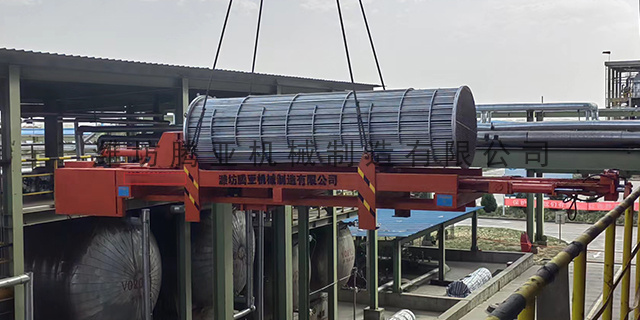
当一个楔紧块同时锁住两个以上接手夹爪时,楔紧块斜面与各个夹爪斜面必须有相同的锁紧力,二者间的接触面积不小于80%。接触面积的检测方法:在楔紧块斜面与夹爪斜面上均匀涂上红丹粉,合模后打开,观察接触痕的分布。若接触面积不足80%,需修磨夹爪斜面,修磨量按以下公式计算:修磨量b=(a-0.2)×sinα.其中,a为闭模后实测间隙,α为锁紧面斜度,0.2mm为分模面之间要求保留的开放量。这一公式与注塑模具中锁紧块装配的修磨量计算公式完全相同,体现了不同工业领域在精密配合上的共通逻辑。潍坊腾亚机械制造有限公司,朝着成为国际洗涮设备品牌的目标而奋力前进!辽宁TYDW260换热器管束抽装机
腾亚机械确保生产出质量过关的产品。广东TYDW220换热器抽芯机
抽装机固定是防止设备滑移、倾覆的基础,关键要求是“固定牢固、受力均匀、适配工况”,需根据高空/受限空间的场地条件,选用合适的固定方式,落实加固措施,确保固定强度满足作业要求。支腿固定法:针对可伸缩支腿抽装机,将支腿全部伸出,调整支腿高度,使支腿底部与平台表面紧密贴合,支腿底部铺设防滑垫(橡胶垫、钢板垫),增大摩擦力,防止滑移;支腿固定点需选择平台承重部位,避开薄弱区域,对于承载力不足的平台,在支腿下方增设加固垫板(厚度≥10mm钢板),分散载荷,避免平台受压变形。广东TYDW220换热器抽芯机