商机详情 -
抽芯机厂家
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。腾亚机械在国内外拥有稳定合作的客户群体。抽芯机厂家
管束抽装机
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。河北换热器管束抽装机厂家潍坊腾亚机械制造有限公司,与您携手共进,积极创新,稳步向前。
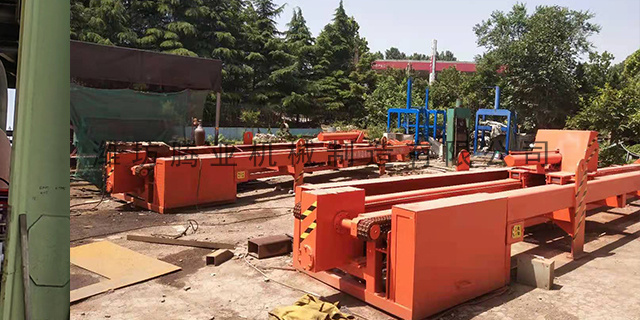
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校准仪检测管束轴线,确保与壳体轴线对齐;若为牵引力度不均导致的偏斜,调整牵引装置的力度,增大偏斜一侧的牵引力度,减小另一侧的牵引力度,缓慢牵引,实时监测管束位置,直至偏斜消除;若为壳体内壁阻力不均导致的偏斜,安排专人用用工具清理壳体内壁的杂物、结垢,消除局部阻力,再缓慢推进或抽出管束。
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。潍坊腾亚机械制造有限公司,重信誉、守合同,严把产品质量关,热诚欢迎广大用户前来咨询考察!
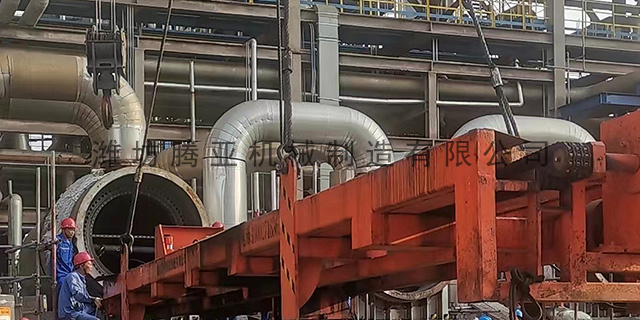
设备与工具问题:吊装设备(起重机、电动葫芦)的制动装置不灵敏、牵引装置的调速功能异常,无法实现平稳牵引,会导致管束晃动;吊装绳索、卡扣存在磨损、松动,或牵引链条存在卡顿、晃动,会间接带动管束晃动;管束自身重心偏移,例如管束内部结垢不均、部分换热管破损,会导致吊装时重心不稳,引发晃动。操作与人员因素:作业人员操作不熟练,对吊装速度、牵引力度的控制不当,例如突然启动、停止吊装或牵引,会使管束产生惯性晃动;未安排专人指挥吊装,或指挥信号不统一、不清晰,导致操作失误,引发管束晃动;多人协同作业时,配合不当,动作不一致,会导致管束受力紊乱,出现晃动。此外,作业人员未提前清理管束表面杂物,抽装过程中杂物脱落,会导致管束重心突变,引发晃动。潍坊腾亚机械制造有限公司,具备雄厚的实力和丰富的实践经验。广东TYDW160换热器管束抽装机
腾亚机械确保生产出质量过关的产品。抽芯机厂家
偏心(管束轴线与换热器壳体轴线偏移)是导致管束卡涩、拉力突增的隐性诱因,易被忽视,但其危害较大,常导致设备不可逆损伤。偏心导致卡涩、拉力突增的关键机理是:管束安装或拆卸过程中,因吊装不当、对位偏差、管束变形等原因,导致管束轴线与壳体轴线出现偏移,形成偏心,抽装时,偏心的管束与壳体内壁、管板发生局部挤压、摩擦,阻力大幅增大,导致管束卡涩抽不动;随着牵引拉力的增大,挤压、摩擦加剧,拉力会突然飙升,若继续加力,会导致管束弯曲、管板变形、管口撕裂等严重损伤。抽芯机厂家