商机详情 -
北京管束抽芯机价格
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升,远超正常范围;三是偏心导致的卡涩常伴随管束偏斜、晃动,抽装过程中可观察到管束姿态异常,若未及时发现,会加剧故障严重程度。偏心的形成主要与吊装操作、设备状态、操作规范等相关:吊装时,吊装点未对准管束重心,或吊装绳索固定不对称,导致管束起吊后出现偏心。腾亚机械秉承“诚信、务实、专业、创新”的经营理念。北京管束抽芯机价格
管束抽装机
螺栓固定法:在平台预设固定点位(或焊接固定底座),将抽装机机架与平台通过较高的强度螺栓固定,螺栓规格与数量根据抽装机重量、牵引反作用力计算确定,螺栓紧固后,采用防松螺母、开口销锁定,防止螺栓松动;螺栓固定时,确保螺栓受力均匀,避点受力过大导致固定失效。侧向支撑固定法:高空平台边缘作业时,抽装机易向边缘滑移,需在机架两侧设置侧向支撑(采用型钢、千斤顶),支撑点固定在平台主梁或防护围栏上,限制抽装机侧向位移;侧向支撑需调整至紧密贴合机架,确保支撑牢固,无松动。北京TYDW220换热器抽装机潍坊腾亚机械制造有限公司,优良产品,是市场竞争必胜的保证。
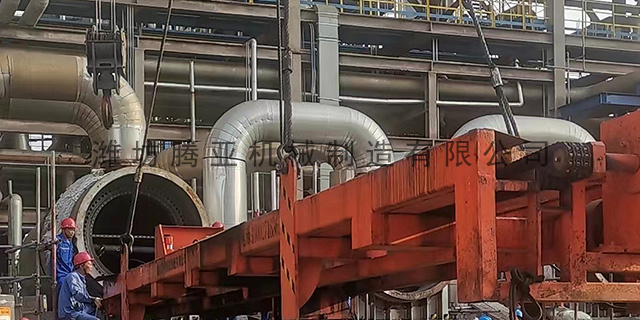
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。腾亚机械努力提高产品质量加大产品开发力度。
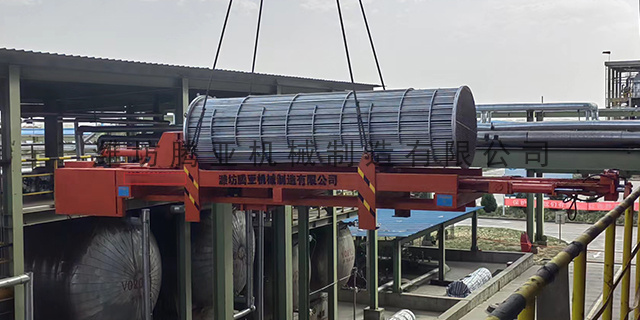
本流程无需复杂精密仪器,依靠挂线、水平仪、塞铁片、垫铁、钢直尺即可完成,步骤简洁、上手快、调校效率高,适合施工现场快速落地。前期准备与基准放线,首先清理换热器管口前方作业区域,平整地面,去除碎石、凹陷凸起,保证抽装机摆放区域地基坚实。以换热器管口内圆为基准,采用十字挂线法标定中心基准线:在法兰上下左右四个点位拉设水平与垂直基准线,确定壳体理论中心位置,向抽装机导轨方向延伸拉出平行基准线,作为对位参照。同时检查抽装机自身状态:检查导轨有无变形、托辊有无磨损、机架有无扭曲,提前校正设备自身几何精度,避免设备本体缺陷造成调校无效。腾亚机械为广大顾客提供便捷、及时、周到的服务。TYDW260换热器抽芯机哪里出租
腾亚机械走自主创新可发展的战略路线。北京管束抽芯机价格
就位精度检查:抽装机就位后,检查其位置是否与换热器管口对齐,中心线是否偏差,确保满足抽装作业要求;受限空间内,需确认抽装机与周边设备、墙体的安全距离,避免作业时发生碰撞。吊装设备拆除:抽装机就位固定完成后,缓慢拆除吊装设备,拆除过程中避免碰撞抽装机、换热器;拆除的钢丝绳、吊钩等部件,妥善存放,避免高空坠落。现场清理:清理吊装区域的杂物、工具,拆除警戒标志、防护围栏(需在抽装作业完成后拆除),确保作业现场整洁,无安全隐患。北京管束抽芯机价格