商机详情 -
制造光学缺陷检测价位
伪色图在均匀性分析中的应用
亮度均匀性是微透镜模组的重要质量指标,但“均匀性”这个词本身是抽象的——怎样的亮度分布算均匀?哪些区域的亮度偏高或偏低?GSM1000系统通过伪色图将亮度分布可视化。系统将发光面上各像素点的亮度值映射为不同的颜色,形成一个彩色图像——亮度高的区域显示为红色或黄色,亮度低的区域显示为蓝色或绿色。通过伪色图,整个发光面的亮度分布一目了然:是否存在明显的亮区或暗区?亮度过渡是否平滑?哪些位置需要改进?这种可视化分析工具让均匀性问题变得具体可见,为工艺改进提供了直观的方向指引。 两类检测任务的融合不是简单叠加,而是特征层面的深度协同。制造光学缺陷检测价位
自动化生成缺陷样本的创新思路
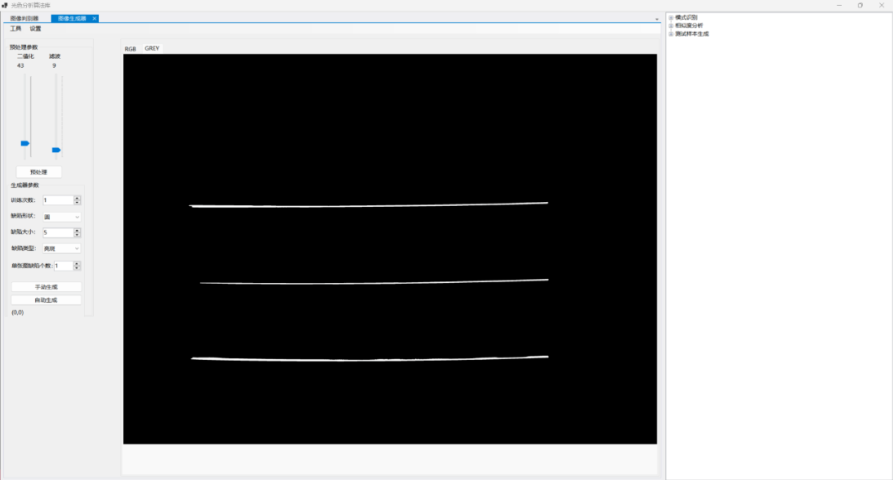
深度学习模型的训练需要大量的缺陷样本——划痕、裂纹、亮斑、暗斑等各种类型的缺陷都需要有足够的样本让模型学习。然而在实际生产中,缺陷产品的比例通常很低,收集足够数量的缺陷样本需要很长时间。GSM1000系统的EOL检测技术提供了一种自动化生成缺陷的创新思路。系统可以根据客户提供的少量缺陷样本,自动生成大量类似的缺陷图像,并同步生成神经网络训练所需的数据集。这一过程节省了人工采集和标注缺陷样本的时间,让检测模型能够更快地完成训练并投入使用。对于新型号产品而言,这种自动化缺陷生成能力尤其有价值——在量产初期缺陷样本稀缺的情况下,系统可以快速生成训练数据,缩短检测系统的部署周期。 通用光学缺陷检测欢迎选购结合3D点云数据可实现立体缺陷定位,丰富检测维度。
实验室研发与产线量产的双重场景
光学检测设备需要同时满足实验室研发和产线量产两种截然不同的使用场景。在实验室研发阶段,检测设备需要具备高度的灵活性和可配置性——工程师可能需要测量各种不同类型的样品、尝试各种不同的测量参数、深入分析测量数据的每一个细节。在产线量产阶段,检测设备则需要具备高度的稳定性和自动化程度——每天重复测量成千上万件相同的产品、在恶劣的工业环境中保持精度、与产线的其他设备协同工作。GSM1000系统在设计上兼顾了这两种场景。在实验室模式下,系统提供详细的数据分析和可视化功能;在产线模式下,系统通过自动化上下料和快速检测流程实现高效率的量产检测。这种双重场景的适应性让同一套设备可以在产品从研发到量产的整个生命周期中发挥作用。
微透镜阵列的精密光学特性
微透镜阵列是由大量微米级透镜按照特定规律排列而成的光学元件,在汽车发光件中发挥着关键作用。微透镜阵列的光学特性包括有效前后焦距、色差、位置均匀性、斯特列尔比(反映耦合效率)以及调制传递函数(反映成像质量)等多个维度。这些特性共同决定了微透镜模组的光学表现。GSM1000系统正是针对微透镜阵列等精密光学元件推出的全视场智能检测方案。系统能够对微透镜阵列的亮度分布、色度分布进行高精度测量,评估其均匀性和一致性。对于微透镜阵列生产企业和模组组装企业而言,这种***的光学特性评估能力是确保产品质量的基础。 传统检测流程中,缺陷检测与颜色检测长期处于割裂状态,单件耗时往往超过30秒。
迁移学习中的参数迁移策略
迁移学习的关键在于如何有效地将源域的知识迁移到目标域。GSM1000系统采用的参数迁移策略是:冻结源域模型的底层卷积层参数,*微调顶层全连接层。这种策略背后的逻辑是:底层卷积层提取的是通用的视觉特征——边缘、纹理、形状等——这些特征在不同类型的格栅灯之间具有通用性,不需要重新学习。而顶层全连接层负责的是特定任务的决策——识别具体的缺陷类型、计算具体的颜色偏差——这些需要根据目标域的数据进行微调。通过这种“冻结底层、微调顶层”的策略,系统能够在少量目标域样本的情况下快速完成模型适配,大幅缩短了新车型检测系统的部署周期。 缺陷检测与颜色检测的融合,实现了从单任务到多任务的协同优化。多功能光学缺陷检测技巧
新车型发光件的材质变化,常导致标注样本量不足,制约模型泛化能力。制造光学缺陷检测价位
跨模态特征融合的技术挑战
将缺陷检测与颜色检测融合在同一模型中,面临的首要挑战是两类特征的物理意义完全不同。缺陷属于空间形态特征,通过灰度梯度、边缘轮廓等方式描述;颜色属于光谱特征,通过CIE Lab色彩空间的参数来描述。两类特征的分布规律不同,传统的单一模型很难同时优化两个任务。这就需要设计跨模态的特征融合机制——让模型能够分别提取空间形态特征和光谱特征,然后通过特定的融合策略将两类特征整合在一起,在统一的框架下完成缺陷识别和颜色评估两个任务。这种融合不是简单的特征拼接,而是需要考虑两类特征的重要性差异和相互作用,让模型能够在不同场景下动态调整对两类特征的关注程度。 制造光学缺陷检测价位