商机详情 -
附近哪里有光学缺陷检测怎么样
伪色图在均匀性分析中的应用
亮度均匀性是微透镜模组的重要质量指标,但“均匀性”这个词本身是抽象的——怎样的亮度分布算均匀?哪些区域的亮度偏高或偏低?GSM1000系统通过伪色图将亮度分布可视化。系统将发光面上各像素点的亮度值映射为不同的颜色,形成一个彩色图像——亮度高的区域显示为红色或黄色,亮度低的区域显示为蓝色或绿色。通过伪色图,整个发光面的亮度分布一目了然:是否存在明显的亮区或暗区?亮度过渡是否平滑?哪些位置需要改进?这种可视化分析工具让均匀性问题变得具体可见,为工艺改进提供了直观的方向指引。 融合缺陷与颜色检测任务,并引入迁移学习,成为提升检测效率的关键方向。附近哪里有光学缺陷检测怎么样
数据追溯与MES对接
在现代化生产中,检测数据的管理和追溯已经成为质量体系的重要组成部分。GSM1000系统支持扫码功能,每一件被测产品都可以通过二维码或条形码与检测数据关联。系统自动生成检测报表,记录产品的各项光学指标和判定结果。更重要的是,系统支持与MES制造执行系统的对接,检测数据可以实时上传至企业的生产管理系统。这意味着从原材料入库到成品出库的整个生产流程中,每一件产品的光学检测数据都有据可查。当出现质量问题时,企业可以快速追溯到具体批次甚至具体产品,大幅缩短问题定位和原因分析的时间,降低质量风险。 自动光学缺陷检测型号融合流程将单件检测耗时从35秒缩短至8秒,检测效率提升明显。
设备规格与产线适配
GSM1000系统的设备尺寸为1850×130×1800mm,机台净重1000kg,功率为5kW。这些规格参数决定了设备对产线空间和电力供应的基本要求。1850mm的宽度和1800mm的高度意味着设备可以适配大多数标准产线的布局,不需要对车间进行大规模改造。220V±10%的电源要求和50Hz的工作频率与国内标准工业用电一致,无需额外的电力改造投入。设备工作温度范围为15℃至40℃,工作湿度范围为30%至80%,覆盖了常规工业生产环境的气候条件。设备颜色采用9003色号,这是一种工业设备常见的白色系标准色,能够与不同风格的产线环境协调搭配。
比较大均值差异与分布对齐
除了参数迁移,分布对齐是迁移学习中的另一项关键技术。当源域和目标域的数据分布存在差异时,直接迁移参数可能导致模型在目标域上表现不佳。MMD的基本思想是通过核映射将特征映射到再生核希尔伯特空间,然后计算两个域在该空间中的均值差异。模型能够学习到源域和目标域之间不变的、可迁移的特征表示。这一技术手段让模型在面对材质变化、工艺差异等导致的分布偏移时,仍能保持较好的检测精度。分布对齐与参数迁移相结合,构成了GSM1000系统迁移学习能力的双重保障。 缺陷检测与颜色检测的融合,实现了从单任务到多任务的协同优化。
对比度与边缘锐度评估
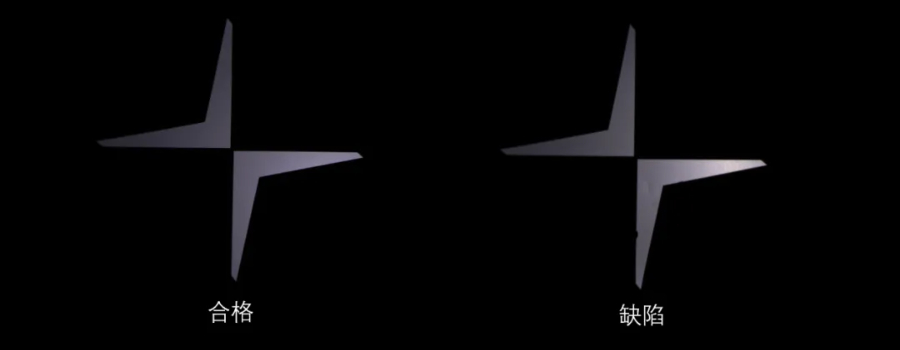
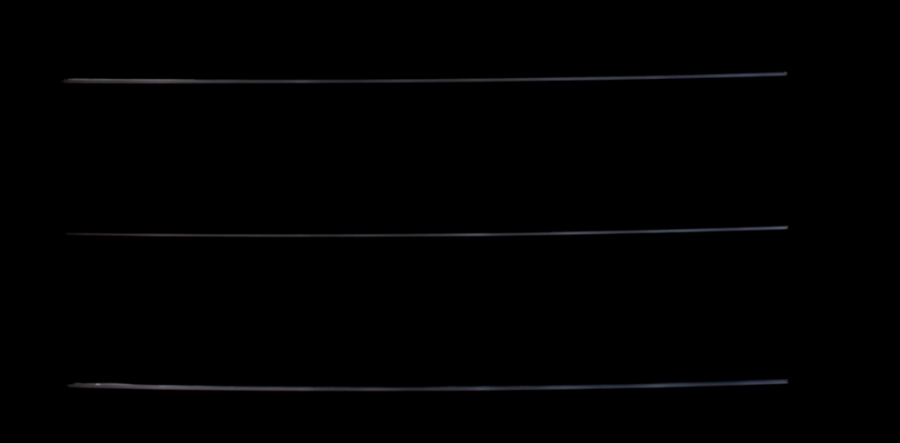
在微透镜模组的应用场景中,发光图案的边缘清晰度和亮暗对比度同样是重要的质量指标。以格栅灯为例,其发光图案往往具有明确的形状和边界——如果边缘模糊、亮暗过渡不清晰,整个灯光的视觉效果就会大打折扣。GSM1000系统具备对比度评估功能,能够量化发光图案的边缘锐度和亮暗对比程度。系统通过对发光面不同区域的亮度差异进行分析,计算出明暗交界处的亮度变化梯度,从而评估图案的清晰度。这一功能对于带有图形化发光设计的模组尤为重要,可以帮助生产企业确保每一件产品的发光图案都达到了设计要求的清晰度和视觉冲击力。 引入光照鲁棒性损失,提升模型对光照变化的适应能力。自动化光学缺陷检测以客为尊
高反光特性导致的光斑可能被误判为划痕,干扰检测结果。附近哪里有光学缺陷检测怎么样
从格栅灯缺陷检测到颜色检测的融合需求
格栅灯作为汽车前脸的重要发光部件,其质量评估涉及多个维度。传统检测流程中,缺陷检测和颜色检测长期处于割裂状态——缺陷检测依靠灰度空间下的机器视觉算法识别划痕、裂纹等表面问题,颜色检测则依靠色度计在CIE Lab色彩空间进行测量。两类检测需要分别采集数据、分别分析、分别判定,单件检测耗时往往超过30秒。更重要的是,这种割裂的检测方式忽视了缺陷与颜色之间的潜在关联——一条细微的划痕可能引发局部光散射,进而导致该区域的颜色偏移,但分开检测的流程难以捕捉这种因果关系。将缺陷检测与颜色检测融合在统一的框架中,已经成为提升检测效率和精度的重要方向。 附近哪里有光学缺陷检测怎么样