商机详情 -
多功能光学缺陷检测
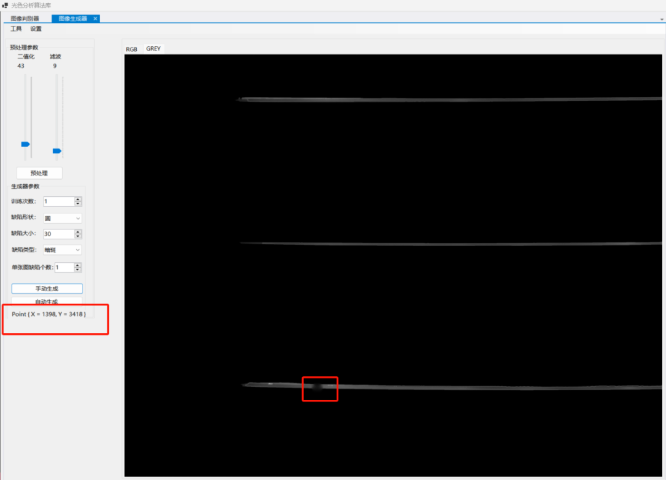
手眼标定与坐标系统一
自动化检测系统的精度不但取决于测量设备本身,还取决于机械运动与光学测量之间的坐标匹配精度。GSM1000系统通过手眼标定技术统一了机械臂坐标系与光学测量坐标系。所谓手眼标定,就是建立机械臂末端(手)与相机(眼)之间的精确空间关系,让机械臂知道相机看到的每一个位置对应着实际空间中的哪一个坐标。标定完成后,机械臂能够根据视觉系统的引导将产品精确放置在检测工位,确保每一次测量的位置一致性。这种统一的坐标系为三轴自动放料提供了基础——机械臂能够自主完成从料盘取料、放置到检测工位、检测完成后分类下料的完整流程,真正实现了无人化操作。 一条细微划痕可能引发局部光散射,进而导致颜色偏移,两类缺陷存在内在关联。多功能光学缺陷检测
均匀性分析的价值
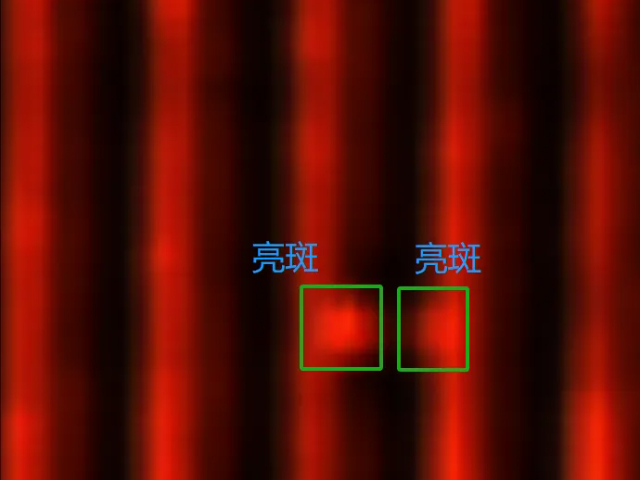
发光面的均匀性是衡量微透镜模组品质的关键指标之一。亮度均匀性不佳会表现为发光面上明暗交替的条纹或斑块,色度均匀性不佳则会呈现出同一发光面上颜色不一致的现象——这些缺陷在点亮状态下肉眼可见,直接影响产品的视觉效果和整车档次感。GSM1000系统能够对发光面的亮度均匀性和色度均匀性进行系统分析。系统通过对发光面各区域的亮度值和色度值进行统计计算,识别出偏离平均值的区域并量化偏差程度。这一分析结果可以帮助工程师定位均匀性问题的根源——是微透镜阵列的加工精度不足,还是LED光源的排布不合理,抑或是扩散材料的光学性能不达标。均匀性分析为工艺改进提供了明确的数据方向。 工业光学缺陷检测货源充足融合缺陷与颜色检测任务,并引入迁移学习,成为提升检测效率的关键方向。
抗环境干扰的光照鲁棒性设计
产线环境的光照条件往往不如实验室理想,环境光的波动、设备振动、镜头落尘等因素都可能影响图像质量。GSM1000系统在算法层面引入了光照鲁棒性损失来提升模型对光照变化的适应能力。具体做法是:对原始图像施加光照扰动(如亮度±30%的随机变化),生成增强样本,然后通过光照鲁棒性损失函数让模型在原始样本和增强样本上保持一致的预测结果。这种训练方式相当于让模型见过了各种光照条件下的图像变体,当实际检测中遇到光照波动时,模型不会因为亮度的微小变化而产生误判。这一设计让GSM1000系统在产线实际工况中能够保持与实验室条件下接近的检测精度。
缺陷检测的选配能力
除了常规的亮度、色度、均匀性等光学参数测量,GSM1000系统还提供了缺陷检测的选配功能。这一功能专注于识别发光面上的局部异常,如亮斑、暗斑等肉眼可见或不可见的瑕疵。亮斑可能是由微透镜加工中的局部凸起造成的,暗斑则可能源于材料中的杂质或成型缺陷。这些局部异常虽然面积不大,但在发光状态下会被放大,影响整体的视觉品质。通过选配缺陷检测模块,GSM1000系统能够在测量光学参数的同时完成缺陷筛查,将光学性能评估和外观质量检查整合在同一个检测流程中,提高了检测的全面性和效率。 从单任务优化迈向多任务协同,是光学检测技术演进的重要方向。
环境干扰对检测精度的影响
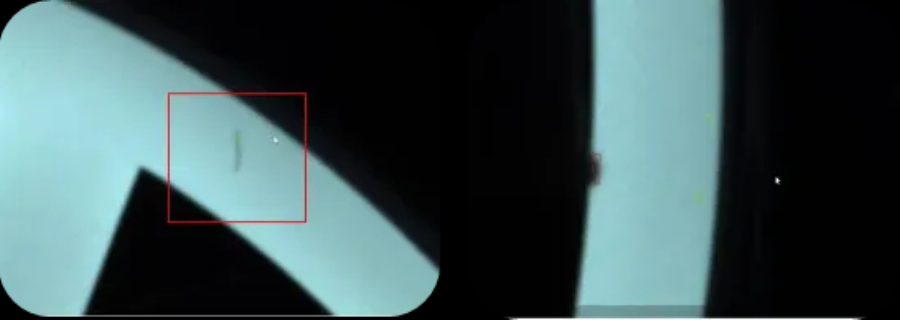
发光件的高反光特性是光学检测中的常见干扰源。金属镀层、光滑的塑料表面、玻璃灯罩等材料都会在图像采集过程中产生反射光斑或阴影。这些光斑在缺陷检测中可能被误判为划痕,导致误检率上升;在颜色检测中则会导致光斑区域的色坐标偏差可达ΔCx>0.05、ΔCy>0.05,远超合格阈值0.01。传统算法如RGB差值法对光照强度变化非常敏感,同样的产品在不同光照条件下可能得到完全不同的检测结果。GSM1000系统在算法层面通过多尺度高斯滤波去除光斑噪声,并引入光照鲁棒性损失函数来提升模型对光照变化的适应能力。这种抗干扰设计让系统在复杂的产线光照环境中仍能保持稳定的检测精度。 缺陷属于空间形态特征,颜色属于光谱特征,两类特征分布规律不同。供应光学缺陷检测方案
结合3D点云数据可实现立体缺陷定位,丰富检测维度。多功能光学缺陷检测
融合检测的联合决策机制
融合检测不单单是把两个任务放在一起执行,更重要的是建立统一的决策机制。GSM1000系统的融合检测框架通过联合决策模块,同时输出缺陷类型(如划痕、裂纹)和颜色参数(ΔCx、ΔCy值),并通过置信度加权实现综合质量判定。这意味着系统不是简单地分别判断“缺陷是否合格”和“颜色是否合格”,而是将两类信息综合起来评估产品的整体质量。例如,一个产品可能颜色参数在合格范围内,但存在轻微划痕——系统会综合考虑缺陷的严重程度和颜色偏差的大小,给出一个综合的质量评分。 多功能光学缺陷检测