商机详情 -
购买光学缺陷检测型号
抗环境干扰的光照鲁棒性设计
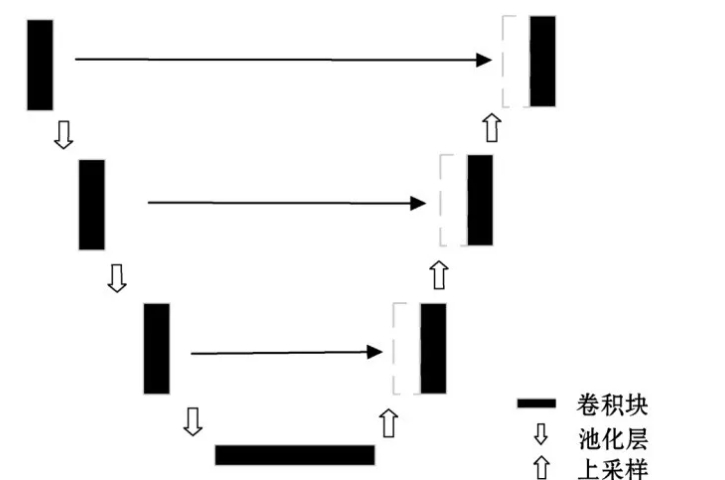
产线环境的光照条件往往不如实验室理想,环境光的波动、设备振动、镜头落尘等因素都可能影响图像质量。GSM1000系统在算法层面引入了光照鲁棒性损失来提升模型对光照变化的适应能力。具体做法是:对原始图像施加光照扰动(如亮度±30%的随机变化),生成增强样本,然后通过光照鲁棒性损失函数让模型在原始样本和增强样本上保持一致的预测结果。这种训练方式相当于让模型见过了各种光照条件下的图像变体,当实际检测中遇到光照波动时,模型不会因为亮度的微小变化而产生误判。这一设计让GSM1000系统在产线实际工况中能够保持与实验室条件下接近的检测精度。 该技术方案有望推广至其他汽车发光件检测场景。购买光学缺陷检测型号
并行作业与节拍优化
产线自动化改造的目标之一是提升生产节拍,而GSM1000系统通过并行作业设计实现了这一目标。系统采用转台结构,将检测工位分为上下料区和检测区。当一件产品在检测区进行光学测量时,机械臂可以在上下料区同步完成上一件产品的取出和下一件产品的放置。检测完成与上下料完成几乎同时发生,转台旋转后即可进入下一轮检测。这种并行设计消除了传统检测流程中“等待上下料”的时间浪费,让检测设备始终保持在工作状态。对于产线而言,这意味着在同样的时间内可以完成更多产品的检测,单位产能得到提升,设备投资回报周期相应缩短。 哪些光学缺陷检测咨询问价融合检测技术为新车型发光件质量控制提供了高效精确的解决方案。
从单任务到多任务的演进路径
汽车发光件检测技术的发展经历了一个清晰的演进路径。单一任务检测——只关注缺陷或只关注颜色,各自使用专门的设备和算法。随后发展到多设备并行——缺陷检测和颜色检测各自运行,但共用同一个工位或同一条产线。再进一步是数据层面的融合——将两类检测数据汇总到同一个数据库中进行分析。GSM1000系统的则是更高层次的融合——模型层面的融合。在统一的深度学习模型中同时完成缺陷识别和颜色评估两个任务,让模型在学习过程中能够捕捉到两类特征之间的关联。这一演进路径反映了行业对检测精度和效率的持续追求,也体现了人工智能技术在工业检测领域应用的不断深化。
团体标准制定与行业影响力
光色科技历经3年深耕,牵头制定了《乘用车内部氛围灯技术要求及测试方法 T/CSAE 426-2025》团体标准。这一标准的发布不但是对企业技术实力的认可,更是企业推动行业规范发展的责任担当。GSM1000系统的设计和性能指标与这一团体标准的要求相呼应——系统提供的UGR眩光测量、亮度色度测量、均匀性分析等功能正是标准中规定的关键检测项目。作为标准的起草单位,光色科技在标准解读和应用方面具备先发优势,能够为客户提供符合标准要求的检测方案和咨询服务。 新车型发光件的材质变化,常导致标注样本量不足,制约模型泛化能力。
融合检测的联合决策机制
融合检测不单单是把两个任务放在一起执行,更重要的是建立统一的决策机制。GSM1000系统的融合检测框架通过联合决策模块,同时输出缺陷类型(如划痕、裂纹)和颜色参数(ΔCx、ΔCy值),并通过置信度加权实现综合质量判定。这意味着系统不是简单地分别判断“缺陷是否合格”和“颜色是否合格”,而是将两类信息综合起来评估产品的整体质量。例如,一个产品可能颜色参数在合格范围内,但存在轻微划痕——系统会综合考虑缺陷的严重程度和颜色偏差的大小,给出一个综合的质量评分。 传统模型在新车型目标域中易出现过拟合,检测准确率有所下降。什么是光学缺陷检测咨询问价
结合3D点云数据可实现立体缺陷定位,丰富检测维度。购买光学缺陷检测型号
CIE色空间图的可视化价值
色度数据如果不经过可视化处理,只是一串难以直观理解的数字——Cx=0.3127、Cy=0.3290这样的坐标值对于非专业人士来说几乎没有意义。GSM1000系统通过输出CIE色空间图,将色度测量结果直观地呈现在色度图上。用户可以看到被测产品的色坐标点在色度图上的位置,与目标色坐标点的距离一目了然。这种可视化方式降低了色度数据的理解门槛——质量管理人员不需要深入了解色度学理论,通过色空间图就能够快速判断产品的颜色是否在合格范围内。对于需要向客户展示检测结果的场合,CIE色空间图也是一种直观、专业的沟通工具。 购买光学缺陷检测型号