商机详情 -
PCBA光学缺陷检测互惠互利
从人工检测到自动化产线的转变传统微透镜模组的光学检测很大程度上依赖人工操作——操作人员将模组放置在检测台上,启动设备,读取数据,再手工记录结果。这种模式不但效率低下,还容易引入人为误差。随着汽车发光件产量的持续攀升,人工检测已经难以满足产线的节拍要求。GSM1000系统采用视觉引导的三轴机械臂自动上下料方案,机器替代人工完成取料、放料、检测、分类的全流程。通过转台设计,系统能够实现取放料和检测的并行操作,检测动作完成的同时下一件产品已经就位,节拍速度提升。这种自动化转型不*节省了人工成本,更重要的是让产线具备了全天候稳定运行的能力,为大规模量产提供了可靠的技术保障。注意力机制可根据特征重要性动态调整权重,抑制干扰因素。PCBA光学缺陷检测互惠互利
自动化生成缺陷样本的创新思路
深度学习模型的训练需要大量的缺陷样本——划痕、裂纹、亮斑、暗斑等各种类型的缺陷都需要有足够的样本让模型学习。然而在实际生产中,缺陷产品的比例通常很低,收集足够数量的缺陷样本需要很长时间。GSM1000系统的EOL检测技术提供了一种自动化生成缺陷的创新思路。系统可以根据客户提供的少量缺陷样本,自动生成大量类似的缺陷图像,并同步生成神经网络训练所需的数据集。这一过程节省了人工采集和标注缺陷样本的时间,让检测模型能够更快地完成训练并投入使用。对于新型号产品而言,这种自动化缺陷生成能力尤其有价值——在量产初期缺陷样本稀缺的情况下,系统可以快速生成训练数据,缩短检测系统的部署周期。 自动化光学缺陷检测哪个好融合缺陷与颜色检测任务,并引入迁移学习,成为提升效率与精度的方向。
深度学习模型的自动缺陷分类
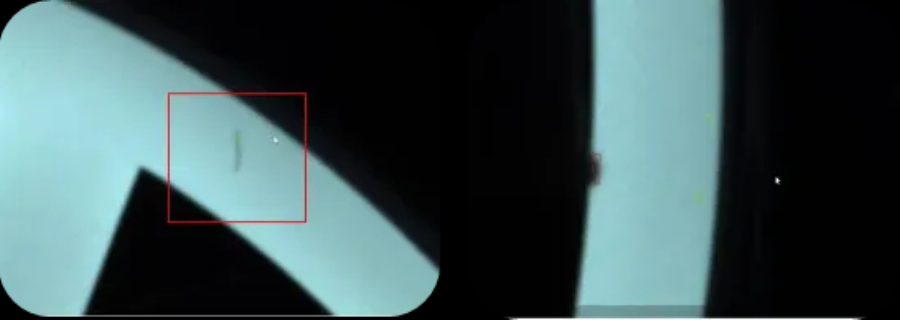
传统的缺陷检测依赖人工设定的规则和阈值——亮度超过某个值判定为亮斑、边缘梯度超过某个值判定为划痕。这种基于规则的方法在面对复杂多变的缺陷形态时往往力不从心——同一种缺陷在不同光照条件下可能呈现完全不同的外观。GSM1000系统采用基于深度学习的自动缺陷分类方法。系统通过大量缺陷样本的训练,让深度学习模型自动学习各类缺陷的视觉特征,无需人工设定规则。训练完成后,模型能够自动识别和分类各类缺陷,识别准确度高。更重要的是,模型可以通过动态更新的判定标准库持续优化,实现全生产线检测标准的统一,消除人工检测中存在的主观判断差异。
成像色度计的测量能力
光学测量的精度很大程度上取决于成像设备的性能。GSM1000系统搭载的成像色度计提供了2600万像素和6200万像素两种分辨率选项,覆盖CMOS和CCD两种传感器类型。在亮度测量方面,系统支持从0.001cd/m²到1000000cd/m²的宽广量程,这一范围涵盖了从暗光环境下的微弱发光到高亮LED的全部场景。配合可选的ND滤镜,系统能够在不降低精度的情况下适应不同亮度级别的测量需求。在精度指标上,系统实现了±3%的亮度精度和±0.003的色度精度,重复性指标则分别达到±0.5%和±0.0003。这些数据意味着系统能够在批量生产中保持稳定的测量一致性,为质量判定提供可靠的数据支撑。 环境干扰抑制策略使颜色检测误差明显降低,检测结果更稳定。
手眼标定与坐标系统一
自动化检测系统的精度不但取决于测量设备本身,还取决于机械运动与光学测量之间的坐标匹配精度。GSM1000系统通过手眼标定技术统一了机械臂坐标系与光学测量坐标系。所谓手眼标定,就是建立机械臂末端(手)与相机(眼)之间的精确空间关系,让机械臂知道相机看到的每一个位置对应着实际空间中的哪一个坐标。标定完成后,机械臂能够根据视觉系统的引导将产品精确放置在检测工位,确保每一次测量的位置一致性。这种统一的坐标系为三轴自动放料提供了基础——机械臂能够自主完成从料盘取料、放置到检测工位、检测完成后分类下料的完整流程,真正实现了无人化操作。 多尺度高斯滤波可有效去除图像中的光斑噪声干扰。进口光学缺陷检测售后服务
模型量化压缩后参数量减少70%,便于边缘端实时部署。PCBA光学缺陷检测互惠互利
融合检测的联合决策机制
融合检测不单单是把两个任务放在一起执行,更重要的是建立统一的决策机制。GSM1000系统的融合检测框架通过联合决策模块,同时输出缺陷类型(如划痕、裂纹)和颜色参数(ΔCx、ΔCy值),并通过置信度加权实现综合质量判定。这意味着系统不是简单地分别判断“缺陷是否合格”和“颜色是否合格”,而是将两类信息综合起来评估产品的整体质量。例如,一个产品可能颜色参数在合格范围内,但存在轻微划痕——系统会综合考虑缺陷的严重程度和颜色偏差的大小,给出一个综合的质量评分。 PCBA光学缺陷检测互惠互利