商机详情 -
库存光学缺陷检测用户体验
从国内市场到海外市场的拓展
技术的价值不但体现在国内市场,更体现在全球市场的认可。光色科技的产品与解决方案已经成功进入欧美市场。海外市场的拓展意味着企业的技术能力和产品质量得到了国际客户的认可,也意味着产品需要满足不同地区的标准和法规要求。GSM1000系统在设计上考虑了国际市场的需求——系统支持的CIE1931和CIE1976两种色坐标体系、宽广的亮度测量范围、灵活的配置选项,都能够满足不同地区客户的检测需求。从国内市场走向海外市场,是GSM1000系统技术成熟度的重要标志,也为国内汽车发光件产业链的国际化发展提供了检测技术层面的支撑。 融合方案通过置信度加权实现综合质量判定,判定逻辑更完整。库存光学缺陷检测用户体验
从格栅灯缺陷检测到颜色检测的融合需求
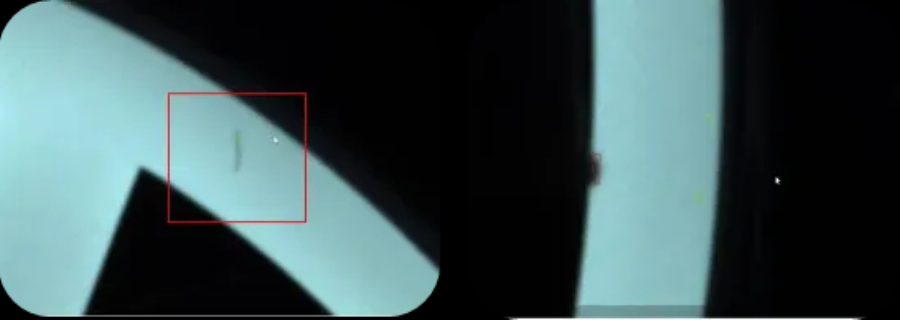
格栅灯作为汽车前脸的重要发光部件,其质量评估涉及多个维度。传统检测流程中,缺陷检测和颜色检测长期处于割裂状态——缺陷检测依靠灰度空间下的机器视觉算法识别划痕、裂纹等表面问题,颜色检测则依靠色度计在CIE Lab色彩空间进行测量。两类检测需要分别采集数据、分别分析、分别判定,单件检测耗时往往超过30秒。更重要的是,这种割裂的检测方式忽视了缺陷与颜色之间的潜在关联——一条细微的划痕可能引发局部光散射,进而导致该区域的颜色偏移,但分开检测的流程难以捕捉这种因果关系。将缺陷检测与颜色检测融合在统一的框架中,已经成为提升检测效率和精度的重要方向。 总成光学缺陷检测性能一条细微划痕可能引发局部光散射,进而导致颜色偏移,两类缺陷存在内在关联。
环境干扰对检测精度的影响
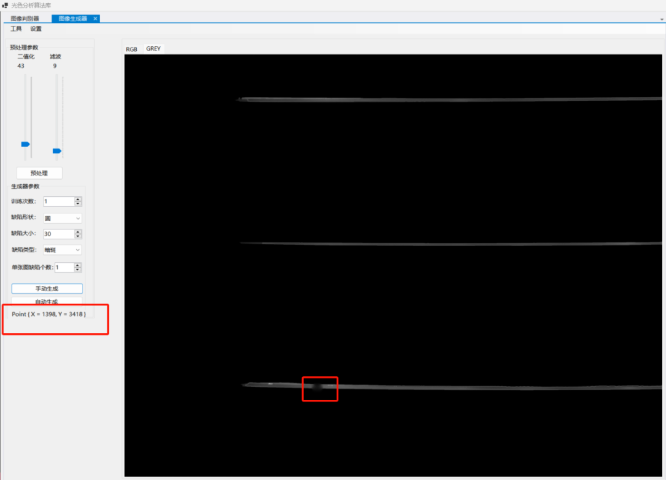
发光件的高反光特性是光学检测中的常见干扰源。金属镀层、光滑的塑料表面、玻璃灯罩等材料都会在图像采集过程中产生反射光斑或阴影。这些光斑在缺陷检测中可能被误判为划痕,导致误检率上升;在颜色检测中则会导致光斑区域的色坐标偏差可达ΔCx>0.05、ΔCy>0.05,远超合格阈值0.01。传统算法如RGB差值法对光照强度变化非常敏感,同样的产品在不同光照条件下可能得到完全不同的检测结果。GSM1000系统在算法层面通过多尺度高斯滤波去除光斑噪声,并引入光照鲁棒性损失函数来提升模型对光照变化的适应能力。这种抗干扰设计让系统在复杂的产线光照环境中仍能保持稳定的检测精度。
数据追溯与MES对接
在现代化生产中,检测数据的管理和追溯已经成为质量体系的重要组成部分。GSM1000系统支持扫码功能,每一件被测产品都可以通过二维码或条形码与检测数据关联。系统自动生成检测报表,记录产品的各项光学指标和判定结果。更重要的是,系统支持与MES制造执行系统的对接,检测数据可以实时上传至企业的生产管理系统。这意味着从原材料入库到成品出库的整个生产流程中,每一件产品的光学检测数据都有据可查。当出现质量问题时,企业可以快速追溯到具体批次甚至具体产品,大幅缩短问题定位和原因分析的时间,降低质量风险。 结合3D点云数据可实现立体缺陷定位,丰富检测维度。
自动化生成缺陷样本的创新思路
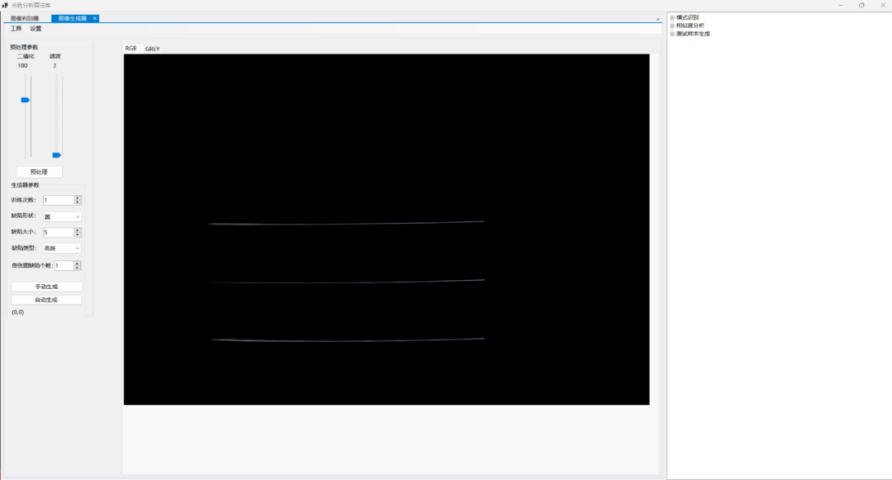
深度学习模型的训练需要大量的缺陷样本——划痕、裂纹、亮斑、暗斑等各种类型的缺陷都需要有足够的样本让模型学习。然而在实际生产中,缺陷产品的比例通常很低,收集足够数量的缺陷样本需要很长时间。GSM1000系统的EOL检测技术提供了一种自动化生成缺陷的创新思路。系统可以根据客户提供的少量缺陷样本,自动生成大量类似的缺陷图像,并同步生成神经网络训练所需的数据集。这一过程节省了人工采集和标注缺陷样本的时间,让检测模型能够更快地完成训练并投入使用。对于新型号产品而言,这种自动化缺陷生成能力尤其有价值——在量产初期缺陷样本稀缺的情况下,系统可以快速生成训练数据,缩短检测系统的部署周期。 单一模型难以同时优化两类任务,需要设计跨模态特征融合机制。靠谱的光学缺陷检测共同合作
融合检测系统以特征共享、知识迁移、联合优化为设计思路。库存光学缺陷检测用户体验
分布偏移与小样本适应性
新车型发光件的材质变化会导致数据分布发生偏移。以旧车型数据构成的源域包含1000张以上的图像,缺陷与颜色特征分布已经相对稳定;而新车型数据构成的目标域样本量通常不超过50张,特征分布与源域存在差异——例如哑光材质的反光强度可能比原有材质降低60%。这种分布偏移意味着直接在目标域上应用源域模型会产生较大的误差。迁移学习通过参数迁移和分布对齐两个机制来解决这一问题。参数迁移是指冻结源域模型的底层卷积层参数(这些参数提取的是通用的视觉特征),只微调顶层全连接层。 库存光学缺陷检测用户体验