商机详情 -
全电伺服折弯机国家高新技术企业
全电伺服折弯机,有效解决超长窄条母线折弯后扭曲、翘曲通病,适配配电柜细长分支母线加工需求。电气柜内部大量细长型分支母线,长度超 300mm、宽度JIN 20–30mm,刚性及差,普通折弯机加工时受力不均,及易出现整体扭转、侧边翘曲,扭曲度普遍超过 1.5°,导致装配孔位偏移、贴合缝隙过大。全电伺服折弯机搭载全程托料支撑系统,折弯全过程均匀承托超长母线,配合双侧限位工装,从源头抑制工件形变。安徽电气配套厂实测,加工 350mm 长、25mm 宽、3mm 厚紫铜分支母线,工件扭曲度可稳定控制在 0.3° 以内,形变不良率从 13.2% 降至 0.7%。设备伺服同步下压,受力均匀无局部应力集中,成型后母线直线度、平整度达标,无需人工逐根校正。彻底解决细长窄幅母线成型难题,保障配电柜分支母线批量加工精度与装配适配性,大幅降低现场装配调试成本。全电伺服折弯机,可对接MES系统,生产数据上传工厂管理平台,实现钣金车间数字化管理。全电伺服折弯机国家高新技术企业
全电伺服折弯机
全电伺服折弯机,严格遵循电力母线 R 角工艺标准,杜绝因 R/t 比值不达标导致的母线开裂与截面衰减问题。行业规范明确规定,硬态 T2 紫铜排折弯 R 角需≥3 倍板厚、6061 铝排 R 角需≥1.5 倍板厚,普通折弯机人工调参随意性大,批量生产 R 角偏差可达 ±0.8mm,R/t 比值不达标率超 18%,及易造成外侧拉伸微裂纹、截面减薄超标。全电伺服折弯机内置国标母线 R 角工艺模型,自动根据 2–10mm 铜铝排厚度匹配标准 R 角,R 角重复精度 ±0.05mm,批量 R/t 比值合规率 100%。山东电力母线检测实验室实测,加工 8mm 硬态铜排,标配 R24 折弯成型,截面蕞大减薄量JIN 4.2%,远低于行业允许的 10% 限值,微裂纹检出率为 0。设备彻底规避非标 R 角带来的母线结构性隐患,完全满足高低压开关柜、箱变母线出厂探伤检测标准,大幅降低电力设备长期运行故障风险。对比测评全电伺服折弯机源头厂家全电伺服折弯机,伺服驱动噪音低,运行噪音≤62分贝,车间生产不扰民,适配厂房安静生产环境。
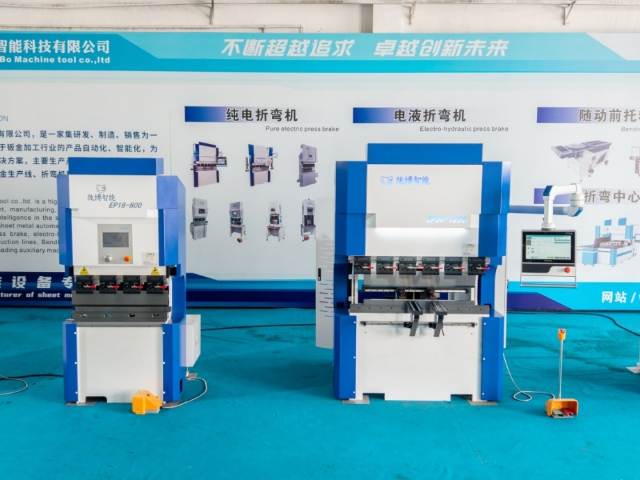
全电伺服折弯机,系统自带材料硬度检测辅助识别,预判回弹偏差。同批次外购铜铝原材料硬度存在离散性,硬度偏高的材料回弹更大,普通折弯机无法提前识别,加工到一半才出现批量角度超差。全电伺服折弯机可通过折弯压力曲线辅助判断材料硬度,当材料硬度超出预设区间自动提示,同步推荐补偿参数。江苏铜铝母线车间实测,因原材料硬度波动造成的批量不良从 6.8% 降至 0.4%,避免整批工件报废。提前预警原材料品质异常,也方便车间对来料进行快速筛查,把质量管控前置到折弯工序。
全电伺服折弯机,针对铜排、铝排等导电排折弯场景做了专项优化,满足电力设备配套件加工精度要求。高低压开关柜、变压器、新能源汇流箱中的铜铝排折弯,要求折弯后平面度高、无裂纹、尺寸精度稳定,普通折弯机加工铜排容易出现折弯面变形、边缘起翘。全电伺服折弯机搭载铜排折弯专拥下模与压平机构,折弯过程中板材上下压紧,折弯后铜排平面度误差小于 0.1mm/m。设备折弯压力可精细控制,加工 3mm 紫铜排,折弯后无裂纹、无明显加工硬化裂纹。设备还可实现压痕折弯,在铜排折弯处预压痕,减少折弯回弹,折弯角度精度 ±0.2°。湖南一家电力配件厂实测,使用该设备加工 T2 紫铜排折弯件,成品平面度合格率从 89% 提升至 99.2%,铜排装配时接触面贴合度提升,导电电阻稳定在标准范围内。设备支持一次装夹完成平弯、立弯多工序切换,减少铜排多次装夹定位误差,单件加工时间缩短 40%。对于电力配套、新能源汇流排加工客户,该设备专项功能直接解决行业痛点。全电伺服折弯机,台面平整度高,工作台平面度≤0.01mm,薄板折弯不易出现工件翘曲变形。
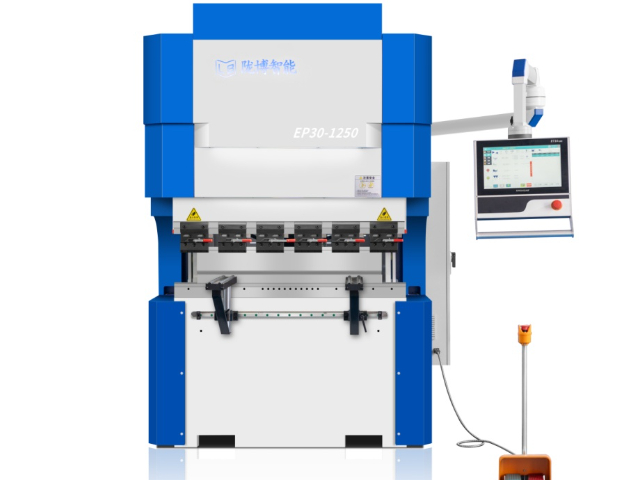
全电伺服折弯机,是新能源精密钣金零部件厂商降本提效的核芯装备。很多加工企业在小尺寸薄件折弯环节长期面临废品率居高不下的难题,传统普通折弯机加工 0.3–1.5mm 不锈钢、铝制精密弹片、储能接线端子外壳,折弯角度偏差普遍在 ±0.8°,折弯后工件尺寸公差波动大,批量生产时不良率可达 7%~12%。全电伺服折弯机搭载高精度光栅尺闭环控制系统,折弯角度控制精度可达 ±0.1°,重复定位精度 ±0.01mm。某储能配件工厂实测,替换老旧折弯设备后,同规格精密壳体折弯不良率从 9.6% 下降至 1.3%。单班 8 小时生产,工件换型调试时间由原来 40 分钟缩短至 8 分钟以内,适合多品种、小批量订单。设备占地JIN 2.2㎡,无需大型地基改造,车间边角空位即可安放,用电功率JIN 4.5kW,对比中型折弯机,单位工件加工能耗降低 52%,非常适配精密电子、储能配套、仪器外壳钣金加工客户的生产需求。全电伺服折弯机,薄板折弯防压伤,弹性膜模具搭配,0.4mm薄铝板折弯,表面无凹陷损伤。优秀的全电伺服折弯机工厂
全电伺服折弯机,整机噪音60分贝,夜间生产也不会超标,适合可夜班赶单的钣金车间。全电伺服折弯机国家高新技术企业
全电伺服折弯机,折弯成型后铜排铝排母线平面度稳定,保障母排搭接面大面积贴合。母线导电性能高度依赖搭接平面,折弯后母排翘曲、拱起,会大幅减少有效导电接触面积,大电流工况下局部过热。普通折弯设备加工 3–10mm 铜排,折弯后工件平面度误差可达 0.3mm/m。全电伺服折弯机折弯过程上下模全程压紧工件,抑制板材回弹翘曲,加工完成后铜排平面度≤0.1mm/m。浙江储能成套母线车间实测,使用设备加工储能柜铜排,母线搭接有效接触面积合格率从 86% 提升至 99.1%,成套柜温升试验一次通过率提升 12%。设备可预设回弹补偿参数,针对不同厚度铜排、铝排分别存储工艺,批量生产时角度、平面度一致性稳定。成品母线无需额外手工校平,省去校平台、人工敲打校正工序,减少人工敲击造成的母线表面损伤,提升母线加工流水线效率。全电伺服折弯机国家高新技术企业