商机详情 -
靠谱的全电伺服折弯机推荐
全电伺服折弯机,支持母线对称折弯工艺,保证 U 型、槽型母线两侧折弯高度一致,减少装配错位。柜体槽型母线、U 型折弯件,要求两侧折弯高度对称,高度差超过 0.3mm 就会造成安装孔位不对中。普通折弯机单段折弯后翻面再折第二段,两次装夹定位误差大,两侧高度经常不一致。全电伺服折弯机可一次装夹完成对称双向折弯,后挡料双侧伺服同步定位,两侧折弯高度差控制在 0.05mm 以内。广东电气成套厂实测,加工槽型铜排对称折弯件,两侧高度不对称不良率从 10.4% 降至 0.9%。一次装夹成型减少翻面装夹环节,单件加工时间缩短 40%。对称度稳定后,槽型母排在柜内安装孔位一次对齐,减少现场修孔、扩孔工作量,适合批量生产标准槽型、U 型母线件。全电伺服折弯机,新手培训4小时可独笠操作,缓解钣金行业折弯老师傅招工难痛点。靠谱的全电伺服折弯机推荐
全电伺服折弯机
全电伺服折弯机,适配新能源储能柜大电流母线加工,折弯后温升表现稳定。储能柜内主母线通流大,折弯处若应力集中、接触面不平,大电流充放电工况下折弯点温升过高,触发柜内温度报警。全电伺服折弯机加工储能铜排,折弯搭接面平面度≤0.1mm/m,接触电阻稳定。广东储能系统集成商实测,8mm 储能主铜排折弯后,通 1000A 电流 2 小时,折弯点温升对比对比普通折弯工艺降低 4.2K,温升试验一次性通过率提升至 99%。折弯成型无微观裂纹、无表面压痕,导电截面完整。储能项目对温升指标要求严苛,稳定的折弯工艺保障母线长期大电流运行安全,减少储能柜现场运行温度报警故障,提升储能系统可靠性。靠谱的全电伺服折弯机推荐全电伺服折弯机,工件自动托料,长薄板折弯不下坠,避免工件自重造成折弯角度偏差。
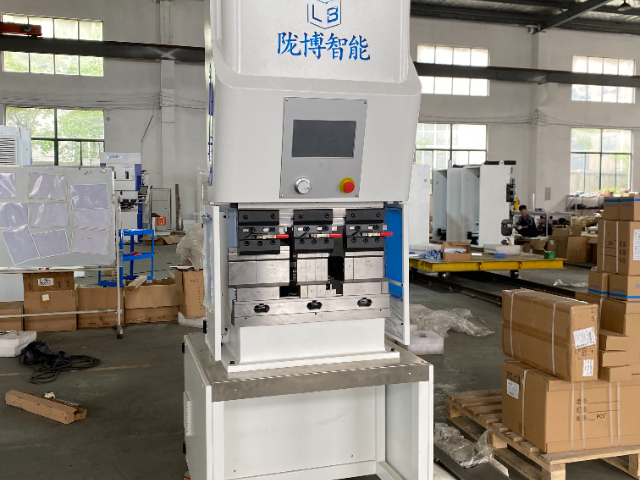
全电伺服折弯机,工艺 U 盘导出导入,多产线连接器母排加工工艺统一,跨车间产品一致性可控。连接器企业多个分厂同时生产同型号连接器母排,依靠人工调参,不同车间加工工件角度差可达 0.4°,导致不同分厂连接器无法互换。全电伺服折弯机一键导出连接器折弯工艺包,所有车间设备导入后参数完全复刻。江苏连接器集团实测,3 个生产车间同规格连接器母排跨厂角度差≤0.1°,连接器互换不良率从 9.6% 降至 0.7%。统一工艺便于多工厂并行排产,实现连接器母排标准化量产,保障不同产地产品可互换。
全电伺服折弯机,操作日志自动留存,便于质量问题追溯与车间内审。普通折弯机无操作记录,一旦出现批量质量缺陷,很难定位是参数设置、来料问题还是操作失误。全电伺服折弯机自动记录操作员编号、程序名称、加工时间、压力曲线、报警记录,日志可保存不少于 1 年。浙江母线车间内审实测,质量问题定位排查时间由平均 120 分钟缩短至 10 分钟,质量 root cause 分析效率提升 92%。完整操作日志可用于车间内部质量审核,也可作为电力项目交付资料的补充凭证,完善企业质量管理体系。全电伺服折弯机,台面平整度高,工作台平面度≤0.01mm,薄板折弯不易出现工件翘曲变形。
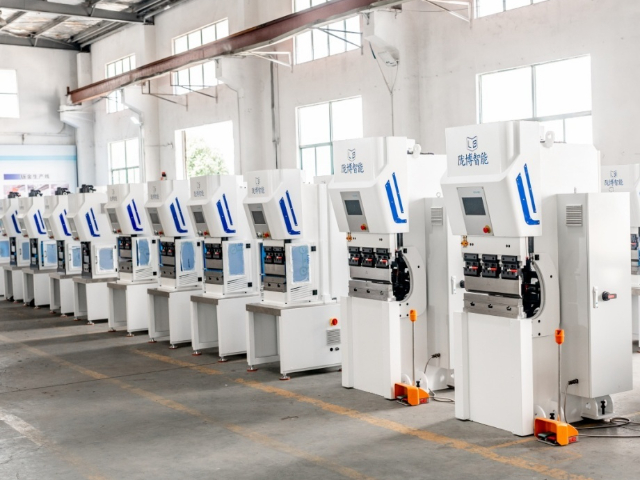
全电伺服折弯机,简易化运维设计适配中小母线厂,无需专职技工即可完成设备保养维修。多数中小型电力配套厂无专业设备运维人员,传统母线折弯机结构复杂、故障排查难度大,停机后严重影响母线交期。全电伺服折弯机采用模块化及简结构,液压、电气、传动组件独力分离,故障自动弹窗提示代码与排查方案,日常保养JIN需清洁、润滑、检查油位,普通操作工即可完成。湖南中小成套厂实测,设备年均故障停机时长不足 20 小时,日常运维无需专业技工,维保人工成本降低 80%。设备故障率低、易维护,保障母线工段全年稳定投产,避免因设备故障导致的项目延期、罚款损失,适配中小电力加工厂轻量化运营模式。全电伺服折弯机,伺服节能系统,相比传统液压折弯机综合节电40%,长期电费节省可观。靠谱的全电伺服折弯机推荐
全电伺服折弯机,加工实验室仪器钣金,样品成型一致性高,研发对比测试数据更可靠。靠谱的全电伺服折弯机推荐
全电伺服折弯机,采用伺服驱动节能方案,待机低耗,适合订单不均衡、间歇性生产的钣金车间。不少钣金加工厂订单波动明显,设备一天内频繁启停,长时间待机,传统液压折弯机待机阶段电机持续运转,持续消耗电能。全电伺服折弯机伺服电机JIN在折弯动作时运转,停止加工一段时间自动休眠,休眠状态能耗低于 0.5kW。宁波一家钣金厂订单以零散打样和间歇性小批量订单为主,设备日均待机 6 小时,实测对比普通液压折弯机,每月电费节约 1400 元,一年节电成本可达 1.68 万元。伺服系统响应快,折弯启动、停止动作灵敏,减少液压持续空转带来的油温升高,液压油老化速度降低,延长液压油更换周期。间歇性生产场景下,设备频繁启停不会影响精度稳定性,每次启动无需长时间预热,开机即可试折生产,非常适合订单不稳定、间断式生产的精密钣金加工企业。靠谱的全电伺服折弯机推荐