商机详情 -
评价高的全电伺服折弯机电话
全电伺服折弯机,精确适配热缩管包覆后的母线折弯加工,杜绝绝缘层破损开裂问题。很多成套项目为提升母线绝缘防护,会先套设热缩管再进行微调折弯,普通折弯机压力、行程不可控,及易挤压、撕裂绝缘套管,造成绝缘失效返工。全电伺服折弯机支持柔性低压折弯模式,可根据包覆绝缘层的母线厚度,微调折弯压力与行程,精确规避压力过载损伤护套。江苏光伏储能车间实测,加工包覆 2mm 热缩管的 6mm 铜排,绝缘层破损、开裂不良率从 15.8% 降至 1.2%。设备折弯动作平缓,无硬性冲击,热缩管贴合紧密无起皱、移位,成型后母线绝缘性能达标,无需重新剥管、套管返工。适配户外箱变、潮湿环境配电柜的绝缘母线加工工艺,简化先包覆后微调的生产流程,大幅提升绝缘母线加工合格率与生产效率。全电伺服折弯机,折弯表面光洁,铝件折弯无划痕,后道打磨工序减少70%,压缩成品加工成本。评价高的全电伺服折弯机电话
全电伺服折弯机
全电伺服折弯机,支持离线编程功能,提前在电脑端完成折弯工艺规划,释放机床生产时间,提升设备有效稼动率。普通折弯机大多只能在机床触摸屏现场编程,编程时机床处于停机等待状态,占用宝贵生产工时,多品种订单集中到来时设备等待时间大幅拉长。全电伺服折弯机配套离线编程软件,可在办公室电脑导入 STEP、IGS、DXF 图纸,自动展开板材、生成折弯工序、模拟折弯干涉,提前完成程序编制与仿真校验。图纸仿真确认无误后,通过 U 盘或网络传输至机床直接调用。无锡一家精密钣金配套厂实测,采用离线编程后,机床现场编程耗时减少 90%,设备稼动率从 72% 提升至 89%。编程阶段即可预判折弯干涉、碰撞风险,提前调整折弯顺序,上机试折一次通过率提升至 94%,大幅减少试折材料损耗。生产任务可以提前排产规划,订单交期预估更精确,方便企业对接客户交付计划,适合多品种、快交付的精密钣金业务。评价高的全电伺服折弯机电话全电伺服折弯机,程序可U盘导出备份,换车间或者新增设备,直接导入不用重新编写参数。
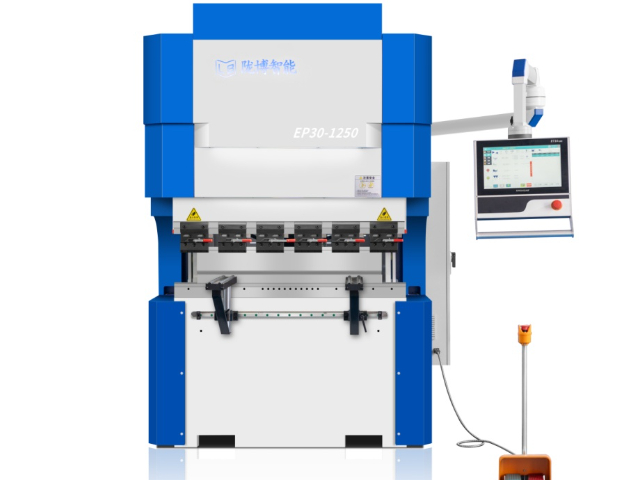
全电伺服折弯机,降低母线加工对资谌母线技工依赖,缓解电气行业母线师傅招工难问题。传统母线折弯高度依赖老师傅经验,一名熟练母线折弯技工培养周期 2–3 年,人工成本高,人员流动会直接影响母线质量与交期。全电伺服折弯机采用可视化触摸屏编程,输入母线宽度、厚度、折弯角度,系统自动计算折弯压力与回弹补偿,普通操作工经过 2~3 天培训,即可独力完成铜铝母线折弯。浙江电气配套厂实测,引入设备后,母线工位对资谌技工依赖下降 75%,新手加工母线良品率稳定 96% 以上。母线工艺参数全部存储在设备系统,不因人员离职丢失工艺,同规格产品加工质量稳定一致。可以把老师傅释放出来负责工艺规划、首件检验,不用持续蹲在折弯工位反复调机,缓解母线工段用工压力,稳定项目交期。
全电伺服折弯机,适配新能源储能柜大电流母线加工,折弯后温升表现稳定。储能柜内主母线通流大,折弯处若应力集中、接触面不平,大电流充放电工况下折弯点温升过高,触发柜内温度报警。全电伺服折弯机加工储能铜排,折弯搭接面平面度≤0.1mm/m,接触电阻稳定。广东储能系统集成商实测,8mm 储能主铜排折弯后,通 1000A 电流 2 小时,折弯点温升对比对比普通折弯工艺降低 4.2K,温升试验一次性通过率提升至 99%。折弯成型无微观裂纹、无表面压痕,导电截面完整。储能项目对温升指标要求严苛,稳定的折弯工艺保障母线长期大电流运行安全,减少储能柜现场运行温度报警故障,提升储能系统可靠性。全电伺服折弯机,支持多角度连续折弯,一次装夹完成4道折边工序,单件人工操作时间减少65%。
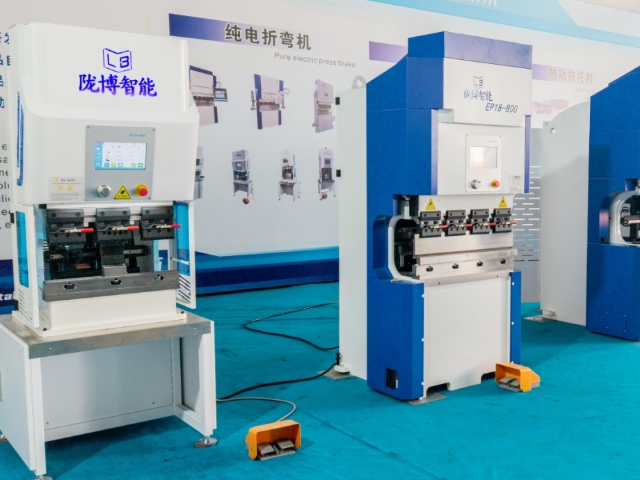
全电伺服折弯机,在及薄板加工领域具备独特优势,解决 0.2–0.8mm 超薄件折弯起皱、拉伸变形问题。消费电子屏蔽罩、电池软连接及片、微型散热片等及薄件加工,普通折弯机行程控制精度不足,折弯压力过大容易压穿板材,压力过小又角度不到位,不良率经常超过 15%。全电伺服折弯机滑块行程分辨率可达 0.01mm,折弯压力可实现 0.1 吨级微调,加工 0.2mm 不锈钢屏蔽罩,折弯边缘平整无起皱。深圳一家消费电子配件厂实测,使用该设备加工 0.3mm 镀镍钢板屏蔽罩,连续生产 2000 件,折弯边缘毛刺高度小于 0.03mm,平整度不良率降至 0.6%。设备下模采用 V 槽宽度可调设计,针对不同板厚自动匹配蕞佳槽宽,避免 V 槽过宽导致圆弧过大、V 槽过窄导致板材开裂。及薄板折弯对设备刚性要求高,该设备采用整体焊接退火机架,长期使用机身不变形,连续运行半年滑块平行度漂移小于 0.01mm,满足及薄精密件的稳定批量生产。全电伺服折弯机,维护简单,润滑周期2000小时加注一次润滑油,日常保养工作量很小。精度高的全电伺服折弯机联系电话
全电伺服折弯机,加工光伏小型钣金支架,连续24小时生产,角度漂移控制在0.02mm内。评价高的全电伺服折弯机电话
全电伺服折弯机,折弯过程低振动低噪音,搭配母线工装,加工铜铝排无崩边毛刺,减少后续打磨工作量。铜铝母线折弯后边缘毛刺、崩边,会划破绝缘热缩套管,还会增大局部电场集中,传统折弯设备加工母线,折弯后每件都需要人工打磨倒角,单件打磨耗时 2–4 分钟。全电伺服折弯机进给速度平稳,模具间隙精确,折弯母线边缘毛刺高度≤0.03mm。广东储能成套厂实测,使用设备加工 4–8mm 铜排,母线折弯后打磨工时减少 65%,人工打磨工位工作量大幅减轻。整机运行噪音低于 62 分贝,母线车间多人同时作业,不会相互干扰。成型母线折弯边缘平整,后续套热缩绝缘管、母排包覆工序更加顺畅,减少绝缘破损返工,提升母线全流程加工效率,适合批量储能柜、光伏箱变母线生产。评价高的全电伺服折弯机电话