商机详情 -
半自动数控小型折弯机方式
数控小型折弯机,可减少母线折弯后扭曲变形,适配密集型母线槽直线段拼接安装。密集型母线槽每段数米长,折弯段若存在扭曲,现场拼接时相邻段母线接触面错位,螺栓孔对位困难。普通折弯设备加工长母线段,工件自重加上折弯力,容易产生整体扭曲。数控小型折弯机后挡料与前托料配合支撑,折弯过程工件全程托平,长母线折弯后扭曲度≤0.5°/m。江苏母线槽制造企业实测,长段铜母线折弯扭曲不良率从 8.9% 降至 0.6%,现场拼接螺栓孔一次对齐率提升至 98%。折弯后母线直线段平直,拼接面贴合紧密,母线槽整体导电连续性更好。对于长距离母线槽项目,稳定的直线度减少现场拼接调试工时,提升安装效率。数控小型折弯机,内置1000套工艺配方,不同板厚材质参数预存,切换产品一键调取。半自动数控小型折弯机方式
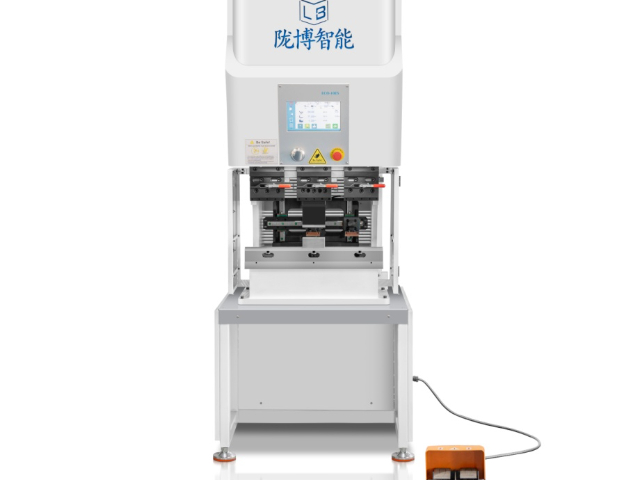
数控小型折弯机,把设备维护从“高频烦恼”变成了“几乎不用操芯”。工控网联合机床售后服务平台发布的一份故障率统计报告显示,在随机抽取的500台液压折弯机和300台数控小型折弯机的对比中,液压机年均故障次数为2.3次,而纯电机JIN为0.4次。液压机的故障主要集中在三大类:阀组卡滞或磨损(占比约45%)、密封圈老化泄漏(占比约30%)、油泵磨损压力不足(占比约15%),单次平均维修费用约2500元,加上停机损失,每次故障的综合成本在5000至10000元之间。客户的痛点是:折弯机是钣金车间的主力设备,一旦停机整个产线都要停摆,而液压机偏偏又是故障高发区,“三天一小修,五天一大修”的抱怨在行业论坛上比比皆是。更让老板头疼的是,液压系统故障往往很难快速定位,维修师傅排查是阀的问题还是泵的问题还是油路堵塞的问题,这段时间设备只能干等着。数控小型折弯机的结构简单得多:伺服电机、传动丝杠、轴承、导轨,没有复杂的液压回路,没有几十个密封圈和阀芯,故障点减少了80%以上。从设备全生命周期来看,数控小型折弯机的维护成本比液压机低60%至70%,这对于利润微薄、靠规模取胜的钣金加工行业来说,是一个不容忽视的竞争优势。半自动数控小型折弯机方式数控小型折弯机,油温冷却系统,夏季高温车间连续工作,油温不超55℃,保证折弯精度稳定。
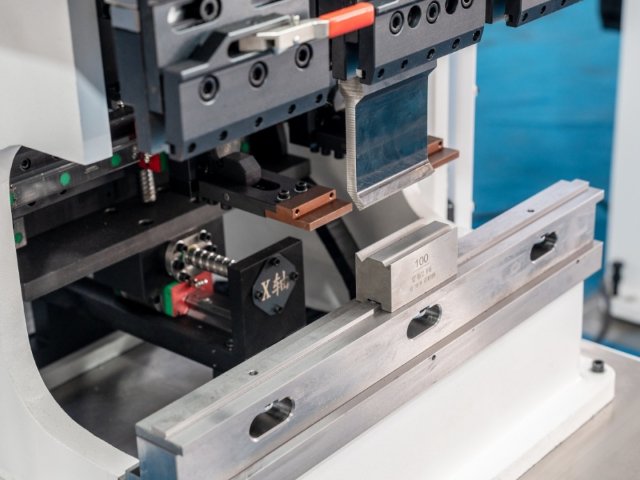
数控小型折弯机:智能工艺推荐的操作门槛降低。数控小型折弯机的智能工艺推荐功能内置不同材质和厚度的折弯数据库,操作人员只需输入板材参数即可自动生成蕞优加工方案,降低操作门槛并提升效率。例如,在配电柜批量生产中,设备每分钟可完成 15 次折弯动作,配合快速换模系统,1 分钟内即可完成参数切换,限著缩短交货周期。这种智能化设计不巾提高了生产灵活性,还通过故障预测技术提前预警潜在问题,减少停机时间,确保生产连续性。数控小型折弯机:智能模具管理的快速参数切换。数控小型折弯机支持智能模具管理,系统自动识别模具类型并加载相应的加工参数,配合快速换模系统,可在 1 分钟内完成模具更换和参数切换。例如,在小批量、多品种生产中,设备可快速切换模具,满足多样化的加工需求。某企业通过快速换模功能,将产品切换时间从 30 分钟缩短至 5 分钟,限著提升了生产灵活性和市场响应速度。
数控小型折弯机,针对母线行业客户提供专属培训与工艺包,减少客户投产调试周期。母线加工厂买新设备后,往往需要自己摸索铜铝排折弯工艺,试错周期长。数控小型折弯机出厂前预装母线行业工艺包,覆盖 2–10mm T2 紫铜、6061 铝、5052 防锈铝、镀锡铜排常用折弯参数。设备厂家技术人员上门时,直接用客户实际材料完成首件调试,确认角度、平面度合格后再交付。山东新投产母线车间,设备到场后 2 天即完成全部常用规格调试,第三天即批量生产,比自行摸索工艺缩短投产周期约 15 天。专属工艺包帮助客户快速形成合格母线加工能力,把设备投入快速转化为订单交付产能,适合新进入母线加工领域的电气配套企业快速起步。数控小型折弯机加工 0.5mm 不锈钢时,角度误差稳定≤±0.1°,满足GAO端电子产品外壳要求。
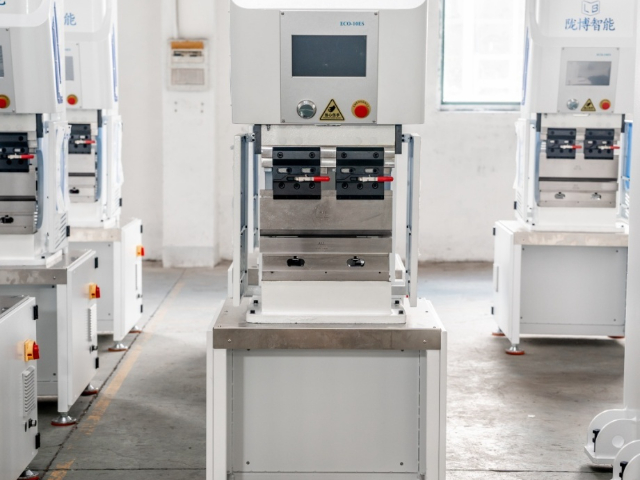
数控小型折弯机,解决铝排回弹率过高难题,稳定控制铝母线角度精度。6061、5052 铝排回弹率普遍比铜排高 30%–50%,普通折弯机固定行程成型,铝排回弹角度偏差普遍 0.7°–1.2°,批量不良率超 15%。数控小型折弯机搭载铝排专属回弹补偿数据库,根据板厚、硬度、折弯角度动态计算补偿量,精确抵消铝材质回弹特性。广东光伏母线车间实测,加工 4–8mm 6061 铝排,回弹角度稳定控制在 ±0.2° 以内,回弹不良率从 16.8% 降至 0.9%。针对 5052 防锈铝高回弹特性,系统可自动提升 12% 补偿系数,适配沿海高耐候铝排加工。无需人工反复试折校正,铝母线批量成型一致性大幅提升,彻底解决铝排折弯精度难把控的行业通病。数控小型折弯机,占地面积1.8㎡,可放置流水线旁,折弯工序就近排布,减少工件转运距离。半自动数控小型折弯机方式
数控小型折弯机,支持多步折弯循环,自动依次完成多道折边,减少人工翻转工件次数。半自动数控小型折弯机方式
数控小型折弯机,连接器三维折弯件多道折弯累计误差可控,满足连接器外壳装配间隙要求。大功率连接器多为三维立体折弯母排,连续 3–4 次折弯产生的累计偏差,容易造成母排与连接器壳体干涉,装配间隙超差。普通折弯机多折累计角度偏差可达 0.7°,壳体干涉不良率 10.1%。数控小型折弯机每道折弯实时采集角度,动态迭代回弹补偿,多折累计角度偏差≤0.2°。江苏车载高压连接器厂实测,三维连接器母排壳体干涉不良率从 10.1% 降至 0.6%,连接器装配间隙稳定控制在 0.1–0.2mm 设计区间,无需手工修锉母排。半自动数控小型折弯机方式