商机详情 -
山西EPS装饰线条设备
了解EPS切割线的主要技术参数,是选型和评估设备的基础,这些参数反映了切割线的加工能力和适用范围。常见参数包括:较大加工块体尺寸,即设备能够容纳的块体的长、宽、高范围,决定了能否加工目标块体;可加工的密度范围,即设备适应的泡沫密度区间,影响适用范围;切割精度和尺寸公差,反映成品尺寸与设计尺寸的偏差范围,是衡量成品质量的重要指标;切割速度,通常以单位时间的进给距离或产出量表示,反映加工效率;电热丝数量,包括水平丝和垂直丝的数量,决定一次切割的能力和产出效率;电热丝规格和温控范围,关系到切割的精细程度和适应的材料;输送速度和节拍,影响生产的连续性;设备总功率和能耗,关系到运行成本;以及设备的自动化程度和换型能力等。不同参数之间存在关联,例如切割速度需要与温度和密度相适应,电热丝数量与产出效率相关。理解各参数的含义和相互关系,有助于根据实际的产品规格、精度要求和产量目标评估设备是否适用,避免只看个别参数或片面追求高指标而忽视与自身需求的匹配。我公司将以优良的产品,周到的服务与尊敬的用户携手并进!山西EPS装饰线条设备
EPS
数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和持续改进提供依据。数据记录方面,设备可以记录加工的产品规格、切割参数、运行时间和产量等信息,也可以记录异常和停机情况,通过积累形成生产数据。这些数据有助于掌握设备的使用状况和生产效率,分析影响产出的环节,如换型时间、停机原因和产出波动等,从而有针对性地改进。生产管理方面,把切割线的运行与订单、排产和物料供应结合起来,使生产安排更有依据:根据订单和产品规格合理安排生产顺序,减少频繁换型带来的效率损失;根据产量记录和库存情况安排原料和成品的流转。对于多台设备或多条生产线的生产,数据的集中管理能够帮助掌握整体生产情况,合理调配产能。数字化管理的实现需要相应的设备和系统支持,也需要在生产组织中加以运用,避免数据记录与实际管理脱节。总体而言,数据记录与生产管理把切割线的运行信息转化为管理资源,使生产更加规范和高效,是切割线从单纯加工设备向信息化生产单元发展的体现。四川EPS板材设备友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。

EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连续化、自动化生产的变化。早期的泡沫分切多依靠手动或简单的电热丝装置,通过人工推拉或简单的机械结构完成分片,效率较低、尺寸一致性有限,主要满足小规模加工的需要。随着建筑保温材料需求的增长,对板材产量和尺寸一致性的要求提高,出现了以多根电热丝并行切割为特征的切割设备,一次行程可分切多片板材,效率明显提升;同时输送和定位装置的应用使块体的进出更加便捷。数控和可编程控制技术的引入是切割线发展的重要节点:电热丝的位置可由控制系统按设定尺寸自动调整,减少了人工调丝的繁琐和误差;输送、切割和堆垛等环节可以按节拍联动,形成较为连续的生产流程。此后,自动调丝、振荡切割、自动堆垛、废料自动回收和包装等功能的加入,进一步提高了切割线的自动化程度和生产效率。近年来,围绕节能、环保和智能化,切割线在温控精度、能耗管理和运行监控等方面持续改进,并通过与上下游设备的成套衔接,逐步形成从块体到成品板材的较为完整的加工体系,满足规模化生产的需要。
自动化和智能化是EPS切割线发展的重要趋势,其推进使生产更加连续、稳定和高效。自动化方面,切割线通过自动上料、自动对齐、自动调丝、自动切割、自动堆垛和自动包装等功能的完善,把各环节连接成连续流程,减少人工搬运和等待,提高生产节拍的一致性。自动调丝功能根据设定尺寸自动调整电热丝位置,减少了人工调整的时间和误差;自动输送和堆垛使块体与板材在生产线上顺畅流转,减轻了劳动强度。智能化方面,切割线逐步引入更完善的检测和控制手段,实现参数的自动调节、运行状态的监控和异常的提示,部分设备具备数据记录和远程监控能力,便于掌握生产情况。智能化的另一体现是操作的便利化,通过直观的人机界面和参数存储调用,降低了对操作经验的依赖,使换型和调整更加快捷。自动化和智能化的推进,使切割线从依靠人工操作和经验的设备,向能够稳定运行和自主管理的生产单元发展,提高了生产的可控性和一致性。与此同时,自动化和智能化程度的提高也增加了设备的复杂度和投资,企业在推进时应结合自身生产规模和管理能力,逐步实施,使技术投入与实际效益相适应。淄博友利机电热诚欢迎各界朋友前来参观、考察、洽谈业务。
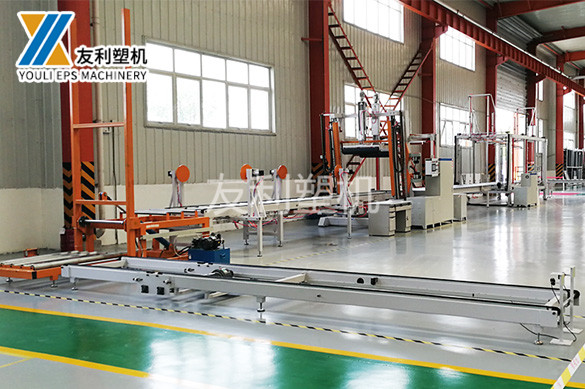
运行监测和故障诊断是EPS切割线保障稳定运行、减少停机时间的重要功能,通过对设备状态的跟踪和异常的识别,便于及时处理问题。运行监测主要通过各种传感器和控制系统的记录来获取设备的工作状态信息,如各电机的运行情况、电热丝的通断和加热状态、输送装置的动作、限位和保护装置的状态等,操作人员可以通过人机界面了解当前运行情况。当出现异常情况时,控制系统能够给出提示或报警,指出问题所在,帮助操作人员快速判断和处理。故障诊断功能则进一步帮助分析原因:通过对相关信号和运行数据的检查,判断问题涉及的部位和可能的原因,减少盲目排查的时间。常见的异常包括电热丝断裂或温度异常、输送装置不动作或跑偏、定位不准、电机过载以及安全装置动作等,控制系统可针对不同异常提供相应的提示。为便于管理,设备通常能够记录故障的发生情况和处理过程,形成一定的故障历史,为维护和改进提供参考。运行监测和故障诊断的应用,减少了因故障造成的长时间停机,也使设备的维护从被动处理向主动发现转变,有助于提高切割线的运行可靠性。淄博友利机电团队从用户需求出发。黑龙江EPS全自动连续切割设备
友利塑机以快的速度提供好的产品质量和好的价格及完善的售后服务。山西EPS装饰线条设备
参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产出符合规格的产品。参数设定涉及多个方面:电热丝的位置和数量、加热功率或温度、切割和输送速度、各工位的动作时序等,都需要根据产品规格和材料特点设定。温度与速度需要相匹配,速度也需要与输送节拍相适应,参数之间相互影响,因此设定时需要综合考虑。联动控制则把各工位和输送装置的动作联系起来,使切割线按预定顺序运行:块体进入后,对齐、切割、出料和堆垛等环节按节拍依次动作,形成连续流程。联动控制还包括各工位之间的互锁和保护,当某一环节出现异常时,相关环节能够及时停止,避免问题扩大。为使操作和管理便利,控制系统通常支持参数的存储和调用,把常用产品的参数保存下来,加工时直接调出使用,减少重复设定。对于换型较频繁的生产,参数管理和快速调用能够明显缩短换型时间。参数设定和联动控制的效果,取决于对产品和设备的了解以及对参数的合理匹配,因此需要在使用中不断总结和优化,并通过记录保存形成较为稳定的工艺条件。山西EPS装饰线条设备