商机详情 -
济南EPS苯板设备
切割线的调试与试运行是把设备从安装状态转入正常生产的关键环节,其目的是检验设备性能、确定工艺参数并确认产品达到要求。调试通常先进行空运转,检查各运动部件、传动系统、输送装置和控制系统的动作是否正常,安全装置是否有效,各工位的联动是否符合逻辑,确认无异常后再进行带料试运行。带料试运行阶段,通过实际切割检验加工效果,重点观察板材的厚度和尺寸是否准确、切口是否平整、多丝切割的一致性以及运行是否稳定,并根据结果调整相关参数。调试的主要内容包括:电热丝位置的设定和校准,使丝距与产品厚度相符;加热功率或温度的调整,使切口质量达到要求;切割和输送速度的设定,使效率与质量相协调;各工位节拍的协调,使生产顺畅连续。对于多丝切割,还需要检查各丝的状态是否一致,必要时单独调整。调试过程中应记录各项参数和对应的产品质量,形成可复现的工艺条件。试运行还应观察设备在连续工作下的表现,包括温度变化和各部件的运行状况,发现问题及时处理。调试工作通常由具备经验的人员与设备供应方配合完成,确保设备能够稳定投入生产。淄博友利机电愿和各界朋友真诚合作一同开拓。济南EPS苯板设备
EPS
综合来看,EPS切割线作为把泡沫块体加工成板材和型材的成套系统,在EPS生产中处于承上启下的重要位置,其发展体现了从简单分切向连续化、自动化和信息化生产的变化。在功能构成上,切割线由输送、切割、控制、回收和后道处理等单元组成,通过各环节的衔接实现块体到成品的连续加工,水平切割和垂直切割工位承担主要的加工任务,多丝并行和纵横联合切割提高了产出能力。在技术发展上,自动调丝、稳定张力和温控、联动控制以及自动堆垛包装等功能的完善,使切割线的效率、精度和自动化水平不断提高;数字化和信息化管理使生产组织更加规范。在选择和使用上,切割线的选型需要结合产品方向、生产规模、块体条件和精度要求,注意与上游成型设备在规格和产能上的匹配,并通过安装调试、规范操作和日常维护保持设备的稳定运行。展望未来,切割线将继续朝着自动化、智能化和绿色化的方向发展,在提高效率和精度的同时降低能耗和环境影响,为建筑保温、包装等领域提供稳定高效的板材加工能力。内蒙古EPS线条淄博友利机电始终以适应和促进发展为宗旨。

垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经过水平分片得到的板材,其宽度仍为块体的原始宽度,需要通过垂直方向布置的电热丝按产品要求切成一定的宽度或长度;垂直电热丝同样可以多根布置,一次切出多条,提高加工效率。在实际生产中,水平和垂直切割往往组合在一起,形成纵横联合切割:块体先经水平电热丝分片,再经垂直电热丝裁切边部和分条,从而得到宽度、长度和厚度均符合规格的板材。这种联合切割方式可以在一条切割线上连续完成,减少板材在不同设备之间的转运,提高生产的连续性和尺寸的一致性。纵横联合切割的实现依赖于切割工位的合理排列和输送装置的有效衔接,使块体或板材按顺序经过各工位而不发生错位;同时,各工位的电热丝位置需要按产品规格协调设定,保证末了产品的尺寸准确。对于需要加工不同规格产品的切割线,纵横切割的参数应能够灵活调整,以适应产品换型。垂直切割和纵横联合切割的效果同样取决于电热丝的张紧、温度和间距的稳定,以及与输送速度的配合,是切割线产出规格板材的重要环节。
可编程控制器和人机界面是EPS切割线控制系统的关键,二者配合实现设备运行的自动控制和参数管理。可编程控制器负责接收和处理信号,按照设定的程序控制电机、加热电源、输送装置和各工位的动作,使切割线按顺序和节拍运行;它具有较高的可靠性和抗干扰能力,适合在工业环境中长期工作。人机界面则是操作人员与设备交互的窗口,通过触摸屏或操作面板,操作人员可以设定和查看切割参数、启动和停止设备、了解运行状态和处理提示信息。控制系统的功能通常包括电热丝位置的设定和调整、加热功率的控制、输送速度的设定、各工位的启停和联动以及安全保护逻辑等,通过程序把这些功能组织起来,实现切割线的自动化运行。良好的人机界面应具有直观易用的特点,把常用操作和关键信息以清晰的方式呈现,降低操作的难度,使一般操作人员经过培训即可使用。控制系统还应具备参数存储和调用功能,便于在加工不同规格产品时快速切换,减少重复设定。PLC控制与人机界面的应用,把原来依靠人工操作和经验判断的环节转变为程序控制,是切割线实现连续、稳定和高效运行的重要基础。淄博友利机电创新发展,努力拼搏。
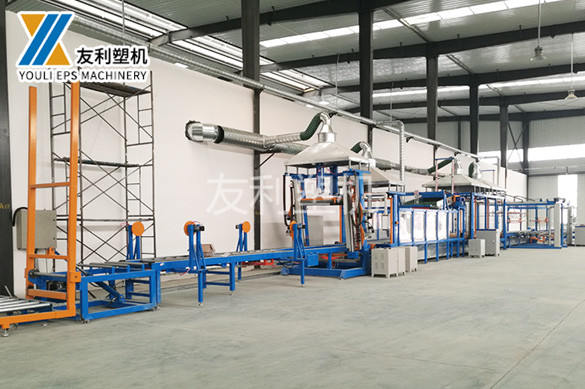
码垛与成品输出是EPS切割线后道流程的末端,负责把包装后的成品按一定方式码放并转运至存放区或发货区,完成从生产到储运的过渡。码垛是指把包装好的成品垛按一定规则放置在托盘或指定位置,形成便于搬运和堆存的形式。码放方式需要考虑垛体的稳定和空间的利用:码放整齐、层间对齐可以减少倾倒的风险,也便于清点和搬运;对于较轻的板材,码放层数可以适当增加,但仍需考虑下层承压和稳定。成品输出则涉及从生产线到存放区的转运,方式包括叉车搬运、输送装置转运等,应根据现场布局和产量选择。为减少人工搬运,自动化程度较高的切割线会配置自动码垛和转运装置,由控制系统安排成品的码放和输出。成品输出环节还需要做好标识和记录,如产品规格、数量和生产的批次等,便于仓储管理和发货核对。在使用中,码垛和转运应注意安全,避免因重心不稳或搬运不当造成倒垛和损伤。码垛与成品输出的合理组织,能够使切割线产出的成品得到有序管理,顺利完成从加工到出厂的流程。淄博友利机电凭借多年的经验,依托雄厚的科研实力。菏泽EPS机械
友利塑机热诚欢迎各界朋友前来参观、考察、洽谈业务。济南EPS苯板设备
切割速度与产能测算是评估EPS切割线加工能力和进行生产规划的重要内容,合理的测算有助于判断设备能否满足产量需要。切割速度通常指块体或电热丝在切割过程中的相对移动速度,或单位时间内完成切割的长度,它受泡沫密度、块体厚度、电热丝温度和数量等因素影响:密度较高或厚度较大时,为保证切口质量需要降低速度,密度较低或较薄时速度可以相应提高。产能则是切割线在单位时间内能够产出的产品量,通常以板材数量或体积表示,与切割速度、每次切割的产出量(如多丝一次分出的片数)、块体规格以及辅助时间有关。测算产能时需要把切割时间与上料、定位、出料和堆垛等辅助时间一并考虑,因为这些环节也占用生产时间,尤其是自动化程度较低时辅助时间占比可能较大。此外,换型、调整和停机时间也会影响实际产出,因此在评估设备产能时,通常以生产效率或有效产出率的形式进行折算,而不能按理论切割速度计算。通过合理的产能测算,可以判断设备的加工能力是否与生产目标相符,也可以为生产组织和设备配置提供参考,避免设备能力不足或过剩。济南EPS苯板设备