商机详情 -
宁夏EPS全自动连续切割设备
水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切割工位通常由横梁、安装在横梁上的水平电热丝、张紧装置、加热电源和位置调整机构组成。多根水平电热丝按设定的间距平行布置,间距决定切出的板材厚度;当块体通过切割区,或横梁相对块体移动时,各电热丝同时作用,一次行程把块体分切成多片等厚的板材。电热丝位置可以通过调整机构改变,以适应不同厚度产品的需要;自动调丝功能可以根据设定的尺寸自动调整电热丝位置,减少人工调整的时间和误差。为保证切割质量,水平切割工位需要保持电热丝张力的稳定和温度的均匀,多丝之间的状态应尽量一致,避免因差异造成板材厚度的波动。切割速度需要与电热丝温度和块体密度相匹配,以使切口平整、尺寸稳定。块体在切割过程中的稳定性也很重要,通常配合吸附或压紧装置防止移位。水平切割工位是切割线产出板材的主要环节,其配置的能力和精度在很大程度上决定了整条切割线的生产水平。友利塑机建立双方共赢的伙伴关系是我们孜孜不断的追求。宁夏EPS全自动连续切割设备
EPS
切割速度与产能测算是评估EPS切割线加工能力和进行生产规划的重要内容,合理的测算有助于判断设备能否满足产量需要。切割速度通常指块体或电热丝在切割过程中的相对移动速度,或单位时间内完成切割的长度,它受泡沫密度、块体厚度、电热丝温度和数量等因素影响:密度较高或厚度较大时,为保证切口质量需要降低速度,密度较低或较薄时速度可以相应提高。产能则是切割线在单位时间内能够产出的产品量,通常以板材数量或体积表示,与切割速度、每次切割的产出量(如多丝一次分出的片数)、块体规格以及辅助时间有关。测算产能时需要把切割时间与上料、定位、出料和堆垛等辅助时间一并考虑,因为这些环节也占用生产时间,尤其是自动化程度较低时辅助时间占比可能较大。此外,换型、调整和停机时间也会影响实际产出,因此在评估设备产能时,通常以生产效率或有效产出率的形式进行折算,而不能按理论切割速度计算。通过合理的产能测算,可以判断设备的加工能力是否与生产目标相符,也可以为生产组织和设备配置提供参考,避免设备能力不足或过剩。菏泽EPS板材设备淄博友利机电以诚信为根本,以质量服务求生存。

块体输送与对齐装置是EPS切割线中负责把成型块体准确送入切割区并调整其位置的部分,其精度影响切割基准的一致性。块体从存放区或上游工序进入切割线时,需要经过输送装置移动到切割入口,再由对齐装置调整到正确的基准位置。对齐装置通常利用定位挡板、推板或导向边把块体的基准面与设备基准对齐,使块体在通过切割工位时相对电热丝的位置准确;对于尺寸和形状存在偏差的块体,对齐装置应能适应一定的差异,保证每次切割以相对一致的基准进行。块体的输送方式需根据块体的重量和尺寸确定,较轻的块体可采用皮带或辊道输送,较大的块体则需要支撑和导向装置配合,防止在输送和调整过程中移位或倾覆。为减少人工干预,部分切割线采用自动对齐和自动定位功能,通过传感器或机械装置自动完成位置调整,提高效率和一致性。对齐装置的准确性在很大程度上决定了切割尺寸的一致性,因此在使用中需要保持其位置稳定并定期检查,避免因磨损或松动导致基准偏移。块体输送与对齐装置的合理设计和维护,是切割线获得稳定切割质量的前提。
输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故障会直接影响上下游的衔接。维护方面,需要定期检查和清理输送装置,去除积料、粉尘和异物,保持输送带、辊道和链板的清洁,避免因杂物嵌入造成跑偏或卡滞;对传动部件和轴承按设备要求进行润滑,减少磨损;检查输送带的张紧度和辊道的转动情况,及时调整或更换异常部件。输送装置在长期使用中可能出现跑偏、打滑、异响和不动作等问题:跑偏多与张紧不当或辊道不平行有关,需要调整张紧和方向;打滑可能因张紧不足或表面磨损引起,可通过调整或更换解决;异响通常与轴承磨损或部件松动有关,应查明原因后处理;不动作则可能涉及电机、传动和电气回路,需要按顺序排查。处理输送系统故障时,应先停止设备并确保安全,再进行检查和处理,避免在运行中进行维修。为减少故障对生产的影响,可对关键的易损部件准备相应备件,并记录故障和处理情况,为后续维护提供参考。规范的维护与及时的处理,能够提高输送系统的可靠性,保障切割线的稳定运行。淄博友利机电团结、创新、合作、共赢。
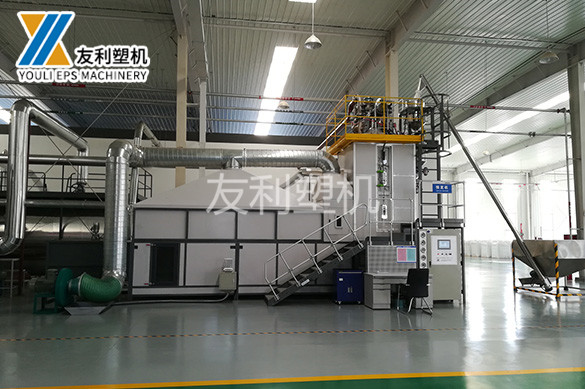
计数与分垛控制是EPS切割线后道环节中保证成品数量准确、便于管理的重要功能,通过计数装置和控制逻辑,使堆垛按设定的数量进行。计数通常由传感器配合控制系统完成,对通过出料装置的板材进行识别和累计,当数量达到设定值时,堆垛装置完成一个垛体的堆码并进入下一垛,从而实现分垛。计数的准确性直接关系到成品的数量管理:计数不准会导致每垛数量不一,影响包装、发货和统计,因此计数装置的可靠性和信号处理较为重要。分垛控制还包括对堆垛高度或层数的控制,使每个垛体的高度适宜,既便于搬运和堆放,也不至于过高造成不稳。对于不同规格的产品,垛体的数量或高度设定可以调整,以适应包装和储运的要求。计数和分垛的数据还可以用于生产记录,帮助掌握产量和进度,为生产管理提供依据。在实际使用中,需要保持计数装置的清洁和准确,定期检查传感器和信号,避免因粉尘或误动作造成计数偏差;同时,分垛逻辑应与堆垛和包装环节协调,使整个后道流程顺畅进行。计数与分垛控制的合理应用,使切割线的产出管理更加规范和便利。友利塑机公司秉承着“标准、精细、超越、求精”的质量方针。陕西EPS立式板机
淄博友利机电和客户携手诚信合作,共创辉煌!宁夏EPS全自动连续切割设备
块体规格与设备的匹配是EPS切割线选型中的基本问题,切割线所能加工的块体尺寸必须与上游成型设备产出的块体尺寸相适应,否则会影响生产。块体的长、宽、高规格决定了切割线加工区的尺寸要求:设备的可加工尺寸应覆盖上游产出的块体规格,尤其是长度方向,因为规格较大的块体决定了设备的行程和结构尺寸。如果切割线的加工范围小于块体规格,就无法加工,需要重新选型或调整上游;如果设备尺寸远大于实际块体,虽然可以加工,但会造成设备投资的浪费和利用率不足。除尺寸外,块体的密度范围也需要与切割线的适应范围相符:不同设备对可加工密度的适应性有所差异,密度较高的块体切割难度较大,需要电热丝温度、张力和切割速度相应调整,若设备对高密度适应不足,会影响切割质量。在配置生产线时,切割线与上游成型设备应作为一个整体考虑,使块体的规格和产出与切割线的加工能力和节拍相互匹配,避免出现成型产出的块体切割线无法加工,或切割能力与成型产出不协调的情况。合理的规格匹配,是切割线发挥效能的前提。宁夏EPS全自动连续切割设备