商机详情 -
临沂EPS装饰线条设备
数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和持续改进提供依据。数据记录方面,设备可以记录加工的产品规格、切割参数、运行时间和产量等信息,也可以记录异常和停机情况,通过积累形成生产数据。这些数据有助于掌握设备的使用状况和生产效率,分析影响产出的环节,如换型时间、停机原因和产出波动等,从而有针对性地改进。生产管理方面,把切割线的运行与订单、排产和物料供应结合起来,使生产安排更有依据:根据订单和产品规格合理安排生产顺序,减少频繁换型带来的效率损失;根据产量记录和库存情况安排原料和成品的流转。对于多台设备或多条生产线的生产,数据的集中管理能够帮助掌握整体生产情况,合理调配产能。数字化管理的实现需要相应的设备和系统支持,也需要在生产组织中加以运用,避免数据记录与实际管理脱节。总体而言,数据记录与生产管理把切割线的运行信息转化为管理资源,使生产更加规范和高效,是切割线从单纯加工设备向信息化生产单元发展的体现。淄博友利机电提供更多面的售后服务。临沂EPS装饰线条设备
EPS
垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经过水平分片得到的板材,其宽度仍为块体的原始宽度,需要通过垂直方向布置的电热丝按产品要求切成一定的宽度或长度;垂直电热丝同样可以多根布置,一次切出多条,提高加工效率。在实际生产中,水平和垂直切割往往组合在一起,形成纵横联合切割:块体先经水平电热丝分片,再经垂直电热丝裁切边部和分条,从而得到宽度、长度和厚度均符合规格的板材。这种联合切割方式可以在一条切割线上连续完成,减少板材在不同设备之间的转运,提高生产的连续性和尺寸的一致性。纵横联合切割的实现依赖于切割工位的合理排列和输送装置的有效衔接,使块体或板材按顺序经过各工位而不发生错位;同时,各工位的电热丝位置需要按产品规格协调设定,保证末了产品的尺寸准确。对于需要加工不同规格产品的切割线,纵横切割的参数应能够灵活调整,以适应产品换型。垂直切割和纵横联合切割的效果同样取决于电热丝的张紧、温度和间距的稳定,以及与输送速度的配合,是切割线产出规格板材的重要环节。安徽EPS全自动连续切割机友利塑机提供更多面的售后服务。
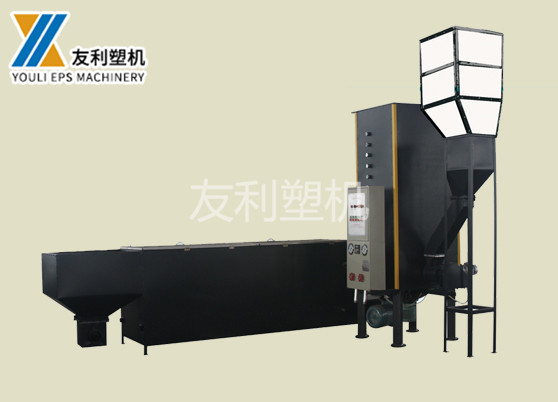
综合来看,EPS切割线作为把泡沫块体加工成板材和型材的成套系统,在EPS生产中处于承上启下的重要位置,其发展体现了从简单分切向连续化、自动化和信息化生产的变化。在功能构成上,切割线由输送、切割、控制、回收和后道处理等单元组成,通过各环节的衔接实现块体到成品的连续加工,水平切割和垂直切割工位承担主要的加工任务,多丝并行和纵横联合切割提高了产出能力。在技术发展上,自动调丝、稳定张力和温控、联动控制以及自动堆垛包装等功能的完善,使切割线的效率、精度和自动化水平不断提高;数字化和信息化管理使生产组织更加规范。在选择和使用上,切割线的选型需要结合产品方向、生产规模、块体条件和精度要求,注意与上游成型设备在规格和产能上的匹配,并通过安装调试、规范操作和日常维护保持设备的稳定运行。展望未来,切割线将继续朝着自动化、智能化和绿色化的方向发展,在提高效率和精度的同时降低能耗和环境影响,为建筑保温、包装等领域提供稳定高效的板材加工能力。
EPS切割线是由多个功能单元组成的成套系统,其整体构成通常可以归纳为输送单元、切割单元、控制单元、回收单元和后道处理单元几大部分。输送单元负责块体和板材在各工位之间的流转,包括进料输送、工位间输送和出料输送,使物料按顺序经过各个加工环节。切割单元是切割线的关键,包括水平切割工位和垂直切割工位,分别完成分片和裁切,工位内布置电热丝及相关张紧和加热装置。控制单元负责整条生产线的运行控制,包括切割参数设定、电热丝位置调整、输送速度控制和各工位的联动,通常由可编程控制器和人机界面组成,是切割线实现自动化和连续作业的枢纽。回收单元负责把切割产生的边角料和废料输送并处理,减少材料浪费和现场堆积。后道处理单元包括堆垛、包装和相关输送装置,用于成品的整理和储运准备。各单元之间通过输送装置和控制系统相互衔接,形成一个连续的生产流程。切割线的整体构成应根据产品方向和生产规模合理配置:以板材为主的生产侧重水平分片和多丝切割能力,以规格多样产品为主的生产则需要较强的调丝和换型能力,后道自动化的配置程度也应根据产量和人工条件确定。合理的整体构成,是切割线稳定高效运行的基础。友利塑机拥有先进的产品生产设备,雄厚的技术力量。
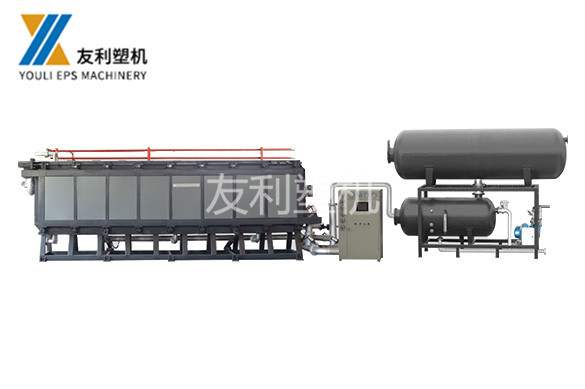
切割质量的控制是EPS切割线运行管理的重点,其目标是在连续生产中保持板材和型材的尺寸精度、切口质量的一致性。切割质量的主要指标包括板材厚度的均匀性、宽度的准确性、切口的平整程度以及表面的光洁程度。影响切割质量的因素涉及电热丝状态、温度、切割速度、张力和输送稳定性等多个方面:电热丝间距不准会造成厚度和宽度偏差;温度偏低或速度过快会造成切口拉丝、粘连;温度偏高会造成切口碳化、发黄;张力不足会使电热丝下垂抖动,导致切口波浪;输送不稳或块体移位会造成尺寸波动。因此,切割质量控制需要从参数设定和设备状态两方面入手:根据泡沫密度、厚度和产品要求设定合适的温度和速度,并保持稳定;检查和维护电热丝的张力、间距和加热状态,使各丝工作一致。质量检验通常通过抽检板材的厚度和尺寸、观察切口和表面情况来进行,发现偏差时及时调整参数或检修设备,避免问题持续。对于产品规格较多的生产,换型后应进行首件检查,确认合格后再批量加工。通过稳定的设备状态、合理的参数和必要的检验,切割线可以在连续生产中保持较为稳定的切割质量。友利塑机锐意进取,持续创新为各行各业提供专业化服务。枣庄EPS回收系统
淄博友利机电为客户提供更科学的合理选材。临沂EPS装饰线条设备
物料流转与节拍协调是EPS切割线实现连续生产的关键,合理的流转和协调能够减少等待和积压,使设备能力得到充分发挥。切割线由多个环节组成,块体从进料、对齐、水平切割、垂直切割到出料堆垛,各环节的工作时间并不完全相同,如果某一环节的处理速度明显快于或慢于其他环节,就会造成物料的积压或设备的等待。为使各环节协调工作,需要根据设备的实际能力确定生产节拍,使各环节的处理速度相互匹配,并通过输送装置按节拍转运物料。控制系统在其中起到调度作用,通过设定和联动使各工位按顺序运行,减少人工协调带来的不确定。对于产品规格较多的生产,物料流转还需要适应换型和调整:换型时丝距、切割尺寸和相关输送参数需要相应调整,换型时间的缩短有助于提高设备利用率。物料流转的另一个方面是物料的有序和可追溯,即清楚掌握当前在线的块体和产品数量,便于生产管理和统计。通过合理的节拍协调和流转管理,切割线可以形成稳定顺畅的生产流程,减少无效等待和物料积压,从而提高设备利用率和整体产出,是切割线高效运行的重要内容。临沂EPS装饰线条设备