商机详情 -
江苏EPS板材输送烘干系统
EPS切割线是由多个功能单元组成的成套系统,其整体构成通常可以归纳为输送单元、切割单元、控制单元、回收单元和后道处理单元几大部分。输送单元负责块体和板材在各工位之间的流转,包括进料输送、工位间输送和出料输送,使物料按顺序经过各个加工环节。切割单元是切割线的关键,包括水平切割工位和垂直切割工位,分别完成分片和裁切,工位内布置电热丝及相关张紧和加热装置。控制单元负责整条生产线的运行控制,包括切割参数设定、电热丝位置调整、输送速度控制和各工位的联动,通常由可编程控制器和人机界面组成,是切割线实现自动化和连续作业的枢纽。回收单元负责把切割产生的边角料和废料输送并处理,减少材料浪费和现场堆积。后道处理单元包括堆垛、包装和相关输送装置,用于成品的整理和储运准备。各单元之间通过输送装置和控制系统相互衔接,形成一个连续的生产流程。切割线的整体构成应根据产品方向和生产规模合理配置:以板材为主的生产侧重水平分片和多丝切割能力,以规格多样产品为主的生产则需要较强的调丝和换型能力,后道自动化的配置程度也应根据产量和人工条件确定。合理的整体构成,是切割线稳定高效运行的基础。淄博友利机电热忱欢迎国内外客户前来进行技术交流和业务洽谈。江苏EPS板材输送烘干系统
EPS
安全防护与辅助系统是EPS切割线正常运行不可缺少的组成部分,虽然不直接参与切割加工,但对安全生产和作业环境有重要影响。安全防护方面,切割线中的电热丝属于高温部件,传动部件和运动机构存在夹挤风险,因此需要设置相应的防护措施:电热丝区域宜设置防护罩或隔离装置,避免人员在运行中接触;传动带、链条和运动部件应设置防护罩或防护栏;设备应配备急停按钮和必要的安全联锁,便于在异常时快速停机。电气部分应有可靠的接地和漏电保护,控制柜应保持清洁并符合安全要求。由于泡沫切割会产生少量烟气和气味,切割线通常配置排风或排烟接口,把气体排出作业区域;破碎和回收环节产生的粉尘也需要除尘处理。此外,切割线还应配置必要的辅助装置,如限位保护和运行指示等,用于保障设备和人员的操作安全。安全防护和辅助系统的配置应结合设备的具体结构和运行方式确定,并在使用中保持完好,不得随意拆除或短接安全装置。规范的安全防护与辅助系统,是切割线安全稳定运行的重要条件。辽宁EPS板材打包机淄博友利机电依托多年来完善的服务经验。
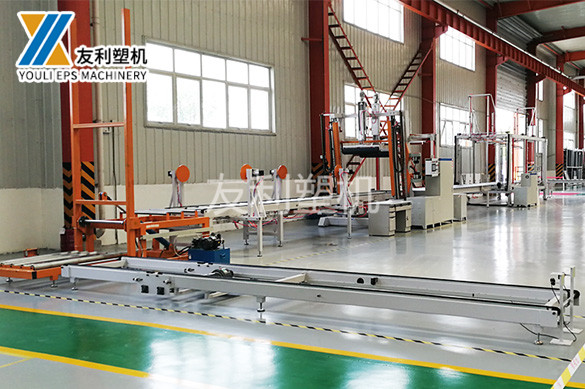
自动化和智能化是EPS切割线发展的重要趋势,其推进使生产更加连续、稳定和高效。自动化方面,切割线通过自动上料、自动对齐、自动调丝、自动切割、自动堆垛和自动包装等功能的完善,把各环节连接成连续流程,减少人工搬运和等待,提高生产节拍的一致性。自动调丝功能根据设定尺寸自动调整电热丝位置,减少了人工调整的时间和误差;自动输送和堆垛使块体与板材在生产线上顺畅流转,减轻了劳动强度。智能化方面,切割线逐步引入更完善的检测和控制手段,实现参数的自动调节、运行状态的监控和异常的提示,部分设备具备数据记录和远程监控能力,便于掌握生产情况。智能化的另一体现是操作的便利化,通过直观的人机界面和参数存储调用,降低了对操作经验的依赖,使换型和调整更加快捷。自动化和智能化的推进,使切割线从依靠人工操作和经验的设备,向能够稳定运行和自主管理的生产单元发展,提高了生产的可控性和一致性。与此同时,自动化和智能化程度的提高也增加了设备的复杂度和投资,企业在推进时应结合自身生产规模和管理能力,逐步实施,使技术投入与实际效益相适应。
包装与覆膜是EPS切割线产出板材后进行的后道处理,其目的是对成品进行保护并便于储运,是产品出厂前的环节。板材经堆垛形成垛体后,通常需要进行覆膜或打包:覆膜通过薄膜对垛体进行整体包覆,起到防尘、防潮和保护的作用,也能使包装外观较为整洁;打包则通过捆扎材料把垛体固定,便于搬运和运输。包装设备可实现薄膜的自动供给、包裹、切断和封合,提高包装效率并稳定包装质量,减少人工操作。包装材料的选择需要考虑保护性能、成本和环保要求,常用的有聚乙烯薄膜和捆扎带等。包装过程中应注意垛体的整齐程度和包覆的紧实程度,避免在搬运和运输中散落、受潮或变形;对于较薄或边缘较脆的板材,包装时还应防止边角损伤。包装环节与堆垛环节紧密相关,通常衔接在一起,使切割线输出后的板材直接进入包装,减少中间转运。对于产量较大的生产,自动包装和自动堆垛的应用能够减少人工依赖,保持后道环节的效率和稳定;对于规模较小的生产,也可以采用半自动或人工包装的方式。合理的包装与覆膜,是保证成品质量和储运便利的重要环节。淄博友利机电坚持“诚信为本、客户至上”的经营原则。
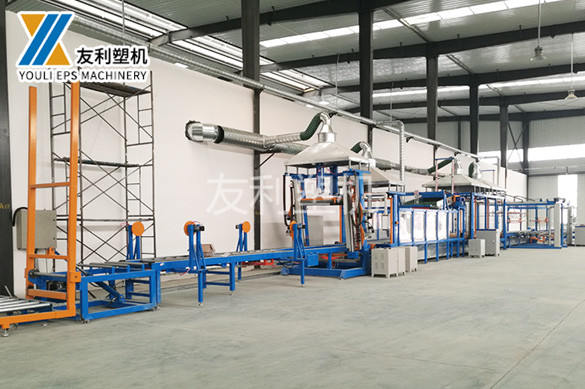
数字化和信息化管理在EPS切割线中的应用逐渐增多,通过记录和整合生产信息,提高管理的效率和准确性。切割线的控制系统可以记录加工的产品规格、切割参数、运行时间、产量以及异常和停机情况等信息,形成生产数据。通过对这些数据的分析,可以了解设备的运行状况和生产效率,识别换型时间、停机原因和产出波动等影响效率的环节,从而进行改进。生产管理方面,把切割线的运行与订单、排产和物料流转结合起来,使生产安排更有依据,减少频繁换型带来的效率损失,也使原料和成品的流转更加合理。对于配置多台设备或多条生产线的企业,数据的集中管理有助于掌握整体生产情况并调配产能。质量方面,通过记录加工参数和检验结果,可以在出现质量问题时查找原因,也有助于总结稳定生产的工艺条件。数字化和信息化管理的价值在于把设备和生产的信息转化为可用于决策的依据,减少经验判断的偏差。其实现需要相应的设备和系统支持,也需要在生产组织中加以运用,避免数据记录与实际管理脱节。总体上,数字化和信息化使切割线的运行管理更加规范高效,是切割线向信息化生产单元发展的体现。友利塑机以质量求生存,以信誉求发展!浙江EPS真空板材机
淄博友利机电提供更经济的解决方案。江苏EPS板材输送烘干系统
纵横联合切割是EPS切割线中把水平切割和垂直切割组合起来、在一套系统中完成多方向加工的配置方式,其协调程度影响生产效率和产品一致性。在纵横联合切割中,块体通常先经过水平切割工位分片,得到的片材再经过垂直切割工位裁边和分条,从而得到厚度、宽度和长度均符合规格的板材。这种方式的优点在于板材的加工可以在一条线上连续完成,减少了在不同设备之间转运的次数,既提高了效率,也减少了转运过程中可能出现的错位和损伤,有利于尺寸的一致性。纵横联合切割的协调主要体现在两个方面:一是工序顺序和节拍的衔接,使片材从水平切割输出后及时进入垂直切割,避免等待或积压;二是参数设定的协调,水平和垂直方向的切割尺寸需要按同一产品规格统一设定,保证末了尺寸准确。为实现配合,切割线通常通过输送装置把片材在工位之间转移,并通过控制系统实现各工位的联动,使加工按顺序进行。产品换型时,水平和垂直两个方向的参数需要一并调整,因此具备自动调丝和参数存储能力的切割线在换型时更为便利。纵横联合切割的协调水平,是切割线加工能力和自动化程度的重要体现。江苏EPS板材输送烘干系统