商机详情 -
浙江钻攻v8加工中心供应商家
V8加工中心的数控编程技巧直接影响加工效率、加工精度与零件质量,掌握正确的编程方法与技巧,可有效避免编程错误,减少试切环节,提升生产效率,尤其适用于复杂零件的加工。编程前,需充分熟悉零件图纸,明确零件的尺寸精度、形位公差、加工工艺要求,结合设备的性能参数,制定合理的加工方案,确定加工顺序、刀具选择、切削参数等内容。编程时,建议优先采用坐标(G90)编程,减少坐标混用导致的撞刀风险,若必须使用相对坐标(G91),需在程序段前单独标注,子程序结束后立即切回坐标;同时,刀具补偿指令(G41/G42)与取消指令(G40)需成对出现,退刀时需先取消刀具补偿,避免零件尺寸超差。此外,需设置合理的安全高度,换刀或跨区域加工时,刀具需抬至高于工件高点5-10mm的安全高度,避免刮伤零件或撞刀。编程完成后,需在仿真软件中进行轨迹仿真,重点检查走刀轨迹、刀具与工件、夹具的碰撞风险,排查编程错误,确认无误后再导入设备进行试切,试切合格后再进行批量加工。V8 加工中心自适应切削技术,智能调节参数,适配不同硬度材料,减少加工失误。浙江钻攻v8加工中心供应商家
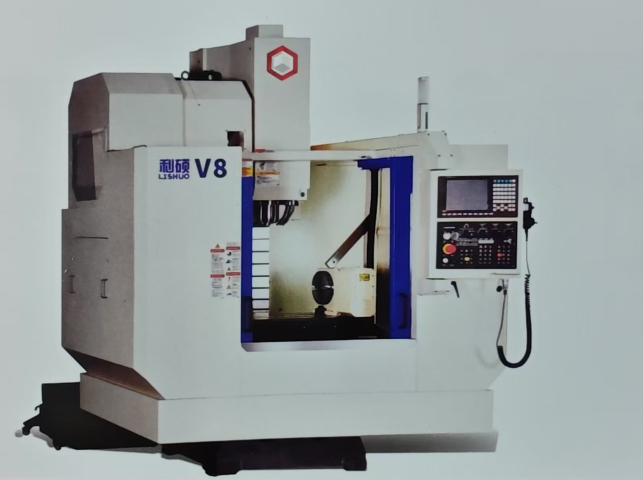
V8加工中心的加工精度主要取决于设备的定位精度、重复定位精度、主轴跳动、导轨平行度等多个因素,同时也受加工工艺、刀具选择、物料材质等外部因素影响。作为精密加工设备,V8加工中心的定位精度通常可达到±0.005mm,重复定位精度±0.003mm,能够满足绝大多数精密零件的加工需求,尤其适用于模具型腔、精密孔系、复杂曲面等对精度要求较高的加工场景。为了进一步提升加工精度,设备通常配备了多种精度补偿功能,包括螺距误差补偿、反向间隙补偿、热变形补偿等,其中螺距误差补偿可通过激光干涉仪检测后进行精确调整,补偿量可精确到0.001mm,有效消除滚珠丝杠传动过程中的误差;热变形补偿功能可实时监测设备各部件的温度变化,自动调整加工参数,避免因热胀冷缩导致的加工误差,确保设备在长时间运行过程中的精度稳定性。浙江强力铣削v8加工中心价格利硕 V8 高刚性床身 + 冷却系统,降钛合金加工振动,需难材加工设备可咨询。
V8加工中心的日常维护是保障设备长期稳定运行、延长使用寿命的关键,合理的维护流程能够降低设备故障率,减少维修成本,提升设备综合效率。每日维护工作主要包括检查主轴、导轨、丝杠的润滑油位及油质,确保无杂质沉淀,避免因润滑不足导致部件磨损;检查气压与液压系统,保持气压在0.5-0.8MPa,液压油温不超过60℃,确保系统正常运行;清理工作台和刀库内的切屑,避免切屑堆积腐蚀导轨和刀库部件。每周维护需重点清理了气源三联件过滤器,每500小时更换一次过滤器,防止水分进入电磁阀;检查刀具的磨损情况,及时更换磨损严重的刀具,避免影响加工精度。每月维护需进行反向间隙检测,用百分表测量丝杠反向间隙,超过0.02mm需调整补偿参数;彻底清洗水箱,更换变质冷却液,防止细菌滋生堵塞管道。每季度需进行主轴锥孔精度检测和电气柜除尘作业,确保设备精度和电气系统的稳定运行。
V8 加工中心是一类主流的立式加工中心(VMC)机型,通常以850mm×500mm×500mm左右的标准工作行程为关键标识,广泛应用于精密机械加工领域。这类机床采用高刚性 C 型结构设计,整机铸件选用强度灰口铸铁并经过人工时效或自然时效处理,有效消除内应力,确保长期加工稳定性。其关键技术特点体现在三大方面:首先是直联式主轴系统,相比皮带传动主轴,直联式设计减少了传动误差,提高了热稳定性,主轴振动可控制在 V1 标准以内(优于主流 V4 标准),空转噪声低于 65 分贝,最高转速可达 12000-15000rpm,满足高速精密加工需求;其次是三轴线轨传动,采用上银或力士乐等有名品牌线轨,滚动摩擦方式使摩擦力较硬轨降低 60%,导轨寿命延长至 8 年以上,重复定位精度可达 ±0.003mm/300mm(JIS 标准),快速移动速度可达 36-48m/min;第三是高效刀库系统,标配 24 把圆盘式刀库,刀臂式换刀时间 T-T 需 1.7 秒,C-C 约 3.0 秒,大刀具尺寸 80mm,大刀具重量 8kg,可实现钻孔、镗孔、攻丝、铣削等多工序连续加工。V8 加工中心冷却系统升级,控温精确,延长刀具寿命,适配强度金属切削场景。
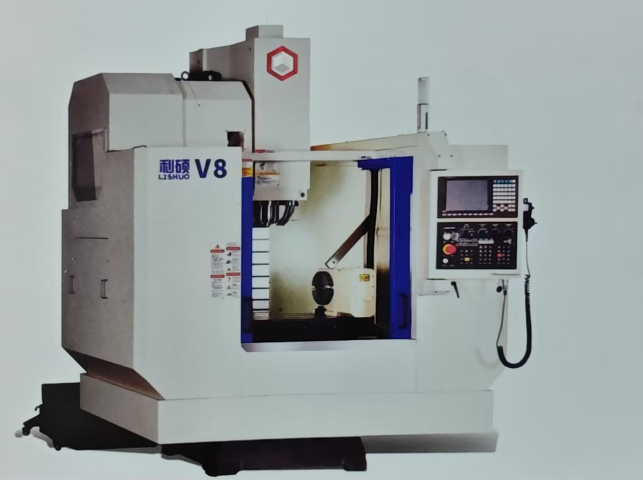
V8加工中心的操作人员技能要求是确保设备正常运行、提升加工质量与效率的关键,操作人员需具备专业的理论知识与实操技能,经过系统培训并考核合格后,方可上岗操作。理论知识方面,操作人员需熟悉V8加工中心的结构组成、工作原理、数控系统的操作方法,掌握数控编程的基础知识,了解不同材质、不同加工工艺的切削参数设置,同时熟悉设备的安全操作规程与故障排查方法,能够根据报警代码快速定位简单故障。实操技能方面,操作人员需熟练掌握设备的开机、关机、参数设置、程序导入、试切加工等操作流程,能够精确完成工件的装夹、刀具的安装与调试,熟练操作刀库进行自动换刀,同时能够根据加工过程中的异常情况,及时调整加工参数,确保加工质量。此外,操作人员还需具备良好的责任心与严谨的工作态度,严格遵守安全操作规程,做好设备的日常清洁与维护工作,及时清理铁屑与杂物,检查设备运行状态,避免因操作不当导致设备损坏或零件报废,同时注重自身安全,佩戴好防护用品,避免安全事故发生。V8 加工中心行程覆盖范围广,大尺寸工件轻松加工,适配重型机械零件制造需求。浙江刚性攻丝v8加工中心哪家好
V8 加工中心软件持续升级,新增加工策略,适配新型材料加工,拓宽应用范围。浙江钻攻v8加工中心供应商家
V8加工中心的精度校准是保证加工质量的关键环节,由于设备长期使用后,各个部件会因磨损、热胀冷缩、振动等因素产生误差,未经校准的设备可能导致定位不准、重复定位误差增加,进而影响加工尺寸的准确性和表面质量,甚至导致成品报废。V8加工中心的校准流程一般分为准备阶段、初步检查、调校、复核检测和记录归档几个步骤:首先准备校准环境,确保机床达到工作温度稳定,基础稳固无松动,车间环境温度恒定在20±2℃,避免环境温度变化引起的热变形误差;然后进行初步检查,排除机械故障,确保润滑状态良好,各导轨无明显磨损和卡阻,主轴和刀库运行正常无异常声音;准备激光干涉仪、球杆测头、水平仪等校准工具,对机床三轴的直线度、垂直度、平行度进行测量,根据测量结果进行机械结构的微调;利用数控系统的误差补偿功能,输入测得的误差参数,形成误差补偿表,实现高精度加工;重新测量关键坐标点的定位误差和重复定位误差,确认调整效果达到设计要求,并完成记录归档,为下一次维护和校准提供依据。浙江钻攻v8加工中心供应商家