商机详情 -
河南钻攻v8加工中心生产企业
V8加工中心作为现代制造业中应用范围广的精密加工设备,凭借其高效、精确、多功能的关键优势,成为亚克力制品、广告制作、工装治具、铝加工等多个行业的关键生产利器。该设备采用优化设计的龙门架结构,横梁固定、台面移动的传动方式,搭配重载焊接机身和有限元设计计算,有效保证了机床理想的强度和刚性,能够在长期强度加工中保持稳定性能,减少振动对加工精度的影响。V8加工中心的工作电压为AC380V/50HZ/3PH,可加工尺寸达到1270mm*2540mm*100mm,横梁到工作台面距离为200mm,Z轴行程450mm,无论是小型精密零件还是中型板材加工,都能满足生产需求。其X、Y、Z轴采用高精度滚珠丝杆传动,大空移速度可达30m/min,大加工速度为20m/min(需配合合适刀具),重复定位精度控制在±0.05mm,能够实现高效精确的批量加工,大幅提升生产效率和产品一致性,为企业降低生产成本、提升市场竞争力提供有力支撑。经过15年的行业应用验证,V8加工中心以优良可靠的性能,成为众多企业精密加工的设备。V8 加工中心故障诊断系统智能,快速定位问题,减少停机时间,提升设备利用率。河南钻攻v8加工中心生产企业
刀具选择和切削参数优化是发挥 V8 加工中心性能的关键,直接影响加工效率、精度和刀具寿命。针对不同材料和加工工艺,V8 加工中心的刀具选择需遵循以下原则:铝合金加工时,应选择硬质合金或 PCD(聚晶金刚石)刀具,采用大前角、锋利刃口设计,减少粘刀现象,推荐主轴转速 8000-15000rpm,进给速度 1000-3000mm/min,切削深度 0.5-2mm;钢材加工(如 45 钢、合金钢)时,选择涂层硬质合金刀具(如 TiN、TiCN 涂层),主轴转速 2000-6000rpm,进给速度 300-1000mm/min,切削深度 1-3mm;钛合金加工时,选择专门钛合金刀具(如 WC 基硬质合金 + AlTiN 涂层),采用低速高进给策略,主轴转速 500-1500rpm,进给速度 100-300mm/min,切削深度 0.2-0.8mm,同时加强冷却润滑,避免刀具过热;塑料加工时,选择高速钢或硬质合金刀具,采用锋利刃口和大螺旋角设计,主轴转速 6000-12000rpm,进给速度 800-2000mm/min,切削深度 0.3-1.5mm。河南钻攻v8加工中心生产企业V8 加工中心定位精度可达 ±0.003/300mm,确保加工尺寸精确无误。
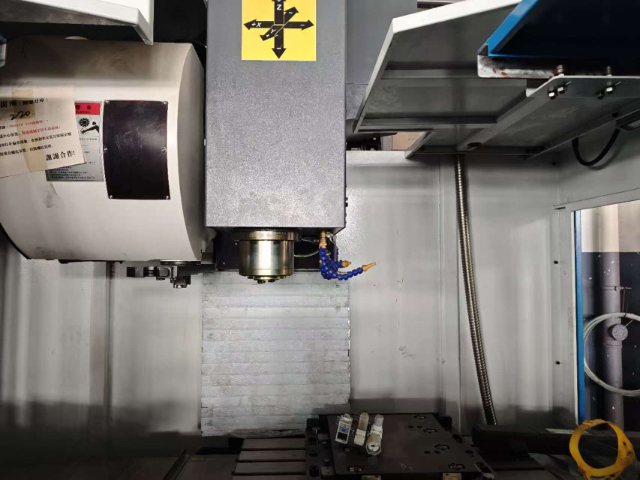
热稳定性是影响加工中心精度的重要因素之一,V8 加工中心在设计上采取了多项热稳定性优化措施。首先,在机床结构设计上,采用了对称布局和热平衡设计,减少因温度变化导致的结构变形。例如,将主轴、电机等发热部件对称布置在机床的中心线上,使热量均匀分布,降低热变形对坐标轴精度的影响。其次,机床配备了完善的冷却系统,对主轴、丝杠、电机等关键部件进行冷却,实时控制其温度。同时,采用热补偿技术,通过传感器实时监测机床各部位的温度变化,并将温度数据反馈给控制系统,控制系统根据温度变化自动调整坐标轴的运动参数,对热变形进行补偿,确保机床在长时间运行过程中的精度稳定性,为高精度加工提供了可靠保障。
V8加工中心与其他类型加工中心(如V6、V10加工中心)的关键区别主要体现在加工行程、主轴功率、刚性、适用场景等方面,明确各类设备的差异,可帮助企业根据自身生产需求精确选型,避免资源浪费。从加工行程来看,V8加工中心的X轴行程通常为850mm,Y轴为500mm,Z轴为550mm,工作台尺寸为1000×500mm,承载能力约500kg,适配中小规格零件的加工;V6加工中心行程较小,适用于小型精密零件加工;V10加工中心行程较大,适用于大型零件加工。从主轴功率来看,V8加工中心主轴功率通常为11-15kW,转速12000-15000rpm,兼顾刚性与高速切削需求;V6主轴功率较小,侧重高速精密加工;V10主轴功率较大,侧重重切削。从适用场景来看,V8加工中心通用性更强,可适配模具、汽车零部件、精密五金等多种场景的中小批量加工;V6侧重小型精密零件的批量加工;V10侧重大型零件的重切削加工,企业可根据零件规格、加工工艺、产量需求选择合适的设备。利硕 V8 加工中心采用高精度滚珠丝杠,传动误差小,需稳定传动设备可咨询我们。
V8加工中心的主轴系统是影响加工精度与效率的关键部件,其性能直接决定了设备的加工能力与适用范围。目前主流的V8加工中心主轴多采用高速直驱主轴,转速可达到12000-15000rpm,部分高级机型可突破20000rpm,具备转速稳定、扭矩大、振动小、发热低等优势,既能满足普通钢材、铝材的常规加工,也能适配有色金属、复合材料等特殊材质的精密加工。主轴的冷却系统采用强制循环油冷或气冷设计,可有效控制主轴运行过程中的温度升高,避免因热变形影响加工精度,通常能将主轴温升控制在2℃以内。同时,主轴配备高精度角接触轴承,经过预紧处理,减少了主轴的径向与轴向跳动,跳动量可控制在0.003mm以内,确保刀具旋转的稳定性,为高精度加工提供了有力保障,适用于精密模具、航空零部件等对加工精度要求较高的产品生产。利硕 V8 用于汽车发动机缸体加工,多轴联动成型缸孔,车企采购可洽谈合作。河南钻攻v8加工中心生产企业
V8 加工中心能耗优化设计,运行省电,契合绿色生产理念,降低企业运营成本。河南钻攻v8加工中心生产企业
V8加工中心的进给系统采用伺服电机直接驱动滚珠丝杠的结构,X、Y、Z三轴均配备高精度线性导轨,其中Y、Z轴多采用45mm规格线性导轨,X轴采用35mm规格线性导轨,经过预紧处理后,不*提升了设备的进给速度与定位精度,还增强了导轨的耐磨性与使用寿命。进给系统的快速移动速度可达48m/min,定位精度可达到±0.005mm,重复定位精度±0.003mm,能够精确实现刀具的快速移动与精确定位,减少加工过程中的进给误差,提升零件加工的尺寸精度与表面光洁度。此外,滚珠丝杠与伺服电机采用直接耦合设计,消除了传动间隙,提升了进给系统的响应速度,能够快速响应数控系统的指令,实现高速、精确的进给运动,适配复杂曲面、高精度孔系等难度较高的加工需求,同时降低了设备运行过程中的噪音与能耗。河南钻攻v8加工中心生产企业