商机详情 -
湖南强力铣削v8加工中心生产企业
对刀操作,采用手动对刀或自动对刀仪对刀,将刀具长度补偿和半径补偿参数输入数控系统,确保刀具在加工坐标系中的位置准确,对刀完成后进行试切加工,检查首件尺寸是否合格。自动加工,确认程序无误后,将机床切换至自动模式,启动程序,加工过程中操作人员需密切监控机床运行状态,包括主轴转速、进给速度、切削声音、冷却液流量等,发现异常立即按下急停按钮。关机操作,加工完成后,停止主轴和冷却液,移动各轴至安全位置,清理加工区域的切屑和油污,关闭机床电源和气源,做好设备运行记录。安全防护方面,V8 加工中心配备以下装置:全封闭防护罩,防止切屑和冷却液飞溅,保护操作人员免受伤害;安全联锁装置,当防护罩打开时,机床无法启动或自动停止,避免人员接触旋转部件;急停按钮,分布在操作面板和机床侧面,方便操作人员在紧急情况下快速停止机床;主轴过载保护,当切削力过大时,主轴自动停止或降低转速,保护主轴和刀具;电气安全保护,配备漏电保护器、过载继电器等,防止电气故障引发安全事故。三轴加速度达 0.6G,使机床运动响应更迅速,加工更灵活。湖南强力铣削v8加工中心生产企业
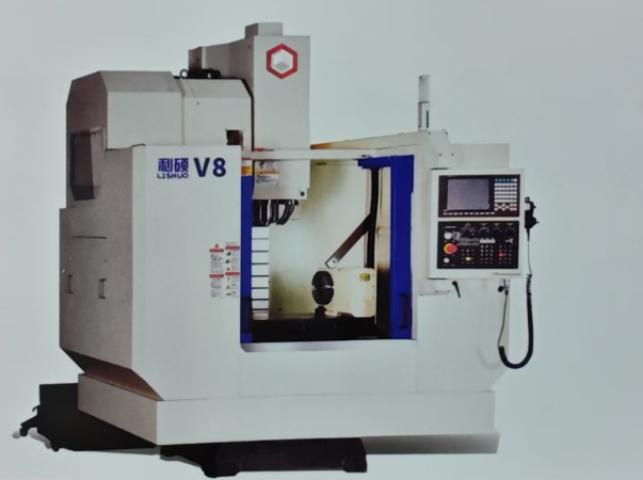
V8加工中心的进给系统采用伺服电机直接驱动滚珠丝杠的结构,X、Y、Z三轴均配备高精度线性导轨,其中Y、Z轴多采用45mm规格线性导轨,X轴采用35mm规格线性导轨,经过预紧处理后,不*提升了设备的进给速度与定位精度,还增强了导轨的耐磨性与使用寿命。进给系统的快速移动速度可达48m/min,定位精度可达到±0.005mm,重复定位精度±0.003mm,能够精确实现刀具的快速移动与精确定位,减少加工过程中的进给误差,提升零件加工的尺寸精度与表面光洁度。此外,滚珠丝杠与伺服电机采用直接耦合设计,消除了传动间隙,提升了进给系统的响应速度,能够快速响应数控系统的指令,实现高速、精确的进给运动,适配复杂曲面、高精度孔系等难度较高的加工需求,同时降低了设备运行过程中的噪音与能耗。上海强力铣削v8加工中心加工V8 加工中心占地面积优化,节省车间空间,适配中小型工厂布局,提升场地利用率。
V8加工中心的安装调试是确保设备性能发挥的关键环节,安装过程需严格遵循相关规范,做好前期准备、基础处理、设备就位、精度校准等多个步骤,否则会影响设备的加工精度与运行稳定性。安装前期,需对安装现场进行实地勘查,核实现场的空间大小、地面承载能力、电源电压、气源压力、环境温度等参数,确保符合设备安装要求;同时,需组织专业的安装人员,做好安装工具与辅助材料的准备,其中量具需在检定有效期内,精度满足校准要求。基础处理阶段,需浇筑专门的设备基础,采用强度混凝土,经过时效处理消除内应力,确保基础的平整度与稳定性,避免设备运行过程中出现振动。设备就位后,需进行找平找正,使用高精度水平仪与百分表,调整设备的水平度与垂直度,确保各项精度指标符合要求;随后进行电气线路、气动管路的连接,确保接线正确、密封良好,无泄漏现象。进行设备的试运转与精度校准,包括空转试运转、负载试运转、精度检测等,排查设备运行过程中的异常情况,确保设备各项性能达标后,方可投入正式使用。
V8加工中心是一款通用性强、精度高、效率突出的立式数控加工中心,广泛应用于汽车零部件、模具制造、航空航天、精密五金、电子仪器等多个工业领域,是现代制造业实现自动化、精细化加工的关键设备之一。其命名中的“V8”源于设备的结构设计与性能定位,通常指代机床的立式布局、主轴功率等级及加工行程适配性,既能满足中小批量零件的柔性加工,也能应对大批量生产的高效需求,凭借兼顾刚性与精度的优势,成为众多制造企业的加工设备。与普通数控铣床相比,V8加工中心集成了铣削、镗孔、钻孔、攻丝等多种加工功能,无需频繁更换设备即可完成零件的多工序加工,大幅缩短了生产流程,降低了人工干预成本,同时提升了零件加工的一致性与合格率,适配现代制造业“高效、精确、节能”的发展需求,在精密加工领域占据重要地位。快速移动速度达 48M/Min,加快加工节奏,提高生产效率。
V8 加工中心的冷却润滑系统作用:冷却润滑系统是 V8 加工中心正常运行和保证加工质量的重要组成部分。该系统通过专门的管道将冷却润滑液精确地输送到刀具与工件的切削区域。在加工过程中,冷却润滑液能够起到冷却刀具和工件的作用,有效降低切削温度,减少刀具磨损,延长刀具使用寿命。例如在高速铣削不锈钢材料时,冷却润滑液能够迅速带走大量的切削热,防止刀具因过热而发生磨损加剧甚至破损的情况。同时,冷却润滑液还能在刀具与工件之间形成一层润滑膜,减小切削力,提高加工表面质量,使加工出的零件表面更加光洁,有利于提高零件的精度和后续的装配性能。该加工中心主轴端面至工作台距离在 120 - 620mm 之间,满足不同工件高度。湖南强力铣削v8加工中心生产企业
V8 加工中心软件持续升级,新增加工策略,适配新型材料加工,拓宽应用范围。湖南强力铣削v8加工中心生产企业
V8加工中心的加工精度主要取决于设备的定位精度、重复定位精度、主轴跳动、导轨平行度等多个因素,同时也受加工工艺、刀具选择、物料材质等外部因素影响。作为精密加工设备,V8加工中心的定位精度通常可达到±0.005mm,重复定位精度±0.003mm,能够满足绝大多数精密零件的加工需求,尤其适用于模具型腔、精密孔系、复杂曲面等对精度要求较高的加工场景。为了进一步提升加工精度,设备通常配备了多种精度补偿功能,包括螺距误差补偿、反向间隙补偿、热变形补偿等,其中螺距误差补偿可通过激光干涉仪检测后进行精确调整,补偿量可精确到0.001mm,有效消除滚珠丝杠传动过程中的误差;热变形补偿功能可实时监测设备各部件的温度变化,自动调整加工参数,避免因热胀冷缩导致的加工误差,确保设备在长时间运行过程中的精度稳定性。湖南强力铣削v8加工中心生产企业