商机详情 -
浙江铣削v8加工中心定做
V8 加工中心的多轴联动功能解析:V8 加工中心通常具备多轴联动功能,常见的有三轴联动,部分高级机型还支持四轴或五轴联动。多轴联动使得刀具能够在多个方向上同时运动,从而可以加工出复杂的曲面形状。以航空发动机叶片的加工为例,叶片具有复杂的扭曲曲面,通过五轴联动功能,加工中心能够控制刀具沿着叶片的曲面轮廓进行精确切削,使刀具始终保持联系的切削角度和切削位置。相比传统的三轴加工,多轴联动不*能够提高加工效率,还能提高叶片的加工精度和表面质量,满足航空航天领域对复杂零件加工的严苛要求。适用于中小型箱体、板类、盘类等零件加工,功能十分全。浙江铣削v8加工中心定做
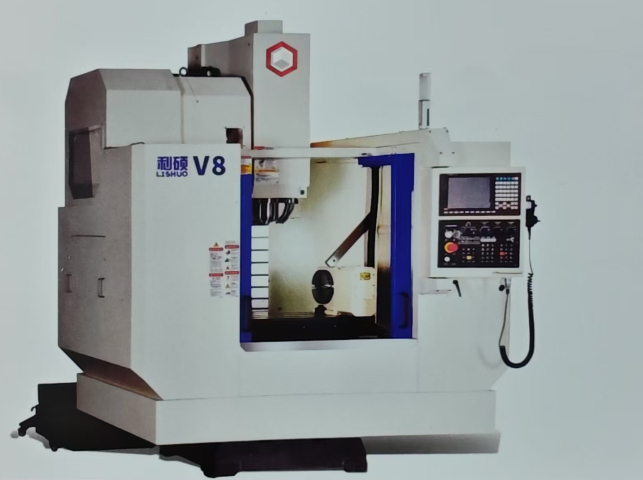
V8加工中心的自动化升级的是现代制造业的发展趋势,通过自动化升级,可进一步提升生产效率,减少人工干预,降低人工成本,实现零件的无人化、智能化加工,适配大批量生产需求。V8加工中心的自动化升级主要包括刀库升级、机器人集成、自动化夹具、在线检测系统等多个方面,刀库升级可将标准24把刀具容量升级至30-40把,适配更多加工工艺,减少换刀次数;机器人集成可搭配工业机器人,实现工件的自动装夹、搬运、出料,形成自动化生产线,尤其适用于大批量、单一品种零件的加工,大幅减少人工操作,提升生产效率。自动化夹具的应用可实现工件的快速装夹与定位,减少装夹时间,提升装夹精度,同时适配多种规格零件的装夹,增强设备的柔性加工能力。在线检测系统可实时检测零件的加工精度,及时反馈加工误差,自动调整加工参数,避免零件报废,提升加工质量的稳定性。此外,还可通过物联网技术,实现设备的远程监控与故障预警,实时掌握设备运行状态,提前排查故障隐患,减少停机时间。河南v8加工中心生产企业V8 加工中心圆盘式刀库快速换刀可达 1.4 秒,明显缩短辅助加工时间。
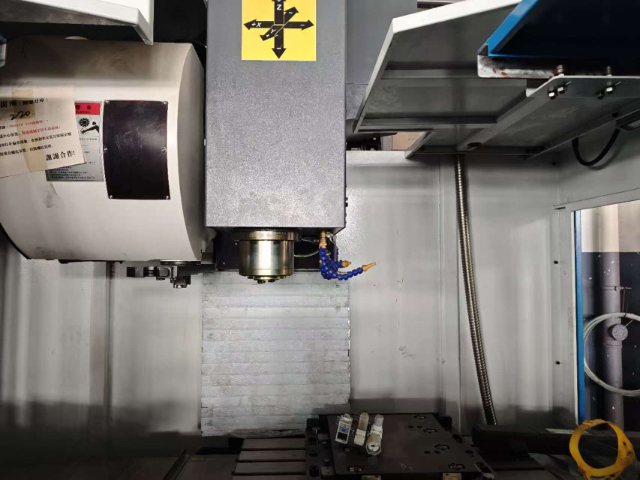
在 V8 加工中心的坐标轴传动方面,采用了高精度的滚珠丝杠传动系统。滚珠丝杠具有传动效率高、定位精度高、刚性好等优点。其螺母与丝杠之间通过滚珠进行滚动摩擦,相比传统的滑动丝杠,降低了摩擦力,提高了传动效率。同时,滚珠丝杠的制造精度高,能够保证坐标轴的定位精度和重复定位精度。在 V8 加工中心中,滚珠丝杠的安装和调试经过严格的工艺控制,确保其与机床的其他部件协同工作,实现高精度的坐标轴运动。高精度滚珠丝杠传动系统为 V8 加工中心的高精度加工提供了可靠的传动保障,使机床能够在各种加工工况下,精确地控制坐标轴的位置和运动速度。
V8加工中心的主轴系统是影响加工精度与效率的关键部件,其性能直接决定了设备的加工能力与适用范围。目前主流的V8加工中心主轴多采用高速直驱主轴,转速可达到12000-15000rpm,部分高级机型可突破20000rpm,具备转速稳定、扭矩大、振动小、发热低等优势,既能满足普通钢材、铝材的常规加工,也能适配有色金属、复合材料等特殊材质的精密加工。主轴的冷却系统采用强制循环油冷或气冷设计,可有效控制主轴运行过程中的温度升高,避免因热变形影响加工精度,通常能将主轴温升控制在2℃以内。同时,主轴配备高精度角接触轴承,经过预紧处理,减少了主轴的径向与轴向跳动,跳动量可控制在0.003mm以内,确保刀具旋转的稳定性,为高精度加工提供了有力保障,适用于精密模具、航空零部件等对加工精度要求较高的产品生产。V8 加工中心刚性床身设计,运行稳定无震颤,保障加工精度,适配高精度模具生产。
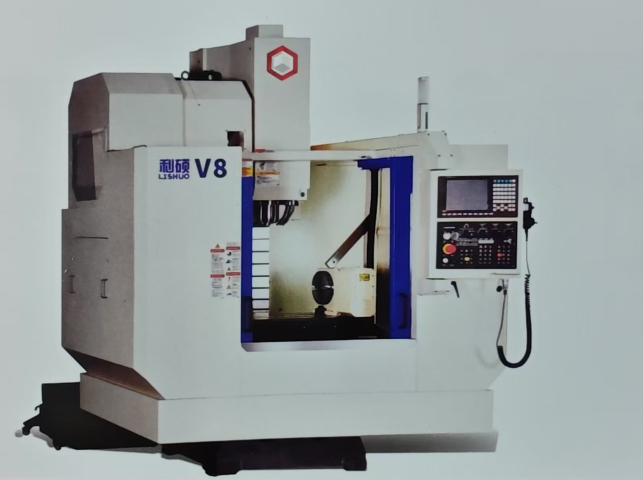
V8加工中心的安装调试工作对设备后续的运行精度和稳定性至关重要,安装前需做好充分的准备工作,首先选择平整、坚实的安装场地,确保场地能够承受设备的重量,避免因地面不平导致设备运行时产生振动,影响加工精度;同时,安装场地需保持通风、干燥,温度控制在15-30℃,湿度控制在45-65%,避免环境因素对设备电气系统和机械部件造成影响。安装过程中,需按照设备安装说明书的要求,将设备平稳放置在安装位置,调整设备水平,确保机床床身和工作台的水平度符合标准;连接电源、气源和液压系统,检查线路和管路的连接是否牢固,避免出现漏电、漏气、漏油等问题。调试阶段,需进行设备空运行测试,检查各轴的运动是否顺畅,主轴转速是否正常,刀库换刀是否灵活准确;进行精度测试,调整各轴的定位精度和重复定位精度,确保符合设计要求;进行试切加工,选用合适的工件和刀具,测试加工精度和表面质量,根据试切结果调整工艺参数,直至达到理想加工效果。V8 加工中心可搭载自动化上下料,实现无人化生产,适配大规模流水线加工场景。湖北铣削v8加工中心工厂直销
切削进给速度达 10000mm/min,助力高效加工各类材料。浙江铣削v8加工中心定做
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。浙江铣削v8加工中心定做