商机详情 -
镁合金自动化工具
模具制造包含型腔加工、型芯成型与分型面处理等复杂步骤,自动化设备通过多模块协同完成全流程作业。针对汽车覆盖件等复杂型腔,设备搭载五轴联动加工中心,配备10000–20000rpm高速主轴与硬质合金刀具,可实现±0.005mm的加工精度,型腔表面粗糙度Ra≤0.4μm。型芯加工采用电火花成型模块,使用铜电极对H13、S136等模具钢放电加工,放电间隙控制在0.01–0.03mm,确保尺寸与光洁度,并支持多电极自动切换,减少工序中断。分型面处理则由高精度磨削模块完成,采用800#–1500#金刚石砂轮,磨削后平面度误差不超过0.002mm/m,防止合模时溢料,保障成型件质量。木质自动化设备能自动完成木材切割、打磨、抛光,保护木纹完整性。镁合金自动化工具
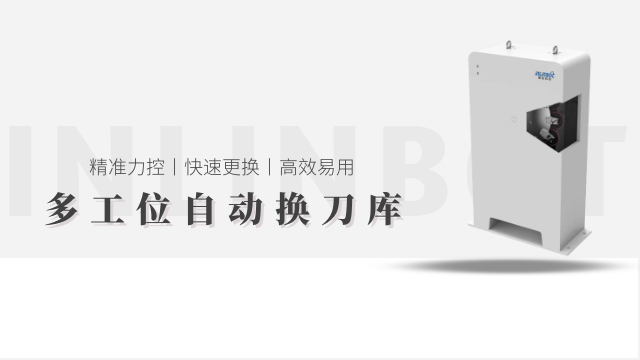
铸造件自动化设备按工序可分为熔炼设备、浇注设备、清理设备、检测设备四类,各类设备分工明确且协同联动。熔炼设备以中频感应电炉为重心,配备自动上料系统(料仓容量5-10t),可按预设配方自动添加生铁、废钢、合金等原料,熔炼过程中通过光谱分析仪实时检测铁水成分,成分超标时自动补加合金,确保铁水成分符合铸件要求。浇注设备以多轴浇注机械臂为主,机械臂负载能力50-200kg,臂展3-6m,可适配不同尺寸的铸造模具(较大模具尺寸3m×2m),浇注轨迹通过离线编程预设,支持多模具切换,换模时间≤10分钟。清理设备包括自动化抛丸机(抛丸量200-500kg/h)、去飞边机器人(配备特用铸件打磨头),抛丸机通过PLC控制抛丸时间与强度,去除铸件表面氧化皮;去飞边机器人针对铸件浇口、冒口处的飞边,通过力控系统(压力0.3-0.5MPa)实现精细清理,避免损伤铸件本体。检测设备集成2D视觉检测(分辨率2000万像素)与3D尺寸测量系统,视觉系统识别铸件表面砂眼、裂纹等缺陷,3D系统测量关键尺寸(精度±0.05mm),检测结果自动上传至MES系统,实现质量追溯。江苏木质自动化去合模线机器人自动化设备的人机协作功能,保障人员与设备协同作业安全。
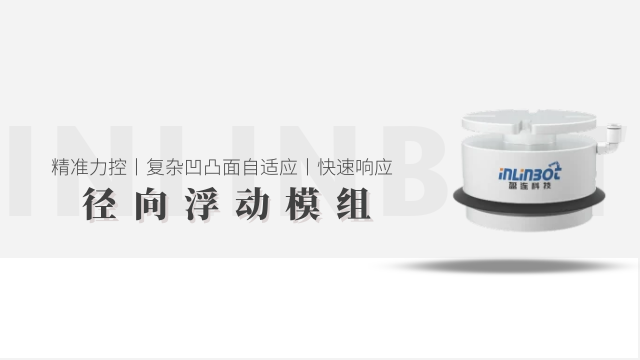
铸造件自动化设备需具备完善的故障应急处理能力,确保故障发生时快速响应、减少损失。在故障监测与报警上,设备传感器实时采集电机电流、温度、压力等数据,当数据超出正常范围时(如电机电流骤增20%、温度超过80℃),立即触发声光报警(报警声≥85dB、警示灯闪烁频率2次/秒),同时触摸屏显示故障类型(如“电机过载”“温度异常”)与故障位置示意图,方便操作人员定位问题。应急处理功能上,设备针对不同故障类型预设处理方案:电机过载时,自动切断电机电源并启动散热风扇,待温度降至正常范围后,提示操作人员检查负载情况;浇注过程中突发铁水泄漏时,设备立即停止浇注,自动关闭熔炉出铁口,同时启动防喷溅挡板,防止泄漏范围扩大。故障记录与追溯方面,设备自动记录故障发生时间、类型、处理过程(保存时间≥6个月),操作人员可通过触摸屏查询历史故障记录,分析故障规律,提前采取预防措施,减少同类故障重复发生。
铸造自动化设备的结构设计需兼顾稳定性、易维护性与空间适配性。稳定性方面,机身采用Q355钢整体焊接结构,焊后经时效处理消除内应力;底部配置可调地脚螺栓(调节范围0–50mm),适应车间地面不平,确保运行振幅≤0.1mm。易维护性体现在关键部件(如抛丸器、机械臂关节)采用快拆结构,通过卡扣或螺栓固定,拆卸时间不超过30分钟;设备外壳设有≥800mm×600mm的大型维护门,便于人员直接进入内部检修,无需整机拆解。空间布局上,采用模块化叠放方式——如熔炼炉与上料系统上下布置,浇注机械臂与检测单元左右排列,较传统平面布局节省占地40%以上;同时预留1–2米宽操作通道,满足日常操作与紧急疏散需求。机器人自动化设备的视觉导航系统,定位精度 ±10mm,适配车间自主移动。
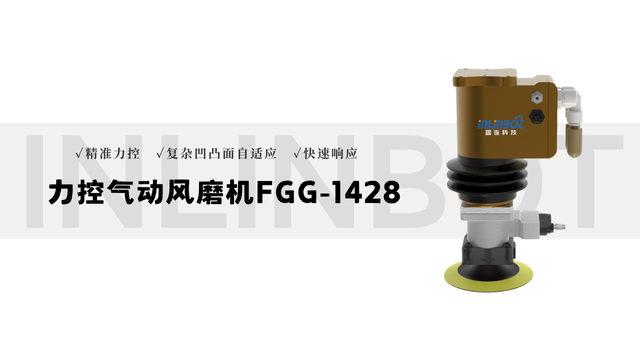
针对中小型铸造企业车间空间有限的问题,设备采用模块化与小型化设计,提升空间利用率。设备主体采用紧凑式布局,例如将熔炼炉与上料系统上下叠放,浇注机械臂与检测台左右紧凑排列,较传统平面布局节省车间面积40%以上;小型化设备(如迷你型抛丸机、桌面式检测装置)占地面积可控制在2-5㎡,适合小批量铸件生产。同时,设备支持灵活组合,企业可根据产能需求选择单模块(如采购自动化清理模块)或多模块组合(熔炼+浇注+清理),模块间通过标准化接口连接,后续可随时增加模块扩展产能,无需重构车间布局。此外,设备底部配备万向轮与可锁定地脚(承重能力500-2000kg),小型设备可人工推动移动,大型设备配合叉车即可调整位置,满足车间生产线灵活调整的需求。金属自动化设备适用于不锈钢、铝合金等材质,涵盖切削、锻造与焊接。河北镁合金自动化厂家推荐
木质自动化设备能自动完成切割、打磨与抛光,有效保留木材天然纹理。镁合金自动化工具
铸造自动化设备并非完全取代人工,而是通过人机协作平衡效率与灵活性,主要分为辅助协作与互补协作两类。辅助协作中,设备承担高强度、高风险任务,人工负责精细补充——例如去飞边机器人高效清理大尺寸飞边(效率为人工作业的4倍),人工则处理机器人难以触及的细小凹槽,整体补修时间缩短50%;检测环节由视觉系统初筛缺陷(速度20件/分钟),人工复核疑似区域,提升判定准确性。互补协作强调实时配合:换模时设备完成主体定位与夹紧,人工协助安装小型附件(如定位销),换模时间由30分钟降至10分钟;遇生产异常,设备通过触摸屏与语音提示向人员推送故障信息及处理建议,经确认后执行修复,避免因经验不足扩大问题,整体协作效率较传统模式提升60%以上。镁合金自动化工具