商机详情 -
广东铸造件自动化机器人
铸造件自动化设备需具备完善的故障应急处理能力,确保故障发生时快速响应、减少损失。在故障监测与报警上,设备传感器实时采集电机电流、温度、压力等数据,当数据超出正常范围时(如电机电流骤增20%、温度超过80℃),立即触发声光报警(报警声≥85dB、警示灯闪烁频率2次/秒),同时触摸屏显示故障类型(如“电机过载”“温度异常”)与故障位置示意图,方便操作人员定位问题。应急处理功能上,设备针对不同故障类型预设处理方案:电机过载时,自动切断电机电源并启动散热风扇,待温度降至正常范围后,提示操作人员检查负载情况;浇注过程中突发铁水泄漏时,设备立即停止浇注,自动关闭熔炉出铁口,同时启动防喷溅挡板,防止泄漏范围扩大。故障记录与追溯方面,设备自动记录故障发生时间、类型、处理过程(保存时间≥6个月),操作人员可通过触摸屏查询历史故障记录,分析故障规律,提前采取预防措施,减少同类故障重复发生。铝合金自动化设备集成表面处理模块,支持喷漆和电镀工艺。广东铸造件自动化机器人
为确保铸件质量,自动化设备需集成多维度检测功能,实现缺陷实时筛查。外观检测环节,配备2D视觉检测系统(分辨率2000万像素),通过高速相机拍摄铸件表面,利用图像算法识别砂眼(直径≥0.2mm)、裂纹(长度≥1mm)、缺料等缺陷,检测速度≥10件/分钟,不合格铸件自动标记并分拣至废料区。尺寸检测上,集成3D激光测量系统,对铸件关键尺寸(如孔径、壁厚)进行测量,测量精度±0.02mm,例如检测铸件孔径10mm时,可精细识别0.02mm的尺寸偏差,超差铸件自动剔除。针对重要铸件(如汽车安全件),设备还可连接力学性能检测模块,通过拉伸试验、硬度检测(如布氏硬度HB检测),确保铸件力学性能符合设计要求,所有检测数据自动上传至系统,形成质量报表,支持历史数据查询与追溯。河北机器人自动化厂家电话木质自动化设备的涂漆系统可均匀施涂木漆,增强工件美观性与保护性能。
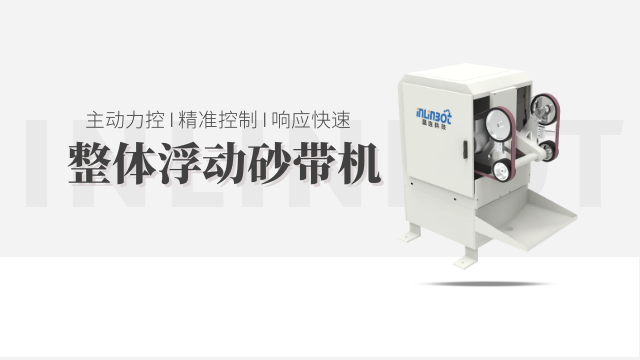
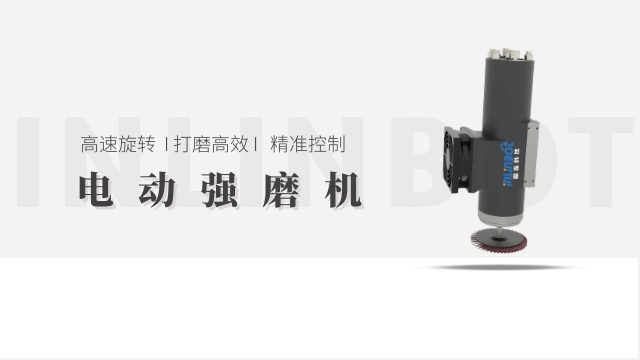
五金件常需进行表面处理,如除锈、抛光或镀层前处理,自动化设备通过集成专项模块实现加工与表面处理的一体化作业。除锈模块可选喷砂或酸洗工艺:喷砂适用于不锈钢及铁制件,通过调节压力(0.2–0.5MPa)和砂粒粒度(40#–120#),有效去除氧化皮与锈迹,处理后表面粗糙度Ra不高于1.2μm;酸洗则用于铝合金件,采用pH值3–5的弱酸溶液,处理时间1–3分钟,避免基体腐蚀,随后经清水冲洗与60–80℃烘干,确保表面洁净。抛光模块根据精度需求区分配置:普通装饰件使用布轮抛光(转速1500–2500rpm),光泽度可达80–90度;精密件则采用金刚石微粉抛光(粒度800#–2000#),表面粗糙度Ra≤0.2μm,满足密封或装配等高要求场景。整个处理过程由视觉传感器实时监控表面状态,识别缺陷,保障处理质量达标。
面对铸件品种多、批量小的生产特点,自动化设备需具备高柔性以支持快速换产与多品类兼容。模具适配方面,浇注机械臂采用模块化夹具,通过自动锁紧机构实现更换,耗时≤5分钟;夹具数据库可存储50种以上模具参数,调用时无需重新校准,适配直径50mm至长度3m、形状各异(圆、方、异形)的铸件。工艺参数切换支持“一键加载”,选定铸件型号后,系统自动配置熔炼温度、浇注量、清理强度等参数,例如从灰铸铁管件切换至球墨铸铁阀体,切换时间≤30秒,首件合格率不低于98%。生产线布局采用模块化设计,可根据产能增减单元(如新增抛丸机或检测工位),扩展时需通过工业以太网接入新设备,无需重构控制系统,整体扩展周期压缩至1–2周,灵活匹配小批量、多品种生产节奏。铝件自动化设备的数控车床,可加工铝件复杂外圆、内孔结构,精度高。
铸造件自动化设备的控制系统作为运行中枢,需实现多设备联动、参数实时调控与全流程数据追溯三大功能。系统基于工业以太网(采用EtherCAT协议),实现设备间通信响应时间≤1ms,由控制器统一协调熔炼、浇注、清理与检测各单元,保障工序无缝衔接——例如熔炼结束即触发浇注机械臂就位,并同步启动模具冷却。在参数管理方面,系统内置多种铸件材质的工艺数据库,操作人员可直接调用预设参数(如灰铸铁浇注温度1480℃、流速5L/s),也可通过触摸屏自定义设置,修改后参数自动同步至相关设备并即时生效。数据追溯依托MES系统完成,记录每批次铸件的熔炼温度、浇注量、清理时长及检测结果等信息,生成生产报表并保存至少一年;当出现质量问题时,可快速回溯对应工序参数,故障排查效率提升60%以上。镁合金自动化设备配备检测模块,可识别工件内部缺陷,保障产品质量。福建镁合金自动化价格
机器人自动化设备配备力控系统,压力控制精度达±0.02MPa,适用于精细操作。广东铸造件自动化机器人
五金件品类繁杂(如紧固件、冲压件、精密配件等),自动化设备需通过模块化设计实现多品类兼容加工。针对紧固件(如螺丝、螺母),设备配备特用数控车床模块,可以自动完成车削、攻丝工序,通过更换不同规格的刀架(支持 5-8 把刀具同时安装),适配 M3-M20 不同型号的紧固件加工,单件加工时间可控制在 10-30 秒。对于冲压类五金件(如金属垫片、外壳),设备集成多工位冲压机构,冲压模具采用快换设计,换模时间≤20 分钟,可实现 0.5-5mm 厚度金属板材的冲压成型,冲压力根据板材材质(不锈钢、铝合金)调节(50-500kN),保障冲压件边缘无毛刺。针对精密五金配件(如轴承套圈),设备搭载高精度磨削模块,砂轮粒度可根据加工精度需求选择(80#-800#),磨削后配件圆度误差≤0.005mm,满足精密装配需求。广东铸造件自动化机器人