商机详情 -
柔性打磨头去冒口
机器人打磨头的末端执行器需兼顾刚性与柔性,适配机器人多关节运动特性。针对不同工件类型,末端执行器采用模块化设计:金属件粗磨适配 “刚性连接 + 合金打磨头”,执行器本体采用 45 号钢一体成型,确保机器人高速运动时无震颤,打磨头选用钨钢材质,可承受 150N 的打磨压力;精密件精磨则采用 “柔性缓冲 + 复合材料打磨头”,执行器内置弹簧阻尼结构,缓冲行程达 5-10mm,能补偿机器人定位误差,打磨头选用聚氨酯结合剂砂轮,避免刚性接触损伤工件表面。此外,末端执行器还配备快换接口,更换打磨头需 30 秒,且接口重复定位精度达 ±0.02mm,满足多品种工件快速切换需求,大幅提升机器人作业灵活性。自动打磨头设备的售后服务包括安装调试、维修和操作培训。柔性打磨头去冒口
高效排屑功能专为解决打磨过程中碎屑堆积影响效率与质量的问题,通过 “结构设计 + 辅助系统” 协同实现。打磨头本体采用螺旋式排屑槽设计,槽宽 2-3mm、槽深 1.5-2mm,配合打磨头高速旋转产生的离心力,使碎屑沿排屑槽快速甩出,排屑效率较普通直槽设计提升 60%。设备还配备专项排屑辅助系统:针对干性打磨(如金属件),采用侧吸式吸尘装置,吸尘口距离打磨区域≤100mm,负压值≥2000Pa,可收集 95% 以上的干性碎屑;针对湿性打磨(如石材、玻璃),配备高压喷淋系统,通过 0.3-0.5MPa 的高压水流冲洗碎屑,同时搭配水循环过滤装置,过滤精度 50μm,实现水资源循环利用。高效排屑功能不避免碎屑堵塞打磨头导致的切削力下降,还能防止碎屑划伤工件表面,使打磨后工件表面瑕疵率降低 30%,同时改善车间作业环境。柔性打磨头去冒口多打磨头自动设备可同时对工件多个面打磨,大幅提升加工效率。
打磨头设备的自适应调节功能是应对工件表面不规整、材质不均的重心能力,通过 “压力自适应 + 转速自适应” 双重机制实现。压力自适应依托高精度力控传感器(精度 ±0.01N),实时采集打磨头与工件的接触压力,当遇到工件凸起区域时,系统自动降低进给压力(从 0.3MPa 降至 0.15MPa),避免过度打磨;接触凹陷区域时,自动提升压力(从 0.15MPa 增至 0.3MPa),确保打磨充分。转速自适应则根据工件材质硬度动态调整,针对高硬度金属(如不锈钢),转速自动提升至 3000-3500rpm 增强切削力;针对软质材料(如塑料),转速降至 1000-1500rpm 防止材料熔融。这种自适应调节无需人工干预,可使不同工况下的工件表面粗糙度偏差控制在 Ra0.2μm 以内,大幅提升打磨一致性,尤其适用于异形件、曲面件的批量打磨。
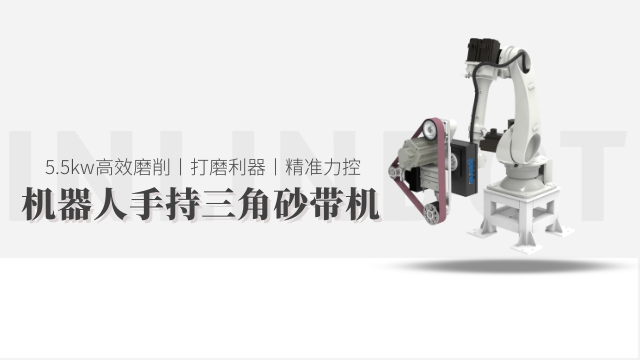
机器人打磨头的重心优势在于 “机器人本体 + 打磨头 + 控制系统” 的协同运作,形成精细高效的打磨闭环。其控制逻辑以机器人运动控制系统为重心,通过 EtherCAT 或 Profinet 高速通讯协议,实现机器人关节运动与打磨头转速、压力的实时同步 —— 当机器人按预设路径移动时,控制系统会根据工件曲面曲率变化,同步调节打磨头转速(如曲面凸起处提升转速至 3000rpm 增强切削力,凹陷处降至 1800rpm 避免过度打磨),同时力控模块实时反馈接触压力,动态调整机器人 Z 轴进给量,确保压力稳定在 0.2-0.3MPa。这种协同控制打破传统设备 “运动与打磨分离” 的局限,尤其在复杂异形件打磨中,能实现 “轨迹 - 转速 - 压力” 的毫秒级联动,保障每处打磨区域的参数适配性。自动打磨头设备的生产数据可实时上传至管理系统,便于进度跟踪。
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问题,实现工件表面均匀光滑的处理效果。按打磨头类型,自动打磨头设备可分为砂轮式、布轮式、钢丝轮式等。柔性打磨头去冒口
自动打磨头设备的操作需经专业培训,操作人员需熟悉参数设置。柔性打磨头去冒口
复合材料打磨头需结合不同材料的物理特性,制定差异化打磨策略。碳纤维复合材料打磨时,打磨头转速控制在 1500-2000rpm,压力设为 0.1-0.15MPa,因碳纤维导热性差(导热系数 0.16W/(m・K)),过高转速易导致局部过热,使树脂基体碳化;同时采用 “单向打磨路径”,避免来回打磨造成纤维分层。玻璃纤维复合材料打磨转速可提升至 2000-2500rpm,压力 0.15-0.2MPa,其导热性(0.8W/(m・K))优于碳纤维,可适当提高效率,但需避免压力过高导致玻璃纤维碎渣嵌入树脂表面。芳纶纤维复合材料打磨需较低转速(1200-1800rpm)与较低压力(0.08-0.12MPa),因其纤维韧性强(断裂伸长率 3.5%),高速打磨易使纤维抽丝,需通过低转速、低压力配合往复式路径,确保纤维切断平整,无拉丝现象。柔性打磨头去冒口