商机详情 -
福建工业打磨头去毛刺
自动打磨头设备的性能参数直接决定打磨效果与生产效率,重心指标包括打磨精度、打磨速度、功率配置、工件适配范围等。打磨精度方面,重复定位精度≤±0.02mm,表面粗糙度可调范围 Ra0.1-Ra3.2μm,能精细控制工件尺寸公差;打磨速度支持 0-3000rpm 无级调速,可根据工件材质与打磨需求灵活调整,单工件打磨时间较短需 3 秒;功率配置从 0.75kW 到 15kW 不等,适配不同规格打磨头与工件负载;工件适配范围覆盖直径 5mm-500mm、长度 10mm-1000mm 的各类工件,支持平面、曲面、异形面等复杂结构打磨。此外,设备配备触摸屏操作界面,参数设定响应时间≤0.5 秒,搭载的粉尘收集系统效率≥95%,符合工业环保标准,各项技术指标均达到行业先进水平,为稳定生产提供有力保障。塑料工件打磨时,自动打磨头设备需控制温度,防止工件融化变形。福建工业打磨头去毛刺
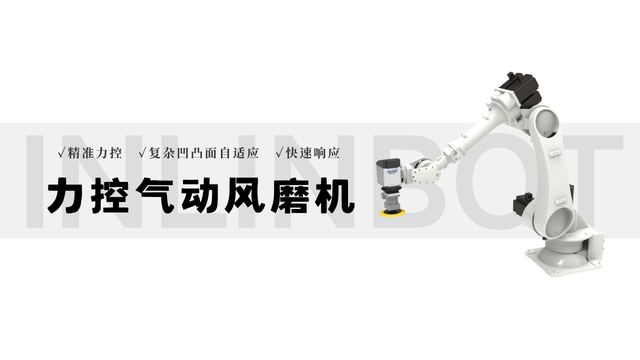
机器人打磨头需通过规范的校准与调试,确保长期作业精度。首先进行机器人本体校准,使用激光跟踪仪检测各关节运动精度,若关节定位误差超过 ±0.04mm,通过机器人控制器的 “负载识别” 功能重新标定,优化关节参数;其次是力控系统校准,采用标准力传感器对六维力传感器进行多点标定(0.1MPa、0.2MPa、0.3MPa 三个压力点),确保力反馈误差≤5%;打磨头转速校准则需使用转速计,在不同设定转速下(1000rpm、2000rpm、3000rpm)检测实际转速,偏差超过 ±50rpm 时调整变频器参数。调试阶段需进行 “试打磨 - 检测 - 修正” 循环:先用标准试件试打磨,通过表面粗糙度仪检测结果,若 Ra 值偏高,微调力控压力(如从 0.2MPa 提升至 0.25MPa)或路径间距(从 5mm 缩小至 4mm),直至满足精度要求,再批量投入生产,确保系统稳定运行。浙江钢铁打磨头去毛刺电子元器件打磨常用小型自动打磨头,确保元件表面精度达标。
随着制造业向智能化、自动化转型,自动打磨头设备的市场需求持续攀升,行业发展呈现三大趋势:一是智能化升级,集成 AI 视觉检测、大数据分析等技术,实现打磨参数自动优化与质量追溯;二是模块化设计,通过更换不同功能模块,满足多工序集成需求,如打磨、抛光、去毛刺一体化作业;三是绿色化发展,采用更高效的粉尘处理技术与节能电机,降低环境影响。从市场前景来看,汽车制造、3C 电子、精密机械等行业的产能扩张,将直接带动自动打磨头设备的需求增长,同时中小企业对自动化装备的普及率逐步提高,中低端市场潜力巨大。此外,海外市场尤其是东南亚、中东等制造业快速发展地区,对高性价比自动打磨设备的需求旺盛,出口市场空间广阔。未来,随着技术不断迭代,设备将在精度、效率、智能化水平上持续突破,成为制造业转型升级的重心支撑装备,市场规模有望保持年均 15% 以上的增长速度。
机器人打磨头通过硬件模块与软件参数的灵活调整,适配不同工业场景需求。在汽车零部件批量打磨场景中,搭配双工位旋转工作台,机器人在一个工位打磨时,操作人员在另一工位上下料,实现 “打磨 - 装夹” 并行作业,设备利用率提升至 90%;在航空航天小批量精密件打磨场景,配备视觉引导系统,通过 2D 视觉相机定位工件基准,3D 视觉扫描实际轮廓,自动修正离线路径,适配工件批次差异;在高危场景(如铸件毛刺去除),采用防爆型打磨头与防尘机器人本体,打磨头外壳防护等级达 IP65,机器人采用隔爆设计,可在粉尘浓度≤10mg/m³ 的环境中安全作业;此外,针对大型工件打磨,还可通过机器人轨道行走轴扩展作业半径,轨道定位精度达 ±0.03mm,满足长达 5 米工件的整体打磨需求。医疗器械打磨需用无菌自动打磨头,避免器械受到污染。
安全防护功能围绕 “设备安全 + 人员安全” 双重心设计,构建多层级防护体系。设备硬件防护上,打磨区域配备双层钢化玻璃防护罩(抗冲击强度≥15kJ/m²),防护罩与设备启停联动,打开防护罩时设备立即断电,防止误操作导致的人员伤害;打磨头主轴采用防松脱设计,配备双重锁紧螺母,确保高速旋转时打磨头无脱落风险。人员安全防护上,设备设置急停按钮冗余(操作面板、设备两侧各 1 个),响应时间≤0.1 秒,可在紧急情况下快速切断电源;针对粉尘、噪音污染,设备配备高效粉尘收集系统(粉尘浓度≤8mg/m³)与降噪罩(噪音值≤75dB),符合工业卫生标准。此外,设备还具备电气安全防护,采用 IP54 防护等级的电气箱,防止粉尘、液体侵入导致短路,同时配备漏电保护装置(动作电流≤30mA),保障操作人员用电安全。安全防护功能可将打磨作业安全事故发生率降至 0.1% 以下,为车间安全生产提供有力保障。自动打磨头设备工作时需配备除尘装置,减少打磨粉尘污染。广东全自动打磨头供应商
橡胶工件打磨需用软质自动打磨头,防止橡胶表面被划伤。福建工业打磨头去毛刺
复合材料打磨头的磨料选型需严格匹配复合材料的成分与结构,形成明确的选型体系。针对碳纤维复合材料(CFRP),优先选用 “金刚石 - 碳化硅混合磨料”,金刚石占比 30%-50%,可快速切削高硬度碳纤维,同时碳化硅磨料能清理残留树脂,避免磨头堵塞;玻璃纤维复合材料(GFRP)适配 “纯碳化硅磨料”,因玻璃纤维硬度低于碳纤维(HV550 vs HV2800),纯碳化硅磨料(粒度 80#-240#)既能满足打磨效率,又能降低成本;芳纶纤维复合材料(KFRP)则需 “陶瓷 - 碳化硅混合磨料”,陶瓷磨料(HV1800)的韧性可减少芳纶纤维的抽丝现象,碳化硅磨料辅助清理树脂。此外,磨料粒度需根据打磨工序调整,粗磨去溢胶选用 80#-120#,精磨表面处理选用 240#-400#,确保每道工序的磨料与复合材料特性精细匹配。福建工业打磨头去毛刺