商机详情 -
广东冲压件去毛刺开发商
机械研磨式去毛刺设备通过研磨介质与工件的高速摩擦去除毛刺,重心结构包括研磨桶、驱动电机、转速控制系统与分选装置。设备工作时,将工件、研磨石(如氧化铝、碳化硅材质)、研磨剂按比例放入研磨桶,电机带动研磨桶以 10-60rpm 转速旋转,通过研磨石对工件表面的冲击、摩擦,实现毛刺去除与表面抛光。这类设备适配不锈钢、碳钢等硬质金属工件,尤其适合轴类、螺母、垫片等规则形状零件的批量处理,单批次可处理数百件工件,毛刺去除效率达 90% 以上,处理后工件表面粗糙度可从 Ra6.3μm 降至 Ra1.6μm。操作时需根据工件尺寸选择研磨石粒径(小工件选 0.5-2mm,大工件选 5-10mm),控制研磨时间(通常 1-3 小时),避免过度研磨导致工件尺寸偏差,研磨后需通过分选装置分离工件与研磨石,确保后续加工不受影响。全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。广东冲压件去毛刺开发商
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔中往复流动,磨料与毛刺充分接触摩擦,实现毛刺去除,适配液压阀块、换热器管板等交叉孔件,能去除孔径≤1mm 的微小内孔毛刺,同时对孔壁进行抛光,提升孔道表面质量。这类工具无需拆卸工件复杂结构,可实现整体去毛刺,加工效率较传统工具提升 2-3 倍。上海铣削去毛刺报价电子元器件领域多采用小型精密去毛刺设备处理芯片引脚、连接器毛刺。
去毛刺刀具的刃口设计需结合毛刺类型与加工需求,通过优化刃口形状、角度提升去毛刺效率与精度。针对飞边毛刺(厚度 0.1-0.5mm),刀具刃口设计为 “锐角单刃”,刃口角度 30°-45°,切削时可快速切断毛刺,避免毛刺挤压变形,适配切削式铣刀、刮刀;针对丝状毛刺(直径≤0.1mm),刃口设计为 “多刃螺旋形”,如螺旋铣刀,刃数 3-6 刃,螺旋角 15°-30°,高速旋转时通过多刃协同切削,将丝状毛刺粉碎,避免缠绕刀具;针对边角毛刺(需倒圆处理),刃口设计为 “圆弧刃”,圆弧半径与工件要求的倒圆半径一致(0.1-0.3mm),如圆弧倒角刀,加工时可一次性完成毛刺去除与边角倒圆,无需二次加工;针对深孔内壁毛刺,刃口设计为 “收缩式刃口”,刀具直径从刀柄到刃口逐渐减小(锥度 1°-3°),避免加工时刀具与孔壁碰撞,同时刃口采用 “反向切削” 设计,确保毛刺向孔外排出,防止堵塞孔道。
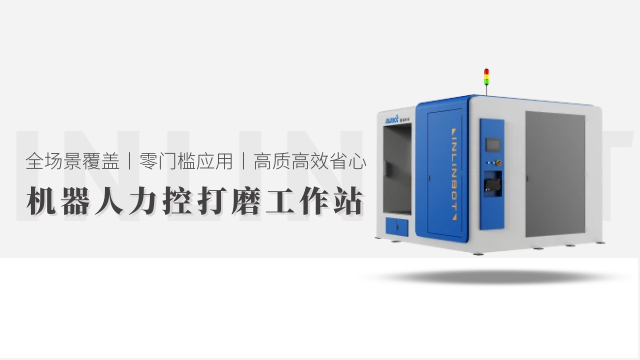
去毛刺工作站具备极强的定制化能力,可根据不同行业、不同工件的特性,调整模块配置与工艺组合,满足个性化加工需求。针对电子行业的微型精密零件(如连接器引脚),工作站会集成超声振动去毛刺模块 + 显微视觉检测模块,采用软质研磨介质(树脂磨料),避免损伤零件细小结构,毛刺去除精度可达 0.005mm;针对汽车行业的大型异形件(如发动机缸体),则集成多轴机器人打磨模块 + 高压水射流模块,机器人搭载不同打磨工具(砂轮、钢丝刷)处理外表面毛刺,高压水射流深入缸体油道孔去除内孔毛刺,兼顾效率与精度;针对医疗行业的不锈钢器械(如手术剪刀),工作站会增加清洗消毒模块,去毛刺后通过高压喷淋、紫外线消毒,确保工件符合医疗卫生标准(如 ISO 13485)。此外,工作站还可根据车间空间布局,设计直线型、U 型或环形结构,较大化利用场地资源,适配不同生产环境。去毛刺设备的工件夹持力度需适中,过紧易损伤工件,过松影响定位。
去毛刺机器人的编程模式分为三类,适配不同生产需求与操作人员技能水平。一类是示教编程,通过示教器手动拖动机器人末端工具,按加工路径逐点记录坐标,系统自动生成程序,操作门槛低(无需专业编程知识),适合小批量、固定路径的去毛刺作业(如单一型号零件长期生产),但路径精度依赖操作人员经验,复杂路径调试时间长(需 1-2 小时);第二类是离线编程,借助特用软件在电脑上搭建虚拟场景,导入工件 3D 模型后规划加工路径,可模拟碰撞检测与路径优化,再将程序传输至机器人,适合复杂工件(如多型腔模具)、大批量生产,调试时间缩短至 30 分钟以内,且可实现多台机器人程序同步更新;第三类是视觉引导编程,通过机器人搭载的 2D/3D 视觉相机,实时采集工件位置与毛刺分布,系统自动生成或调整加工路径,无需人工预设坐标,适配工件定位偏差大(如人工上料误差 ±5mm)、毛刺位置不规则的场景(如铸件飞边毛刺),定位精度可达 ±0.03mm,大幅提升作业灵活性。随着技术发展,去毛刺设备正朝着更精密、更智能、更环保的方向升级。安徽金属去毛刺推荐
去毛刺设备的防护栏可防止加工过程中工件或磨具飞溅,保障操作安全。广东冲压件去毛刺开发商
化学腐蚀类工具借助化学药剂的腐蚀作用去除毛刺,重心包括特用腐蚀液、钝化剂等,适合微型精密零件与复杂结构工件的去毛刺。腐蚀液按作用原理分为酸性腐蚀液(如硝酸 - 氟化物混合液,适合铝合金、铜合金工件,腐蚀速率快)与碱性腐蚀液(如氢氧化钠溶液,适配钢铁件,腐蚀性相对温和),通过控制药剂浓度(5%-15%)、温度(40-80℃)与处理时间(3-10 分钟),利用毛刺截面积小、反应面积大的特性,使毛刺优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。使用时需将工件完全浸泡在腐蚀液中,搭配搅拌装置确保药剂均匀接触,处理后需用清水冲洗工件,去除残留药剂,再进行钝化处理(如铬酸盐钝化、磷酸盐钝化),防止工件表面氧化生锈。这类工具能去除 0.005-0.1mm 的微小毛刺,尤其适合电子元件引脚、医疗器械针头的精密去毛刺,加工后工件无机械应力,表面光滑无划痕,普遍应用于电子、医疗行业。广东冲压件去毛刺开发商