商机详情 -
北京钢材打磨头抛光
打磨头设备日常维护需遵循 “清洁 - 检查 - 润滑 - 记录” 的标准化流程,每日作业前与作业后各执行一次。作业前,先清理设备表面及工作台的碎屑、粉尘,重点擦拭打磨头安装法兰面,确保无杂质影响同心度;检查打磨头是否松动,用扭矩扳手按标准力矩(通常 8-12N・m)紧固,避免高速旋转时出现晃动。作业后,拆卸打磨头,用压缩空气(压力 0.4-0.6MPa)吹扫磨料间隙的残留碎屑,若为树脂结合剂打磨头,需用中性清洁剂擦拭表面,防止树脂残留硬化堵塞;检查设备电源线、信号线是否破损,散热风扇是否正常运转。同时填写维护记录表,记录打磨头使用时长、设备运行参数(如转速、压力)及异常情况,为后续维护提供数据支撑,通过每日基础维护可降低设备故障率 30% 以上。设备的打磨路径可通过示教编程预设,适配复杂工件打磨需求。北京钢材打磨头抛光
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问题,实现工件表面均匀光滑的处理效果。安徽机器人打磨头生产厂家设备的压力调节系统可控制打磨力度,通常范围 0.1-0.6MPa,避免工件损伤。
铸件打磨头与金属、复合材料打磨头在结构、性能上存在明显差异。结构上,金属打磨头注重精细打磨,头部多为致密刃口设计,而铸件打磨头强调粗磨排屑,采用宽刃口 + 大间隙结构,排屑槽面积占头部总面积的 25%-30%,远超金属打磨头的 10%-15%。性能上,复合材料打磨头需柔性缓冲避免材料损伤,硬度控制在 HV1800-3000,而铸件打磨头需高硬度(HV2200-2800)与高韧性,确保切削力与抗冲击性;其使用寿命通常为复合材料打磨头的 2-3 倍,因铸件打磨无树脂粘黏损耗。应用场景上,金属打磨头适用于精密零部件精磨,复合材料打磨头针对纤维材质,而铸件打磨头专为铸件粗磨设计,可高效处理飞边、砂眼、氧化皮等典型铸件缺陷。
随着制造业向智能化、自动化转型,自动打磨头设备的市场需求持续攀升,行业发展呈现三大趋势:一是智能化升级,集成 AI 视觉检测、大数据分析等技术,实现打磨参数自动优化与质量追溯;二是模块化设计,通过更换不同功能模块,满足多工序集成需求,如打磨、抛光、去毛刺一体化作业;三是绿色化发展,采用更高效的粉尘处理技术与节能电机,降低环境影响。从市场前景来看,汽车制造、3C 电子、精密机械等行业的产能扩张,将直接带动自动打磨头设备的需求增长,同时中小企业对自动化装备的普及率逐步提高,中低端市场潜力巨大。此外,海外市场尤其是东南亚、中东等制造业快速发展地区,对高性价比自动打磨设备的需求旺盛,出口市场空间广阔。未来,随着技术不断迭代,设备将在精度、效率、智能化水平上持续突破,成为制造业转型升级的重心支撑装备,市场规模有望保持年均 15% 以上的增长速度。自动打磨头设备的噪音需控制在 85dB 以下,符合车间环保标准。
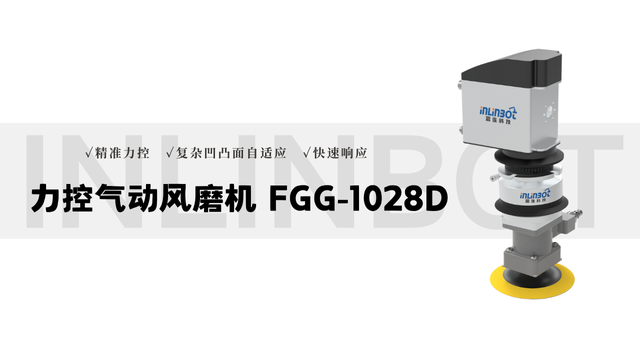
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调整,同时具备数据存储功能,可保存常用工件的打磨参数,便于后续快速调用。自动打磨头设备的抛光功能可提升工件表面光泽度,满足装饰需求。北京钢材打磨头抛光
电子元器件打磨常用小型自动打磨头,确保元件表面精度达标。北京钢材打磨头抛光
选择适配的维护工具与耗材是保障维护效果的关键,需根据设备部件特性精细匹配。工具选用方面:拆卸打磨头需用特用扳手(如梅花扳手或套筒扳手),避免使用活动扳手导致法兰面损伤;清理主轴油污需用无绒抹布,防止纤维残留影响润滑效果;校准压力传感器需用精度≥0.01MPa 的标准压力表,确保校准数据准确。耗材选用方面:主轴润滑需用锂基润滑脂(型号 L-TSA46),其耐温性与抗水性适配打磨设备高温高湿工况;清洁磨料需用中性清洁剂(pH 值 6-8),避免酸性或碱性清洁剂腐蚀结合剂;防锈保养需用脱水防锈油(如 101 防锈油),尤其针对潮湿环境下使用的设备,可有效防止金属部件生锈。此外,需定期检查维护工具的精度,如扭矩扳手每半年校准一次,确保力矩输出准确,避免因工具误差导致维护不到位。北京钢材打磨头抛光