商机详情 -
浙江机器人打磨头厂家
机器人打磨头需通过规范的校准与调试,确保长期作业精度。首先进行机器人本体校准,使用激光跟踪仪检测各关节运动精度,若关节定位误差超过 ±0.04mm,通过机器人控制器的 “负载识别” 功能重新标定,优化关节参数;其次是力控系统校准,采用标准力传感器对六维力传感器进行多点标定(0.1MPa、0.2MPa、0.3MPa 三个压力点),确保力反馈误差≤5%;打磨头转速校准则需使用转速计,在不同设定转速下(1000rpm、2000rpm、3000rpm)检测实际转速,偏差超过 ±50rpm 时调整变频器参数。调试阶段需进行 “试打磨 - 检测 - 修正” 循环:先用标准试件试打磨,通过表面粗糙度仪检测结果,若 Ra 值偏高,微调力控压力(如从 0.2MPa 提升至 0.25MPa)或路径间距(从 5mm 缩小至 4mm),直至满足精度要求,再批量投入生产,确保系统稳定运行。自动打磨头设备可与质量追溯系统对接,记录每件工件打磨数据。浙江机器人打磨头厂家
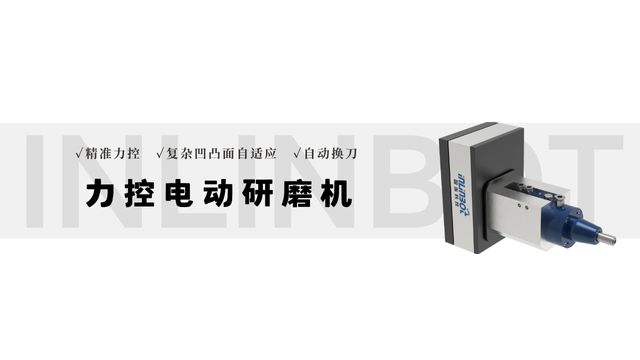
机器人打磨头的路径规划依托三维建模与离线编程技术,实现复杂工件的精细覆盖。首先通过激光扫描获取工件三维点云数据,导入路径规划软件产成网格化模型,软件会根据打磨要求(如表面粗糙度 Ra0.8μm)自动划分打磨区域,采用 “螺旋式” 或 “往复式” 路径策略 —— 平面区域选用往复式路径,路径间距设为 5mm 确保无遗漏;曲面区域采用螺旋式路径,螺距随曲率变化自动调整(曲率半径越小,螺距设为 2mm 提升覆盖率)。离线编程完成后,还可通过虚拟仿真验证路径合理性,模拟打磨过程中机器人关节运动范围、打磨头与工件的干涉情况,提前优化路径规避碰撞风险。相比传统人工示教,这种规划方式使路径精度提升至 ±0.05mm,且编程效率提高 60%,尤其适合批量复杂工件打磨。河北钢铁打磨头去冒口自动打磨头设备的能耗根据功率不同,通常在 0.8-5kW 之间。
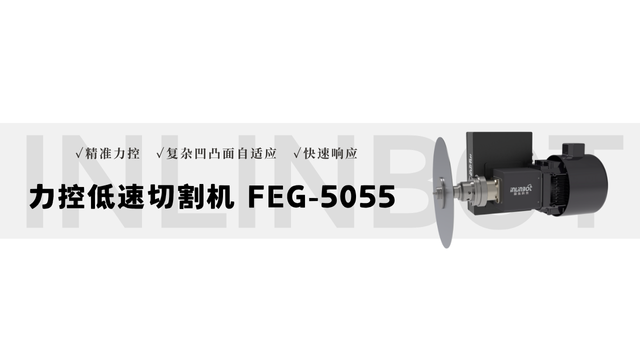
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问题,实现工件表面均匀光滑的处理效果。
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,清理散热片与风扇叶片的粉尘,用压缩空气逆向吹扫,确保散热效率;检查冷却液液位(若为水冷设备),补充至标准刻度,同时更换冷却液滤芯,防止杂质堵塞冷却管路。设备的参数设置需根据工件毛刺大小、材质硬度逐步调试优化。
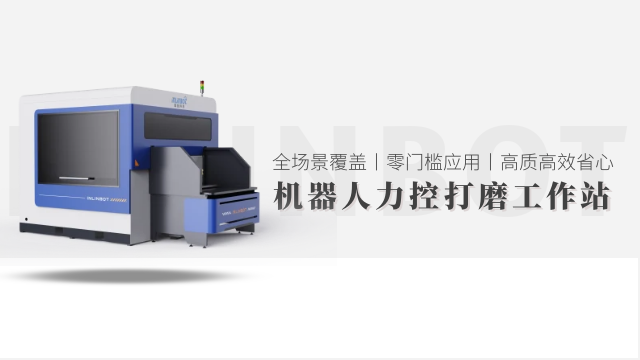
复合材料打磨头的重心优势在于其磨料与结合剂的特殊配比,能适配复合材料 “较强度、低导热、易分层” 的特性。这类打磨头的磨料多采用碳化硅、金刚石与陶瓷颗粒的混合配方,其中碳化硅磨料硬度达 HV2800,可高效切削碳纤维、玻璃纤维等增强相;金刚石颗粒(粒径 5-20μm)则针对树脂基体,避免打磨时树脂熔融粘黏磨头;结合剂选用弹性聚氨酯或酚醛树脂,兼具柔性与耐高温性(耐温可达 200℃),能缓冲打磨冲击力,防止复合材料因刚性接触出现纤维断裂或分层。其适配原理是通过 “磨料针对性切削 + 结合剂柔性缓冲” 的双重作用,在去除复合材料表面缺陷(如溢胶、毛刺)的同时,保护材料内部结构完整性,解决传统金属打磨头易导致复合材料损伤的问题。铝合金工件打磨常用布轮式自动打磨头,配合抛光膏提升表面光泽。福建钛合金打磨头厂家
自动打磨头设备的紧急停止按钮安装在显眼位置,突发情况快速停机。浙江机器人打磨头厂家
复合材料打磨头的磨料选型需严格匹配复合材料的成分与结构,形成明确的选型体系。针对碳纤维复合材料(CFRP),优先选用 “金刚石 - 碳化硅混合磨料”,金刚石占比 30%-50%,可快速切削高硬度碳纤维,同时碳化硅磨料能清理残留树脂,避免磨头堵塞;玻璃纤维复合材料(GFRP)适配 “纯碳化硅磨料”,因玻璃纤维硬度低于碳纤维(HV550 vs HV2800),纯碳化硅磨料(粒度 80#-240#)既能满足打磨效率,又能降低成本;芳纶纤维复合材料(KFRP)则需 “陶瓷 - 碳化硅混合磨料”,陶瓷磨料(HV1800)的韧性可减少芳纶纤维的抽丝现象,碳化硅磨料辅助清理树脂。此外,磨料粒度需根据打磨工序调整,粗磨去溢胶选用 80#-120#,精磨表面处理选用 240#-400#,确保每道工序的磨料与复合材料特性精细匹配。浙江机器人打磨头厂家