商机详情 -
板材去毛刺使用场景
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),通过温控系统将药液温度控制在 50-80℃,搅拌装置确保药液均匀接触工件表面,毛刺因截面积小、反应面积大,会优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。该设备适合精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的场景,能去除 0.01-0.1mm 的微小毛刺,且去毛刺后工件边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度 5%-15%)与处理时间(3-10 分钟),避免过度腐蚀;同时必须配套废水处理模块,对废液进行中和、过滤处理,符合环保排放标准(如 GB 8978),操作人员需佩戴防腐防护装备,确保作业安全。针对高硬度工件(如钨钢),去毛刺设备需选用金刚石磨具,增强切削能力。板材去毛刺使用场景
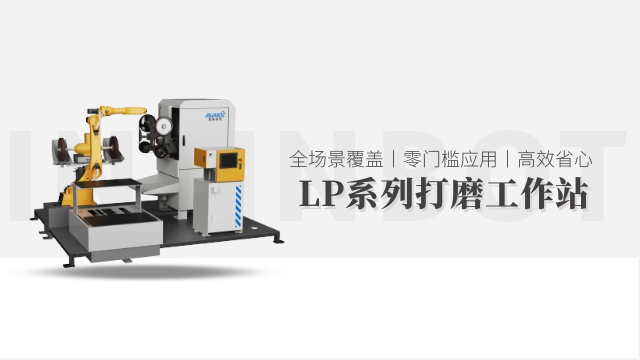
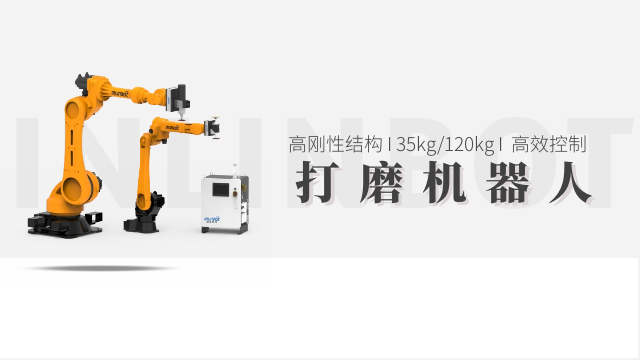
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,会向控制系统发送 “就位信号”,系统随即指令加工模块启动预设程序(如机器人打磨臂调整至指定角度、高压水射流开启至设定压力);加工过程中,检测模块实时采集工件状态数据(如毛刺残留影像、表面粗糙度值),并同步传输至控制系统,若数据超出预设阈值,系统会暂停加工模块,同时指令输送模块将工件转运至返工工位;待返工完成后,输送模块再次将工件送回检测模块复检,合格后方可进入下一环节。这种 “输送 - 加工 - 检测” 的闭环协同,确保各模块动作衔接无延迟,避避免会单一模块故障导致整个作业中断,保障流程稳定性。浙江铝件去毛刺品牌去毛刺设备的控制系统多采用 PLC 编程,支持参数存储与一键调用。
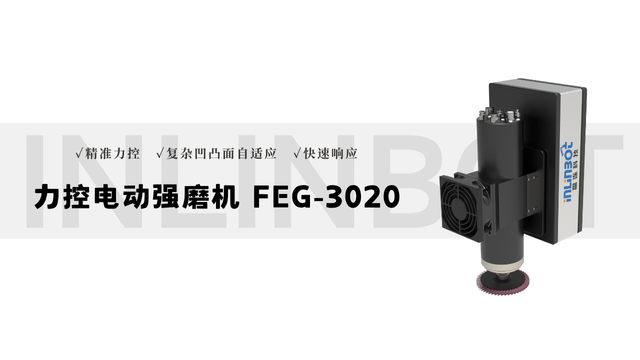
去毛刺工作站并非单一设备,而是围绕 “工件去毛刺全流程” 搭建的集成化作业单元,重心由加工模块、输送模块、检测模块、控制系统四大组件构成,形成 “上料 - 去毛刺 - 检测 - 下料” 的闭环作业体系。加工模块根据工件需求集成多种去毛刺设备(如机器人打磨臂 + 高压水射流喷嘴,或超声振动装置 + 研磨机构),可实现多工艺协同处理;输送模块通过传送带、机械抓手或 AGV 小车,完成工件在各环节的自动转运,避免人工搬运导致的磕碰损伤;检测模块配备视觉相机、粗糙度仪等设备,实时检测去毛刺效果,不合格工件自动回传至返工工位;控制系统基于 PLC 或工业电脑,整合各模块参数,支持工艺参数存储、作业数据追溯与远程监控。这种集成化设计,让工作站突破单一设备的功能局限,适配复杂工件的全流程处理需求。
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控制(测试人员需经专业培训,同一指标需由 2 人单独测量 3 次,取平均值作为较终结果)、环境误差控制(避免温度剧烈变化导致工件热胀冷缩,避免粉尘、振动影响测量稳定性)。数据处理需遵循量化原则,将测试结果与预设合格标准对比,形成 “合格 / 不合格” 判定,同时记录毛刺残留位置、尺寸及工件损伤情况。对于不合格项,需分析原因(如工艺参数不合理、设备精度不足、样品状态异常),并提出调整方案(如优化打磨转速、更换化学药剂浓度、调整水射流压力),通过二次测试验证方案有效性。去毛刺设备的闲置时需清理工作台与磨具,做好设备防尘防潮保护。
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处理,去除表面油污、切屑,确保测试聚焦毛刺本身。超声波去毛刺设备的高频振动不会损伤工件本体,适合精密零件处理。山东磨抛去毛刺多少钱
去毛刺设备是用于去除工件加工后边缘多余毛刺的自动化或半自动化设备。板材去毛刺使用场景
手动辅助类工具是人工去毛刺的常用工具,操作灵活,重心包括锉刀、砂纸、油石等,适合小批量、个性化工件与应急去毛刺场景。锉刀按截面形状分为平板锉(矩形截面,适合平面、台阶处毛刺)、三角锉(适配槽口、角度处毛刺)与圆锉(用于内孔、圆弧面毛刺),按齿纹粗细分为粗齿锉(齿距 0.8-2mm,去除粗毛刺)、中齿锉(0.3-0.8mm,毛刺细化)与细齿锉(0.1-0.3mm,表面精修),材质多为高速钢或合金工具钢,硬度 HRC 62-65,手动操作时需沿毛刺方向锉削,避免逆向操作导致工件表面划伤。砂纸分为干砂纸(纸质基底,适合金属、塑料工件的干磨去毛刺,粒度 80-2000 目)与水砂纸(耐水基底,可沾水打磨,减少粉尘,适配精细抛光,粒度 1000-5000 目),使用时需搭配砂纸架或手工握持,从粗粒度到细粒度逐步打磨,确保毛刺去除彻底且表面光滑。油石由天然石材或人造磨料制成,硬度高、耐磨性强,分为粗油石(粒度 80-120 目,去毛刺)与细油石(150-240 目,表面抛光),适合模具型腔、精密零件的细微毛刺去除,手动打磨时需涂抹润滑油,减少摩擦发热。这类工具无需设备辅助,操作门槛低,是车间试制产品、维修工件时的重要辅助工具。板材去毛刺使用场景