商机详情 -
专业真空蒸馏回收机费用
新能源光伏逆变器散热片铝合金阳极氧化处理中,会使用含草酸的电解液溶剂,这类废溶剂含有铝离子、草酸铁等杂质,传统处理方式草酸回收率低,且产生的含铝危废难以处置。真空蒸馏回收机采用 “草酸蒸馏回收 + 铝离子去除 + 杂质净化” 工艺:通过真空蒸馏(真空度 - 0.09MPa、温度 80-90℃)将草酸从废电解液中分离,回收率达 92%,回收草酸浓度可调整至 10%-15%,符合阳极氧化工艺要求;采用草酸钙沉淀法去除铝离子,加入碳酸钙调节 pH 值至 4-5,使铝离子形成草酸钙沉淀,沉淀去除率达 99%;之后通过离子交换树脂去除草酸铁等杂质,确保回收草酸纯度。某光伏逆变器企业使用该设备后,每年回收草酸约 50 吨,节省采购成本约 40 万元,含铝危废排放量减少 60 吨,回收草酸用于散热片阳极氧化处理后,氧化膜厚度均匀、散热性能达标,逆变器工作温度降低 5-8℃,提升了逆变器的运行稳定性和使用寿命,助力光伏产业高效发电。真空蒸馏回收机可回收印刷行业废润版液溶剂,减少资源浪费与环保压力。专业真空蒸馏回收机费用
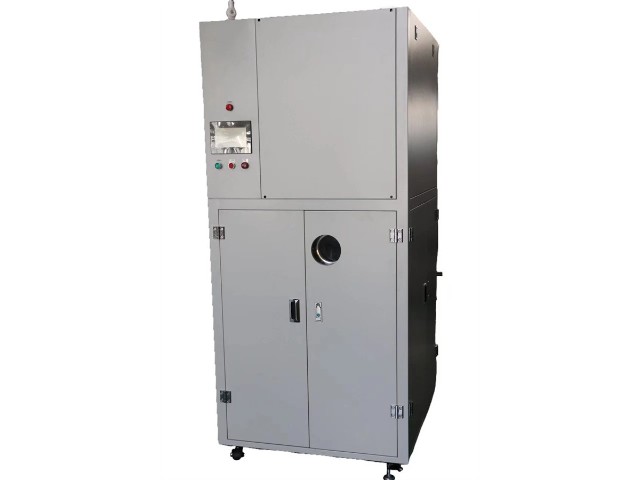
化纤行业生产中,纺丝环节会使用大量溶剂,产生的废溶剂含有少量聚合物杂质,若直接排放会造成资源浪费和环境污染。真空蒸馏回收机通过高精度过滤系统和高效蒸馏工艺,先去除废溶剂中的聚合物杂质,再在真空环境下进行蒸馏回收,使回收溶剂纯度达到化纤生产要求。某化纤企业使用该设备后,溶剂回收利用率提升至 95%,每年减少溶剂消耗超千吨,降低了企业生产成本,同时减少了废溶剂排放,助力企业实现节能减排目标,符合国家化纤行业绿色发展导向。福建改性醇真空蒸馏回收机报价真空蒸馏回收机操作简单便捷,启动后无需人工值守,节省人力。
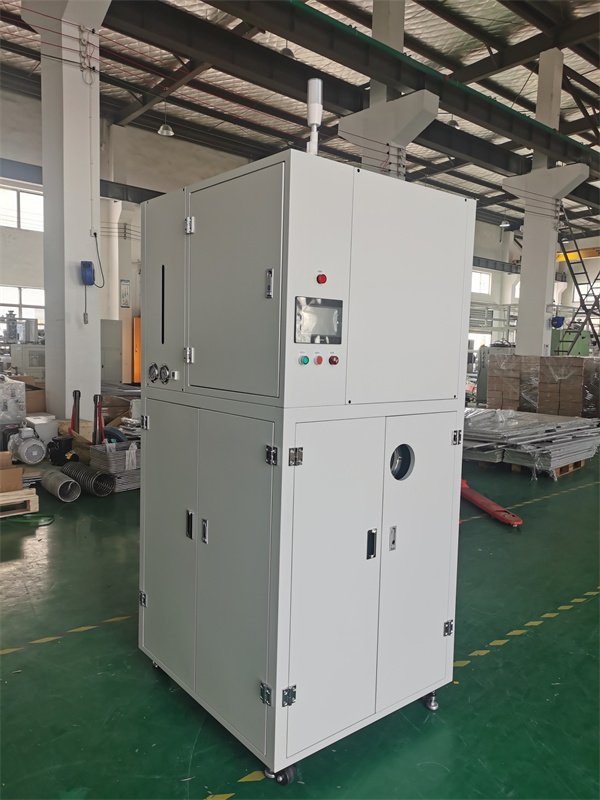
精细化工行业生产工艺复杂,产生的废溶剂成分多样,传统处理设备难以实现有效回收。真空蒸馏回收机凭借灵活的工艺调整能力,可根据废溶剂的成分特点,精确设定真空度、蒸馏温度等参数,实现不同成分溶剂的分离与回收。某精细化工企业应用该设备后,可同时回收废溶剂中的乙醇、乙酸乙酯等多种成分,每种成分回收率均超过 90%,回收溶剂重新投入生产后,产品性能稳定,帮助企业降低了原材料采购成本,同时减少了有害废弃物的排放,符合国家环保政策要求。
新能源汽车动力电池防爆阀壳体激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍合金氧化物),传统回收设备无法去除烟尘,导致防爆阀密封性能下降。真空蒸馏回收机采用 “烟尘深度过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA H14 级滤网过滤焊接烟尘,去除率达 99.995%;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.6%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,同时配备密封性测试仪检测防爆阀性能。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 58 万元,防爆阀密封合格率从 94% 提升至 99.8%,在 1.5MPa 压力测试中无泄漏,减少焊接危废排放约 32 吨,保障动力电池安全防爆性能。真空蒸馏回收机可回收涂料行业废稀释剂,助力企业降低生产成本。
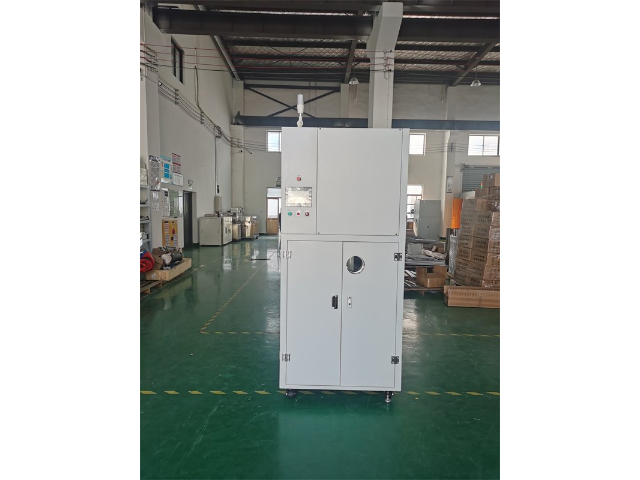
光伏组件背板生产中,背板涂层涂覆会使用含氟树脂溶剂,这类溶剂价格昂贵且具有一定挥发性,传统回收设备因密封性能差导致溶剂挥发损失率高,既增加成本又污染环境。真空蒸馏回收机采用 “全密闭系统 + 高效冷凝 + 尾气处理” 设计:设备进料、蒸馏、冷凝、出料全程在密闭环境中进行,采用双端面机械密封防止溶剂泄漏;冷凝系统采用双级冷凝,首级使用 20℃冷却水,第二级使用 - 5℃冷冻盐水,冷凝效率达 99%;同时配备活性炭吸附尾气处理装置,处理后的尾气 VOCs 含量低于 30mg/m³,符合 GB 37822-2019《挥发性有机物无组织排放控制标准》。某光伏组件企业应用该设备后,氟树脂溶剂挥发损失率从传统设备的 15% 降至 2% 以下,回收率达 93%,回收溶剂用于背板涂覆后,背板的耐候性、耐湿热性符合 IEC 61215-2016《地面用晶体硅光伏组件 设计要求》。经测算,该设备每年为企业节省溶剂成本约 100 万元,减少 VOCs 排放约 25 吨,助力光伏产业实现绿色生产。真空蒸馏回收机可回收涂料行业废稀释剂,降低企业新溶剂采购成本。平顶山NMP提纯真空蒸馏回收机
真空蒸馏回收机可回收电子行业废清洗溶剂,保障电子元器件质量。专业真空蒸馏回收机费用
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,减少电子危废排放约 35 吨,符合光伏组件长期耐用性要求。专业真空蒸馏回收机费用