商机详情 -
温州智能真空蒸馏回收机价格
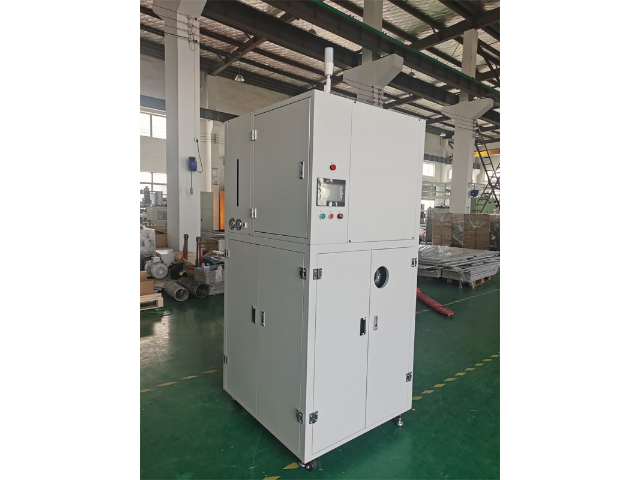
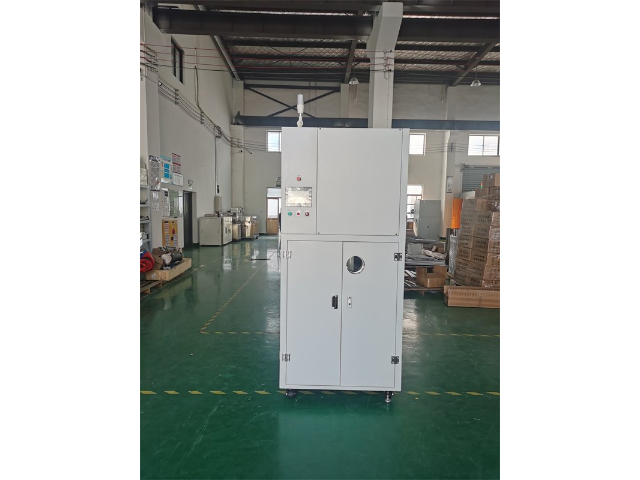
在石油化工行业的生产流程中,真空蒸馏回收机发挥着关键作用。它借助真空环境下沸点降低的原理,能对生产过程中产生的废溶剂进行高效回收处理。相较于传统蒸馏设备,该设备在运行时无需高温加热,不只降低了能源消耗,还避免了高温环境下溶剂发生分解、碳化等问题,有效提升了回收溶剂的纯度。以某大型石化企业为例,引入该设备后,溶剂回收率稳定保持在 95% 以上,每年可减少溶剂采购成本超百万元,同时减少了废溶剂排放对环境的影响,实现了经济效益与环保效益的双重提升。真空蒸馏回收机可回收电镀行业废溶剂,助力企业实现环保达标。温州智能真空蒸馏回收机价格
工业智能水表(如超声波水表)表壳注塑后清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具油污,传统回收设备无法去除降解产物,导致表壳出现银丝、气泡等缺陷。真空蒸馏回收机采用 “降解产物吸附 + 油污分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烃类),吸附率达 99.5%;加入油污乳化剂使油污与溶剂分离,乳化率达 99.2%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,实现乙酸丁酯回收,同时配备外观检测仪,确保清洗后表壳无缺陷。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 48 万元,水表表壳合格率从 92% 提升至 99.6%,计量精度符合 GB/T 778-2018 标准,减少塑料危废排放约 25 吨,推动智能水务发展。长宁区小型真空蒸馏回收机真空蒸馏回收机可定制小型化机型,适配实验室、小批量溶剂回收需求。
工业制冷设备冷凝器铜管脱脂处理中,会使用含四氯化碳的脱脂溶剂,这类溶剂具有挥发性强、毒性高的特点,传统回收设备密封性能差,易造成溶剂泄漏和操作人员健康风险。真空蒸馏回收机针对四氯化碳特性,采用 “全密闭负压系统 + 高效冷凝 + 尾气净化” 设计:设备整体采用负压运行,压力控制在 - 0.08 至 - 0.09MPa,防止溶剂泄漏;冷凝系统采用三级冷凝,依次使用 25℃冷却水、5℃冷冻水和 - 15℃乙二醇溶液,冷凝效率达 99.5%,确保四氯化碳充分回收;尾气处理阶段采用活性炭吸附 + 催化燃烧组合工艺,活性炭吸附饱和后通过热空气脱附,脱附气体进入催化燃烧装置,将四氯化碳分解为无害的 CO₂和 HCl,HCl 再通过碱液吸收中和,尾气排放符合 GB 16297-1996《大气污染物综合排放标准》。某制冷设备企业使用该设备后,四氯化碳回收率达 92%,每年节省溶剂成本约 50 万元,操作人员接触四氯化碳的浓度低于国家职业接触限值(30mg/m³),同时减少有毒溶剂排放约 30 吨,既保障了生产安全,又符合环保要求。
食品添加剂生产过程中,会使用乙醇、丙二醇等溶剂,产生的废溶剂需符合食品级标准才能回收利用,对设备要求较高。真空蒸馏回收机采用食品级不锈钢材质制作,设备内部经过精细抛光处理,避免了溶剂与有害物质接触,同时配备了高精度检测控制系统,实时监控回收溶剂的纯度。某食品添加剂企业应用该设备后,回收溶剂纯度达到食品级标准,可直接回用于生产,溶剂回收率稳定在 92% 以上,既降低了生产成本,又保障了食品安全,符合食品行业监管要求。真空蒸馏回收机整机采用316L不锈钢材质,耐腐蚀性能优于304不锈钢。
工业制冷设备(如中央空调)冷凝器铜管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有碳酸钙水垢和铜离子,传统回收设备盐酸回收率低,且铜离子易造成管道二次腐蚀。真空蒸馏回收机采用 “水垢过滤 + 铜离子吸附 + 真空蒸馏” 系统:通过石英砂过滤柱过滤碳酸钙水垢,过滤效率达 99.8%;通过螯合树脂吸附铜离子,去除率达 99.9%;蒸馏阶段控制真空度在 - 0.088MPa、温度在 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备腐蚀速率测试仪,确保回收盐酸对铜管腐蚀率低于 0.02mm / 年。某制冷企业应用该设备后,盐酸回收率达 92%,每年节省成本约 53 万元,冷凝器换热效率提升 25%,中央空调能耗降低 18%,减少含酸危废排放约 45 吨,延长制冷设备使用寿命至 10 年以上。真空蒸馏回收机操作流程简单,无需复杂培训,降低人力成本。清洗剂真空蒸馏回收机供应商
真空蒸馏回收机全程密闭运行,无溶剂挥发泄漏,改善车间作业环境,保护员工健康。温州智能真空蒸馏回收机价格
出色音响设备(如 Hi-Fi 耳机)单元外壳阳极氧化后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有氧化膜碎屑和电解液残留,传统回收设备无法去除氧化膜碎屑,导致外壳出现划痕。真空蒸馏回收机采用 “氧化膜碎屑过滤 + 电解液中和 + 真空蒸馏” 工艺:通过 0.2μm 精密滤膜过滤氧化膜碎屑,过滤效率达 99.9%;加入弱碱性中和剂(如碳酸氢钠),将电解液残留 pH 值调节至 7-8;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,同时配备表面粗糙度仪检测清洗效果。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 48 万元,耳机外壳划痕率从 7% 降至 0.2%,阳极氧化膜附着力达 5B 级(GB/T 9286-1998),产品外观合格率提升至 99.8%,减少氧化危废排放约 25 吨。温州智能真空蒸馏回收机价格