商机详情 -
常熟废液真空蒸馏回收机多少钱
工业生物制药设备(如疫苗发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,疫苗发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。真空蒸馏回收机设备维护简单,易损件更换便捷,无需专业维修人员。常熟废液真空蒸馏回收机多少钱
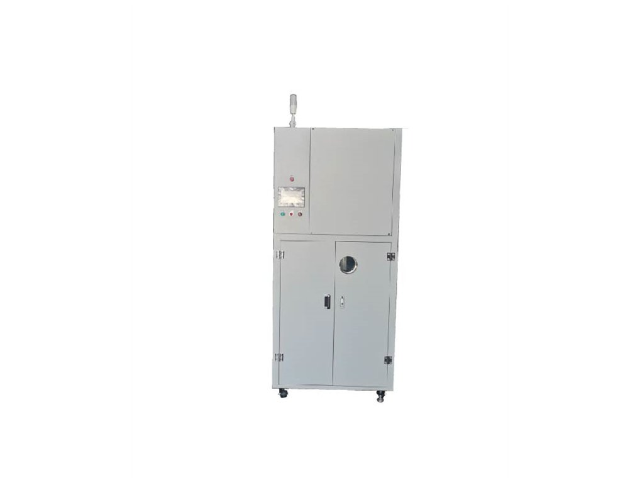
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。常熟废液真空蒸馏回收机多少钱真空蒸馏回收机无有害气体排放,符合大气污染物排放标准。
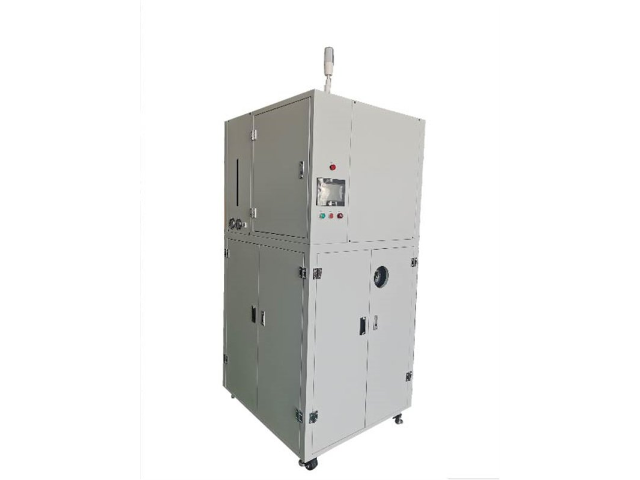
工业机器人减速器轴承清洗中,会使用含煤油的精密清洗溶剂,这类废溶剂含有金属粉末和润滑脂,传统回收设备难以去除金属粉末,导致轴承磨损加剧。真空蒸馏回收机采用 “金属粉末磁选 + 润滑脂分解 + 真空蒸馏” 工艺:通过高了强度磁选机分离金属粉末(含铁成分),分离效率达 99.9%;加入润滑脂分解剂,将其分解为小分子物质;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备颗粒计数器,确保粉末含量低于 0.0001%。某机器人企业应用该设备后,煤油回收率达 90%,每年节省溶剂成本约 55 万元,轴承使用寿命延长 30%,减速器传动精度提升,减少机械危废排放约 25 吨,符合工业机器人高耐用性要求。
新能源汽车动力电池正极材料(如三元材料)混合过程中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂且具有一定毒性,传统回收设备因蒸馏温度过高导致 NMP 分解,回收率低。真空蒸馏回收机针对 NMP 特性,采用 “低温真空蒸馏 + 高效冷凝 + 尾气处理” 工艺:控制蒸馏温度在 80-90℃(低于 NMP 分解温度 150℃),真空度在 - 0.095MPa,减少 NMP 分解;冷凝系统采用双级冷凝,首级使用 30℃冷却水,第二级使用 - 5℃冷冻盐水,冷凝效率达 99.2%,确保 NMP 充分回收;尾气处理采用活性炭吸附 + 水吸收组合工艺,吸附 NMP 蒸汽后,通过热水脱附回收 NMP,尾气排放符合 GB 37822-2019《挥发性有机物无组织排放控制标准》。某动力电池企业应用该设备后,NMP 回收率达 94%,每年回收 NMP 约 120 吨,节省采购成本约 180 万元,NMP 分解率控制在 1% 以下,回收溶剂用于正极材料混合后,材料粒径分布均匀、压实密度达标,符合动力电池正极材料生产要求,同时减少有毒溶剂排放,推动新能源汽车电池产业绿色发展。真空蒸馏回收机采用密封式管道设计,无溶剂泄漏,符合安全生产规范。
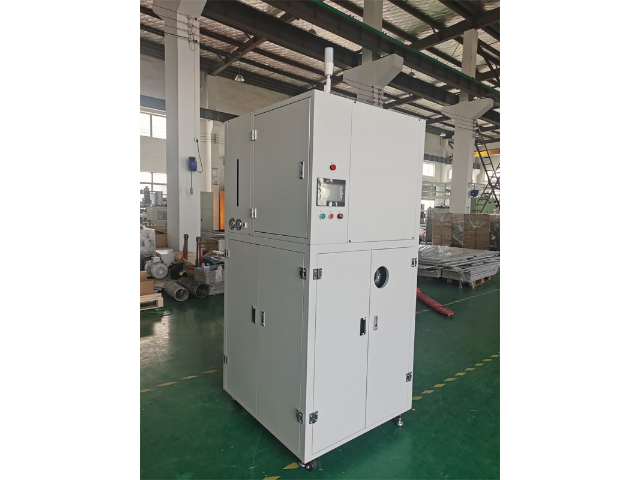
食品添加剂生产过程中,会使用乙醇、丙二醇等溶剂,产生的废溶剂需符合食品级标准才能回收利用,对设备要求较高。真空蒸馏回收机采用食品级不锈钢材质制作,设备内部经过精细抛光处理,避免了溶剂与有害物质接触,同时配备了高精度检测控制系统,实时监控回收溶剂的纯度。某食品添加剂企业应用该设备后,回收溶剂纯度达到食品级标准,可直接回用于生产,溶剂回收率稳定在 92% 以上,既降低了生产成本,又保障了食品安全,符合食品行业监管要求。真空蒸馏回收机蒸馏温度低,减少设备高温损耗,延长整机使用寿命。常熟废液真空蒸馏回收机多少钱
真空蒸馏回收机可回收食品行业废加工溶剂,符合食品接触材料安全标准。常熟废液真空蒸馏回收机多少钱
在石油化工行业的生产流程中,真空蒸馏回收机发挥着关键作用。它借助真空环境下沸点降低的原理,能对生产过程中产生的废溶剂进行高效回收处理。相较于传统蒸馏设备,该设备在运行时无需高温加热,不只降低了能源消耗,还避免了高温环境下溶剂发生分解、碳化等问题,有效提升了回收溶剂的纯度。以某大型石化企业为例,引入该设备后,溶剂回收率稳定保持在 95% 以上,每年可减少溶剂采购成本超百万元,同时减少了废溶剂排放对环境的影响,实现了经济效益与环保效益的双重提升。常熟废液真空蒸馏回收机多少钱