商机详情 -
天宁区小型真空蒸馏回收机
在航空航天材料生产领域,对溶剂纯度和生产环境要求较高,废溶剂处理需达到严格标准。真空蒸馏回收机采用超洁净设计,设备内部零部件经过特殊处理,避免了金属离子等杂质污染溶剂,同时配备了在线纯度检测系统,确保回收溶剂符合航空航天材料生产要求。某航空航天材料企业应用该设备后,回收溶剂纯度达到 99.9% 以上,可直接回用于出色材料生产,溶剂回收率稳定在 94% 左右,既保障了产品质量,又减少了资源浪费,助力企业攻克出色材料生产中的环保难题。真空蒸馏回收机可高效回收各类有机溶剂,回收率≥95%,大幅降低企业耗材采购成本。天宁区小型真空蒸馏回收机
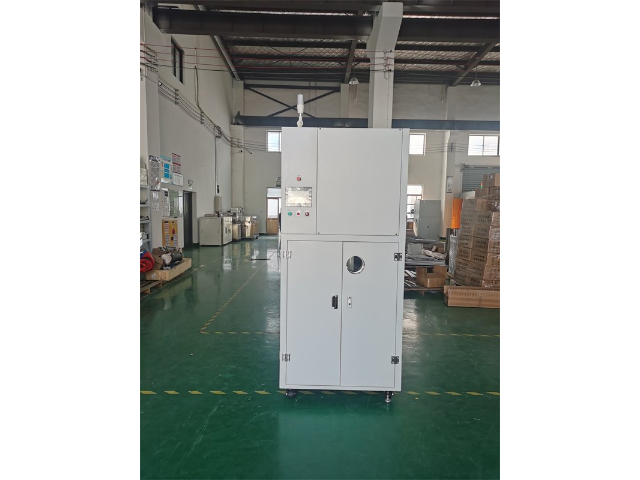
新能源智能充电桩外壳注塑后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具脱模剂,传统回收设备无法去除降解产物,导致清洗后外壳出现银丝缺陷。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烯烃),吸附率达 99.6%;通过破乳剂分离脱模剂,破乳率达 99.2%;蒸馏阶段控制真空度在 - 0.093MPa、温度在 77℃(乙酸乙酯沸点),实现溶剂回收,同时配备外观检测仪,确保清洗后外壳无银丝缺陷。某充电桩企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 49 万元,外壳银丝缺陷率从 7% 降至 0.2%,产品外观合格率提升至 99.8%,在户外暴晒环境中抗老化性能达标,减少塑料危废排放约 27 吨,符合新能源充电设施耐用性要求。天宁区小型真空蒸馏回收机真空蒸馏回收机可回收医药中间体生产废溶剂,符合医药行业标准。
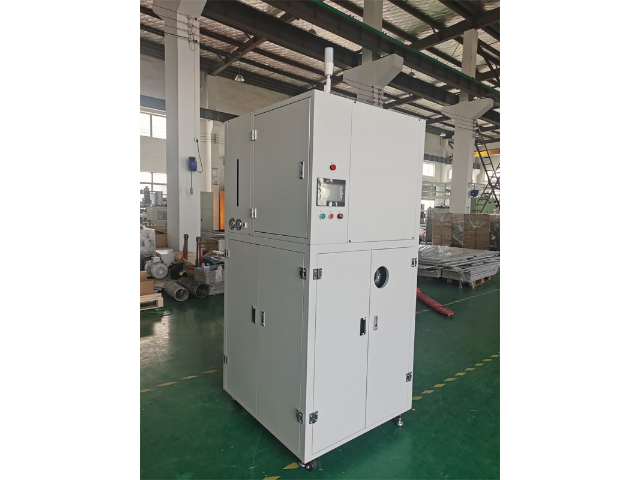
工业生物制药设备(如发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。
工业智能传感器(如气体传感器)探头表面催化涂层涂覆后清洗中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和催化剂颗粒,传统回收设备无法去除水解物,导致涂层附着力下降。真空蒸馏回收机采用 “水解物定向吸附 + 颗粒过滤 + 真空蒸馏” 工艺:通过氨基改性硅胶吸附柱吸附硅烷水解物,去除率达 99.7%;通过 0.2μm 滤网过滤催化剂颗粒,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.095MPa、温度 80℃,同时配备涂层附着力测试仪验证效果。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 50 万元,气体传感器涂层附着力达 5MPa,在高温高湿环境中使用寿命延长 2 年,减少电子危废排放约 24 吨,符合工业气体检测高可靠性要求。真空蒸馏回收机采用负压蒸馏技术,无需高温即可分离溶剂,大幅降低能源损耗。
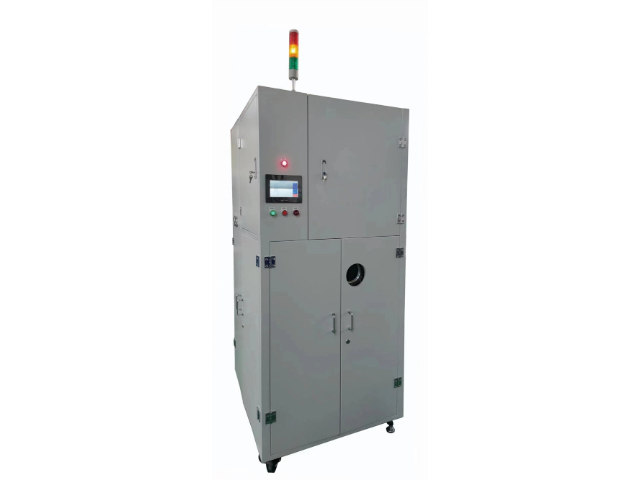
医用手术器械清洗消毒中,会使用含中性蛋白酶的清洗溶剂,这类溶剂需保持酶活性和无菌状态才能回收利用,否则会影响手术器械清洗效果和生物安全性。真空蒸馏回收机采用 “低温真空蒸馏 + 酶活性保持 + 无菌处理” 工艺:蒸馏温度控制在 35-40℃,避免高温导致酶失活;蒸馏过程中加入酶保护剂(如甘油),保持中性蛋白酶活性;之后通过紫外线灭菌和 0.22 微米滤膜过滤,确保溶剂无菌。某医疗器械清洗企业应用该设备后,回收溶剂中中性蛋白酶活性保持率达 90% 以上,无菌度符合 WS 310.2-2016《医院消毒供应中心 第 2 部分:清洗消毒及灭菌技术操作规范》,用于手术器械清洗后,器械清洗合格率达 99.9%,无蛋白质残留。设备运行一年来,溶剂回收率达 91%,每年节省溶剂成本约 50 万元,减少医用清洗危废处理量约 35 吨,为医院消毒供应中心提供安全、高效的溶剂回收方案。真空蒸馏回收机具备防干烧功能,避免腔体无溶剂时加热损坏设备。天宁区小型真空蒸馏回收机
真空蒸馏回收机可定制小型便携式机型,适配移动工位、野外作业需求。天宁区小型真空蒸馏回收机
新能源汽车动力电池正极材料(磷酸铁锂)混合中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂(约 2 万元 / 吨),传统回收设备因高温导致 NMP 分解,回收率只 75% 左右。真空蒸馏回收机采用 “低温蒸馏 + 分解物吸附 + 真空回收” 工艺:控制蒸馏温度在 85℃(低于 NMP 分解温度 150℃),真空度在 - 0.096MPa,大幅降低分解率;通过活性炭吸附柱吸附少量分解产物(如吡咯烷酮),吸附率达 99.5%;配备在线气相色谱仪,实时监控 NMP 纯度,确保回收溶剂纯度达 99.9%。某电池材料企业使用该设备后,NMP 回收率提升至 94%,每年节省成本约 180 万元,回收溶剂混合的正极材料压实密度达 2.2g/cm³,电池容量保持率提升 3%,减少有机危废排放约 60 吨,助力动力电池降本增效。天宁区小型真空蒸馏回收机