商机详情 -
江宁区专业真空蒸馏回收机哪家好
新能源智能充电桩外壳注塑后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具脱模剂,传统回收设备无法去除降解产物,导致清洗后外壳出现银丝缺陷。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烯烃),吸附率达 99.6%;通过破乳剂分离脱模剂,破乳率达 99.2%;蒸馏阶段控制真空度在 - 0.093MPa、温度在 77℃(乙酸乙酯沸点),实现溶剂回收,同时配备外观检测仪,确保清洗后外壳无银丝缺陷。某充电桩企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 49 万元,外壳银丝缺陷率从 7% 降至 0.2%,产品外观合格率提升至 99.8%,在户外暴晒环境中抗老化性能达标,减少塑料危废排放约 27 吨,符合新能源充电设施耐用性要求。真空蒸馏回收机占地面积小,可嵌入现有生产线,无需额外占用空间。江宁区专业真空蒸馏回收机哪家好
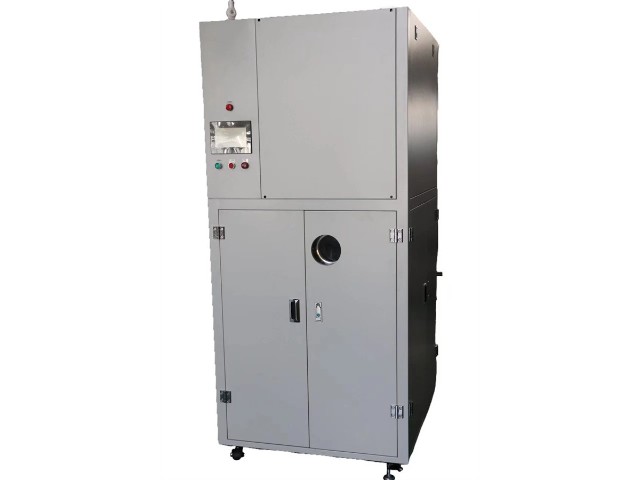
出色医疗器械(如手术剪刀)不锈钢表面抛光后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有抛光蜡和金属碎屑,传统回收设备无法去除抛光蜡,导致器械表面出现划痕,影响使用安全性。真空蒸馏回收机采用 “抛光蜡乳化 + 碎屑过滤 + 真空蒸馏” 系统:加入蜡质乳化剂将抛光蜡转化为乳浊液,乳化率达 99.5%;通过 0.2μm 精密滤网过滤金属碎屑,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备表面粗糙度测试仪,确保清洗后器械表面 Ra≤0.05μm。某医疗器械企业应用该设备后,乙醇回收率达 92%,每年节省成本约 50 万元,手术剪刀表面无划痕,符合 YY/T 0294.1-2016 标准,减少医疗危废排放约 22 吨,保障手术器械使用安全。句容改性醇真空蒸馏回收机推荐真空蒸馏回收机可回收涂料行业废流平剂溶剂,回收后可循环使用。
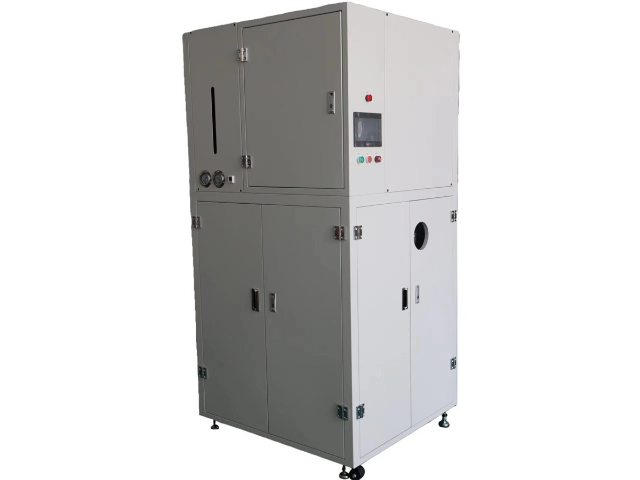
工业机器人减速器轴承清洗中,会使用含煤油的精密清洗溶剂,这类废溶剂含有金属粉末和润滑脂,传统回收设备难以去除金属粉末,导致轴承磨损加剧。真空蒸馏回收机采用 “金属粉末磁选 + 润滑脂分解 + 真空蒸馏” 工艺:通过高了强度磁选机分离金属粉末(含铁成分),分离效率达 99.9%;加入润滑脂分解剂,将其分解为小分子物质;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备颗粒计数器,确保粉末含量低于 0.0001%。某机器人企业应用该设备后,煤油回收率达 90%,每年节省溶剂成本约 55 万元,轴承使用寿命延长 30%,减速器传动精度提升,减少机械危废排放约 25 吨,符合工业机器人高耐用性要求。
出色医疗器械(如手术镊子)不锈钢表面抛光后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有抛光蜡和金属碎屑,传统回收设备无法去除抛光蜡,导致器械表面出现划痕,影响使用安全性。真空蒸馏回收机采用 “抛光蜡乳化 + 碎屑过滤 + 真空蒸馏” 系统:加入蜡质乳化剂将抛光蜡转化为乳浊液,乳化率达 99.5%;通过 0.2μm 精密滤网过滤金属碎屑,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备表面粗糙度测试仪,确保清洗后器械表面 Ra≤0.05μm。某医疗器械企业应用该设备后,乙醇回收率达 92%,每年节省成本约 50 万元,手术镊子表面无划痕,符合 YY/T 0294.1-2016 标准,减少医疗危废排放约 22 吨,保障手术器械使用安全。真空蒸馏回收机可回收食品行业废加工溶剂,符合食品接触材料安全标准。
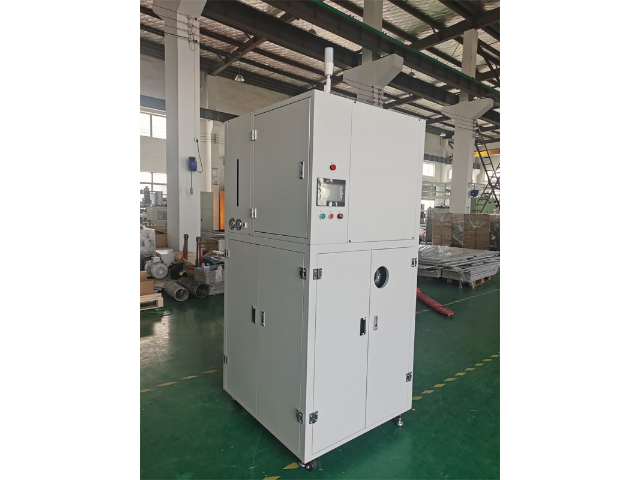
工业制冷设备(如中央空调)冷凝器铜管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有碳酸钙水垢和铜离子,传统回收设备盐酸回收率低,且铜离子易造成管道二次腐蚀。真空蒸馏回收机采用 “水垢过滤 + 铜离子吸附 + 真空蒸馏” 系统:通过石英砂过滤柱过滤碳酸钙水垢,过滤效率达 99.8%;通过螯合树脂吸附铜离子,去除率达 99.9%;蒸馏阶段控制真空度在 - 0.088MPa、温度在 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备腐蚀速率测试仪,确保回收盐酸对铜管腐蚀率低于 0.02mm / 年。某制冷企业应用该设备后,盐酸回收率达 92%,每年节省成本约 53 万元,冷凝器换热效率提升 25%,中央空调能耗降低 18%,减少含酸危废排放约 45 吨,延长制冷设备使用寿命至 10 年以上。真空蒸馏回收机无溶剂泄漏,符合安全生产与环保双重要求。东台废水处理真空蒸馏回收机推荐
真空蒸馏回收机设备运行稳定,可连续24小时不间断作业。江宁区专业真空蒸馏回收机哪家好
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。江宁区专业真空蒸馏回收机哪家好