商机详情 -
湖北溶剂回收真空蒸馏回收机方案
农药中间体生产过程中,废溶剂含有有毒有害杂质,处理不当会对操作人员健康和环境造成威胁。真空蒸馏回收机采用全密闭负压运行系统,有效防止有毒气体泄漏,保障操作人员安全,同时配备了尾气处理装置,对蒸馏过程中产生的少量尾气进行净化处理后排放。某农药中间体企业使用该设备后,车间有毒气体浓度远低于国家限值标准,废溶剂回收率达 92%,回收的溶剂重新用于生产,每年为企业节省成本约 60 万元,同时减少了有害废弃物排放,符合化工行业安全环保生产要求。真空蒸馏回收机可回收电子行业废清洗液,适配高洁净度生产场景。湖北溶剂回收真空蒸馏回收机方案
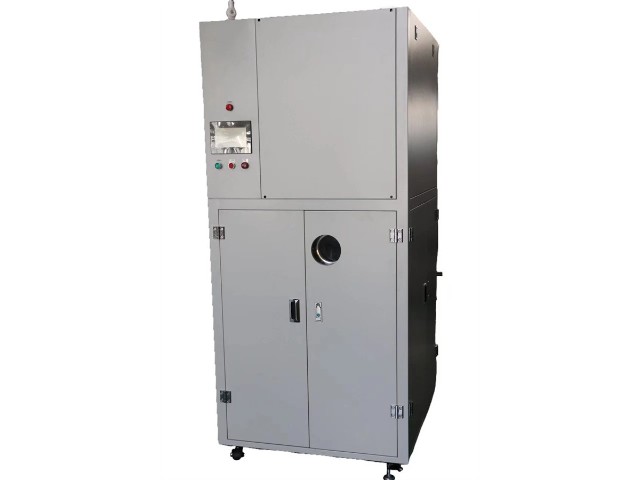
在航空航天发动机涡轮叶片制造领域,涡轮叶片精密加工后需使用专门使用溶剂清洗,产生的废溶剂含有高温合金碎屑和抛光剂残留,这类杂质若无法彻底去除,会影响后续叶片涂层附着效果。真空蒸馏回收机针对该行业需求,创新采用 “磁选预处理 + 多级精密过滤 + 分子蒸馏” 组合工艺:先通过高了强度磁选装置分离废溶剂中的磁性合金碎屑,再利用孔径为 0.01 微米的陶瓷过滤膜去除非磁性微小颗粒,之后通过分子蒸馏技术实现溶剂与抛光剂残留的深度分离。某航空发动机制造企业引入该设备后,回收溶剂中杂质含量控制在 0.00005% 以下,用于涡轮叶片清洗后,叶片表面粗糙度 Ra 值稳定在 0.2μm 以内,完全满足涂层附着要求。设备运行数据显示,溶剂回收率达 93%,每年可为企业节省溶剂采购成本约 120 万元,同时减少危险废弃物排放量超 80 吨,既符合航空航天行业严苛的质量标准,又响应了国家绿色制造政策。湖北溶剂回收真空蒸馏回收机方案真空蒸馏回收机具备防泄漏报警功能,及时发现泄漏点,避免安全事故。
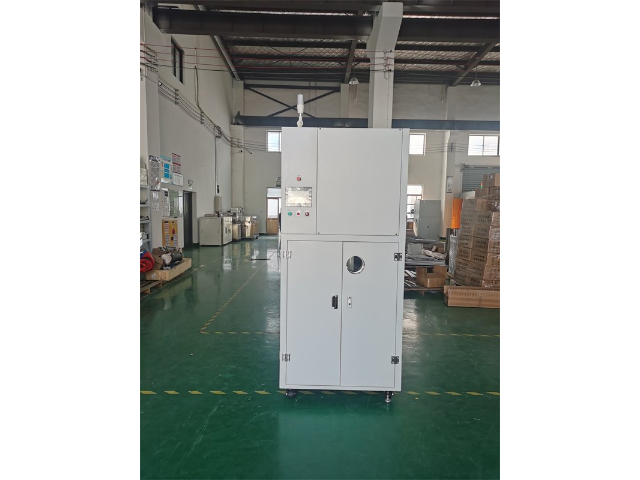
出色音响设备(如耳机单元)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,耳机外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。
工业生物发酵设备(如啤酒发酵罐)内壁清洗中,会使用含氢氧化钠的碱性清洗溶剂,这类废溶剂含有蛋白质残渣和微生物菌体,传统回收设备无法彻底去除蛋白质,导致清洗后设备染菌风险增加。真空蒸馏回收机采用 “蛋白质水解 + 菌体过滤 + 真空蒸馏” 系统:加入蛋白酶水解蛋白质残渣,水解率达 99.5%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度在 - 0.091MPa、温度在 100℃,实现氢氧化钠溶液回收,浓度可调整至 5% 的清洗标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物工程企业应用该设备后,氢氧化钠溶剂回收率达 90%,每年节省成本约 45 万元,发酵罐染菌率从 5% 降至 0.1%,啤酒等发酵产品合格率提升,减少碱性危废排放约 38 吨,符合食品生物行业卫生标准。真空蒸馏回收机机身设计轻便,可采用吊装、搬运车灵活转移。
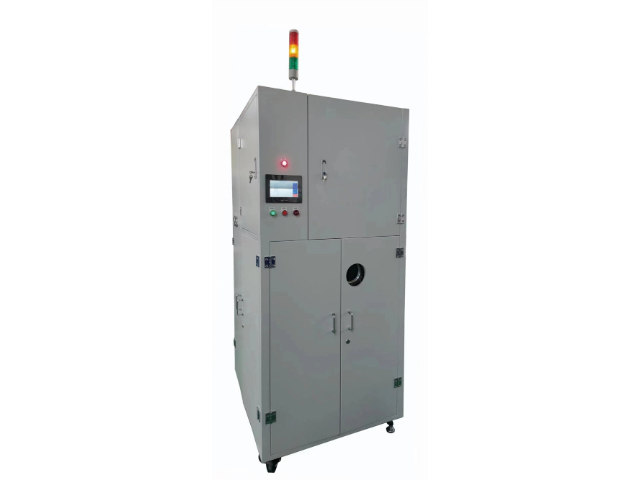
新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。真空蒸馏回收机采用智能温控芯片,控温精度±1℃,确保回收质量一致。湖北溶剂回收真空蒸馏回收机方案
真空蒸馏回收机可回收废溶剂中的贵重成分,进一步提升企业回收效益。湖北溶剂回收真空蒸馏回收机方案
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度在 - 0.097MPa、温度在 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 58 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在高温高湿环境中运行稳定性提升,减少电子危废排放约 32 吨,助力光伏组件发电安全。湖北溶剂回收真空蒸馏回收机方案