商机详情 -
温州废液真空蒸馏回收机厂家
香精香料生产行业中,溶剂不只是原料载体,还影响香精香料的品质,废溶剂回收需确保无异味、无杂质。真空蒸馏回收机采用精密精馏工艺,结合高效脱臭装置,能去除废溶剂中的异味物质和杂质,使回收溶剂符合香精香料生产要求。某香精香料企业引入该设备后,回收溶剂纯度高、无异味,可直接回用于香精香料提取和调配,回收率稳定在 93% 左右,每年节省溶剂采购成本约 75 万元,同时减少了废溶剂对环境的影响,符合食品添加剂行业绿色生产要求。真空蒸馏回收机具备超压保护功能,防止设备因压力过高损坏。温州废液真空蒸馏回收机厂家
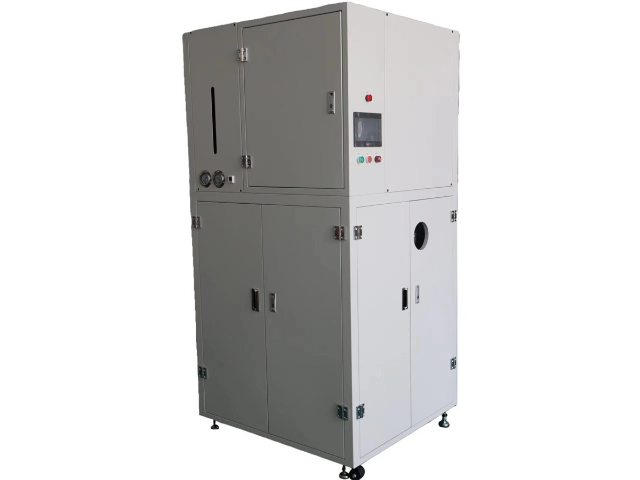
新能源光伏组件玻璃表面镀膜后清洗中,会使用含氢氟酸的清洗溶剂,这类废溶剂含有镀膜残渣(如二氧化硅)和玻璃碎屑,传统回收设备因氢氟酸腐蚀,维护成本高。真空蒸馏回收机采用 “耐腐结构升级 + 残渣分离 + 低温蒸馏” 工艺:蒸馏腔体采用蒙乃尔合金 + 氟橡胶密封,耐氢氟酸腐蚀性能提升;通过 0.5μm 滤网过滤镀膜残渣和玻璃碎屑,过滤效率达 99.8%;蒸馏温度控制在 20℃,真空度 - 0.098MPa,减少氢氟酸挥发。某光伏企业应用该设备后,氢氟酸回收率达 92%,每年节省成本约 85 万元,设备维护频率从每月 2 次降至每季度 1 次,玻璃镀膜后透光率保持在 94% 以上,符合光伏组件发电效率要求,减少含氟危废排放约 40 吨。丹徒区废水处理真空蒸馏回收机报价真空蒸馏回收机具备超真空保护功能,防止真空度过高损坏设备部件。
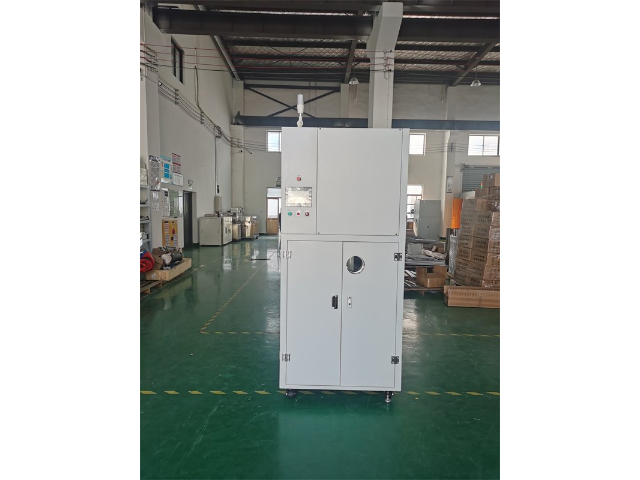
出色医疗器械(如人工关节)钛合金表面喷砂后清洗中,会使用含乙醇的精密清洗溶剂,这类废溶剂含有钛合金砂粒(粒径通常为 5-50μm)和油污,若砂粒未彻底去除,会导致后续表面处理工序出现划痕缺陷。真空蒸馏回收机采用 “多级砂粒分离 + 真空蒸馏 + 精密过滤” 工艺:首级通过旋风分离器分离大粒径砂粒(≥20μm),分离效率达 98%;第二级采用袋式过滤器分离中粒径砂粒(5-20μm),过滤精度达 5μm;蒸馏阶段控制真空度在 - 0.09MPa、蒸馏温度在 40℃,实现乙醇高效回收;之后通过 0.2μm 的聚四氟乙烯滤膜进行精密过滤,去除微小油污和残留砂粒。某医疗器械企业引入该设备后,回收乙醇中砂粒含量低于 0.0001%,油污含量低于 0.001%,用于人工关节清洗后,钛合金表面粗糙度 Ra 值稳定在 0.1μm 以内,无划痕缺陷,产品合格率从原来的 96% 提升至 99.8%。设备运行数据显示,乙醇回收率达 93%,每年节省溶剂成本约 55 万元,减少含砂粒危废排放约 25 吨,为出色医疗器械生产提供了可靠的清洗保障。
化纤行业生产中,纺丝环节会使用大量溶剂,产生的废溶剂含有少量聚合物杂质,若直接排放会造成资源浪费和环境污染。真空蒸馏回收机通过高精度过滤系统和高效蒸馏工艺,先去除废溶剂中的聚合物杂质,再在真空环境下进行蒸馏回收,使回收溶剂纯度达到化纤生产要求。某化纤企业使用该设备后,溶剂回收利用率提升至 95%,每年减少溶剂消耗超千吨,降低了企业生产成本,同时减少了废溶剂排放,助力企业实现节能减排目标,符合国家化纤行业绿色发展导向。真空蒸馏回收机无废渣产生,或废渣量极少,减少废弃物处理成本。
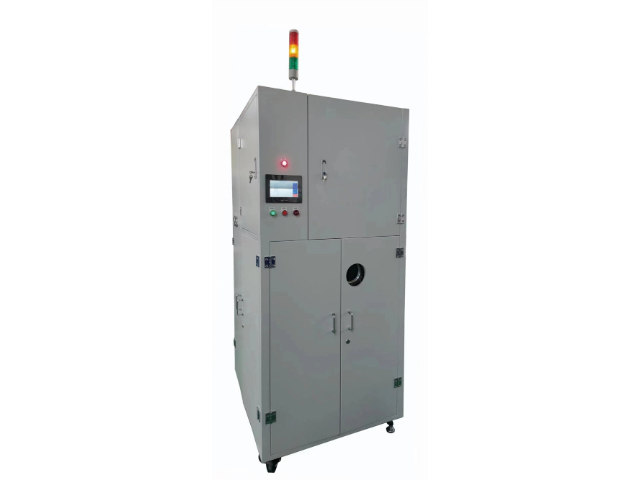
新能源汽车动力电池正极材料(磷酸铁锂)混合中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂(约 2 万元 / 吨),传统回收设备因高温导致 NMP 分解,回收率只 75% 左右。真空蒸馏回收机采用 “低温蒸馏 + 分解物吸附 + 真空回收” 工艺:控制蒸馏温度在 85℃(低于 NMP 分解温度 150℃),真空度在 - 0.096MPa,大幅降低分解率;通过活性炭吸附柱吸附少量分解产物(如吡咯烷酮),吸附率达 99.5%;配备在线气相色谱仪,实时监控 NMP 纯度,确保回收溶剂纯度达 99.9%。某电池材料企业使用该设备后,NMP 回收率提升至 94%,每年节省成本约 180 万元,回收溶剂混合的正极材料压实密度达 2.2g/cm³,电池容量保持率提升 3%,减少有机危废排放约 60 吨,助力动力电池降本增效。真空蒸馏回收机操作面板支持中英文切换,适配外资企业生产需求。丹徒区废水处理真空蒸馏回收机报价
真空蒸馏回收机加热管可拆卸更换,维护便捷,不影响整体作业进度。温州废液真空蒸馏回收机厂家
在农药生产领域,废溶剂中常含有有毒有害物质,若处理不当会对土壤、水源造成严重污染。真空蒸馏回收机采用密闭式运行设计,整个蒸馏回收过程在密封系统内完成,有效防止了有毒气体泄漏,保障了生产环境安全。同时,该设备通过高效精馏技术,能将废溶剂中的有效成分与有毒杂质分离,回收的溶剂可重新用于农药生产,有毒杂质则被集中收集处理。某农药企业使用该设备后,废溶剂回收利用率提升至 93%,每年减少有害废弃物排放数百吨,不只降低了环保风险,还为企业节约了大量原材料成本,提升了企业市场竞争力。温州废液真空蒸馏回收机厂家