商机详情 -
相城区化工溶剂真空蒸馏回收机日常维护
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。真空蒸馏回收机具备故障报警声光提示,便于及时发现与处理故障。相城区化工溶剂真空蒸馏回收机日常维护
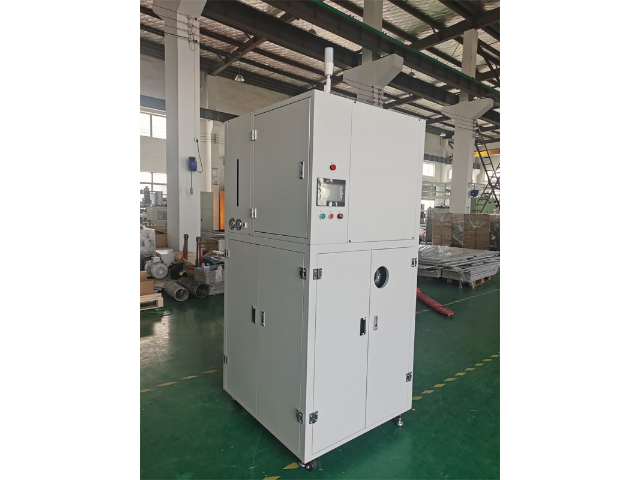
电子元器件制造过程中,清洗环节会产生大量含氟、含醇类的废溶剂,这类废溶剂处理难度大、成本高。真空蒸馏回收机针对电子行业废溶剂特性,采用耐腐蚀材质制作蒸馏腔体,并配备高精度温度控制系统,能在低温真空环境下实现废溶剂的高效回收。某电子企业引入该设备后,废溶剂处理成本降低 60% 以上,回收的溶剂经检测,纯度符合电子元器件清洗要求,可直接回用于生产流程,既减少了资源浪费,又降低了企业对环境的影响,助力企业通过绿色工厂认证。姑苏区化工溶剂真空蒸馏回收机真空蒸馏回收机可回收印刷行业废润版液溶剂,减少印刷行业环保压力。
新能源汽车车载充电器(OBC)电路板涂覆中,会使用含三防漆(如丙烯酸酯类)的溶剂,这类废溶剂含有未固化的三防漆树脂和稀释剂杂质,若树脂未彻底去除,会影响电路板涂覆后的绝缘性能和耐候性。真空蒸馏回收机采用 “树脂分离 + 真空蒸馏 + 纯度检测” 工艺:先通过减压蒸馏(真空度 - 0.09MPa、温度 70-80℃)分离未固化的三防漆树脂,利用树脂与溶剂沸点差异实现高效分离,树脂去除率达 99.2%;蒸馏阶段进一步去除稀释剂中的低沸物杂质;同时配备傅里叶变换红外光谱仪(FTIR)在线检测回收溶剂成分,确保三防漆树脂含量低于 0.001%。某汽车电子企业使用该设备后,回收溶剂用于 OBC 电路板涂覆,涂覆后的电路板绝缘电阻达 10¹²Ω 以上,耐温范围满足 - 40℃至 125℃,符合 GB/T 19826-2014《电力电子设备 机械结构 应用指南》要求。设备运行数据显示,溶剂回收率达 91%,每年节省溶剂成本约 65 万元,减少三防漆树脂危废排放约 25 吨,保障车载充电器在复杂工况下的安全稳定运行,推动新能源汽车电子产业发展。
新能源汽车驱动电机定子绕组绝缘漆涂覆中,会使用含二甲苯的稀释溶剂,这类废溶剂含有未固化的绝缘漆树脂和铜粉,传统回收设备因树脂黏附,导致蒸馏效率下降。真空蒸馏回收机采用 “树脂溶解 + 铜粉分离 + 真空蒸馏” 工艺:加入绝缘漆溶解剂,将树脂分解为可溶于二甲苯的物质;通过磁性分离装置分离铜粉,分离效率达 99.8%;蒸馏阶段控制真空度在 - 0.094MPa、温度在 138℃(二甲苯沸点),实现溶剂回收,同时配备绝缘性能测试仪,确保回收溶剂涂覆后绕组绝缘等级达 H 级。某电机企业使用该设备后,二甲苯回收率达 92%,每年节省成本约 62 万元,定子绕组绝缘失效故障率从 4% 降至 0.3%,电机耐温性能达 180℃,使用寿命延长 4 年,减少有机危废排放约 32 吨,符合新能源汽车驱动电机高可靠性要求。真空蒸馏回收机具备防漏电保护功能,保障操作人员人身安全。
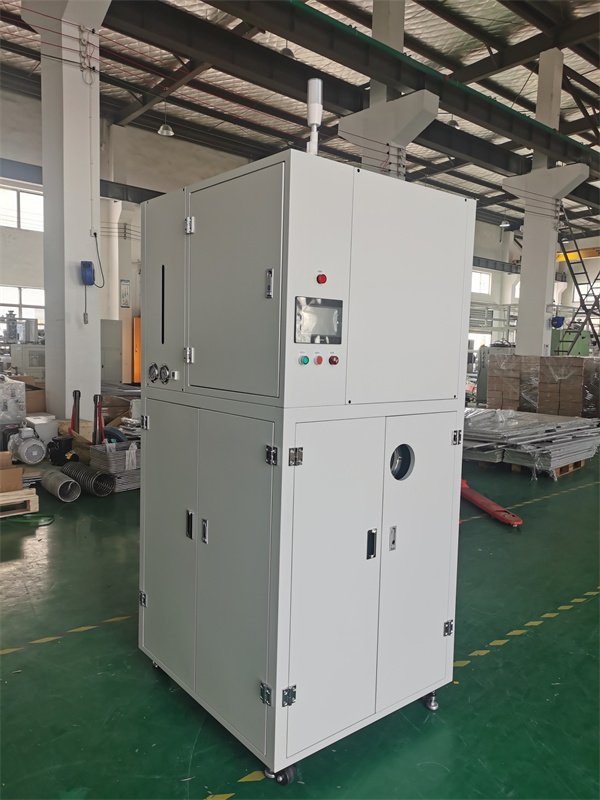
光伏行业在硅片清洗环节会使用大量氢氟酸、硝酸等混合溶剂,废溶剂处理难度大、成本高。真空蒸馏回收机针对光伏行业废溶剂腐蚀性强的特点,采用耐腐蚀合金材质制作蒸馏腔体和管道,确保设备长期稳定运行。同时,该设备能在低温真空环境下实现溶剂的高效回收,减少了溶剂挥发损失。某光伏企业引入该设备后,废溶剂回收率达 93%,回收的溶剂经调配后可重新用于硅片清洗,每年为企业节省溶剂采购成本超 80 万元,同时减少了有害废液排放,符合新能源行业环保发展要求。真空蒸馏回收机无需专人24小时值守,设定参数后自动完成全流程回收作业。湖南连续式真空蒸馏回收机性价比
真空蒸馏回收机可回收电子行业废清洗溶剂,保障电子元器件质量。相城区化工溶剂真空蒸馏回收机日常维护
食品添加剂生产过程中,会使用乙醇、丙二醇等溶剂,产生的废溶剂需符合食品级标准才能回收利用,对设备要求较高。真空蒸馏回收机采用食品级不锈钢材质制作,设备内部经过精细抛光处理,避免了溶剂与有害物质接触,同时配备了高精度检测控制系统,实时监控回收溶剂的纯度。某食品添加剂企业应用该设备后,回收溶剂纯度达到食品级标准,可直接回用于生产,溶剂回收率稳定在 92% 以上,既降低了生产成本,又保障了食品安全,符合食品行业监管要求。相城区化工溶剂真空蒸馏回收机日常维护