商机详情 -
姑苏区化工溶剂真空蒸馏回收机
工业智能阀门(如电动蝶阀)阀杆密封面加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢 316L 颗粒)和密封脂残留,传统回收设备无法去除微米级碎屑,导致密封面磨损,阀门泄漏率超标。真空蒸馏回收机采用 “梯度过滤 + 密封脂分解 + 真空蒸馏” 工艺:先通过 1μm、0.5μm、0.1μm 的三层金属滤膜过滤碎屑,过滤效率达 99.99%;再加入密封脂专门使用分解剂,将其转化为可溶于异丙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,同时配备激光粒度仪实时监控溶剂纯度。某阀门企业应用该设备后,异丙醇回收率达 93%,每年节省成本约 58 万元,阀门泄漏率从原来的 0.05% 降至 0.005%,符合 API 607 防火标准,减少金属危废排放约 30 吨,延长阀门使用寿命至 8 年以上。真空蒸馏回收机冷凝系统采用高效换热设计,冷凝速度提升40%,减少损耗。姑苏区化工溶剂真空蒸馏回收机
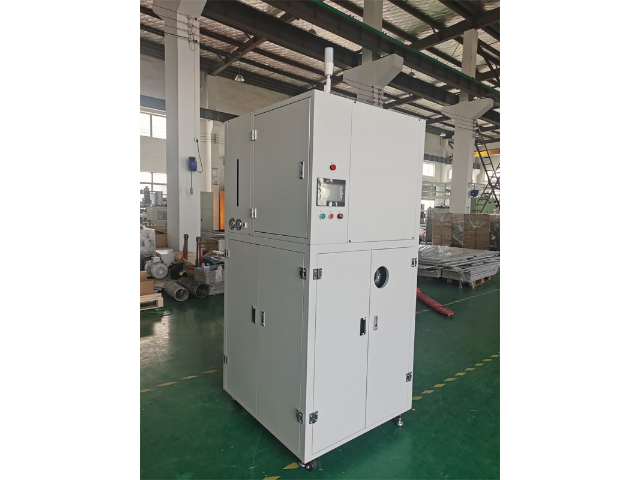
光伏行业在硅片清洗环节会使用大量氢氟酸、硝酸等混合溶剂,废溶剂处理难度大、成本高。真空蒸馏回收机针对光伏行业废溶剂腐蚀性强的特点,采用耐腐蚀合金材质制作蒸馏腔体和管道,确保设备长期稳定运行。同时,该设备能在低温真空环境下实现溶剂的高效回收,减少了溶剂挥发损失。某光伏企业引入该设备后,废溶剂回收率达 93%,回收的溶剂经调配后可重新用于硅片清洗,每年为企业节省溶剂采购成本超 80 万元,同时减少了有害废液排放,符合新能源行业环保发展要求。相城区化工溶剂真空蒸馏回收机日常维护真空蒸馏回收机机身采用防刮耐磨涂层,不易损坏,延长整机使用寿命。
工业制冷系统制冷剂回收中,会使用含 R134a 的提纯溶剂,这类废溶剂含有水分和杂质气体,传统回收设备因水分导致制冷剂变质,影响制冷效果。真空蒸馏回收机采用 “水分去除 + 杂质分离 + 真空蒸馏” 系统:通过分子筛干燥装置去除水分,含水量降至 0.001% 以下;采用气体分离膜分离杂质气体,纯度达 99.9%;蒸馏阶段控制真空度在 - 0.098MPa、温度在 - 26℃,实现 R134a 回收,同时配备在线水分检测仪,确保回收制冷剂品质。某制冷企业应用该设备后,R134a 回收率达 95%,每年节省制冷剂成本约 80 万元,制冷系统运行效率提升 20%,减少制冷剂排放约 30 吨,符合《蒙特利尔议定书》环保要求,推动制冷行业低碳发展。
工业大型风机(如轴流风机)叶片表面防腐涂覆后清洗中,会使用含二甲苯的清洗溶剂,这类废溶剂含有涂料残渣和颜料颗粒,传统回收设备无法去除颜料,导致清洗后叶片出现色差,影响防腐效果。真空蒸馏回收机采用 “涂料溶解 + 颜料吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱去除颜料颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.094MPa、温度 138℃,实现二甲苯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,叶片色差 ΔE≤1.0。某风机制造企业使用该设备后,二甲苯回收率达 91%,每年节省成本约 62 万元,风机叶片防腐涂层附着力达 5MPa 以上,耐盐雾性能达 1000 小时,减少涂料危废排放约 35 吨,延长风机户外使用寿命。真空蒸馏回收机支持数据导出,可记录回收量、纯度等参数,便于质量追溯。
新能源汽车变速箱齿轮加工后清洗中,会使用含柴油的清洗溶剂,这类废溶剂含有金属碎屑和切削液残留,传统回收设备难以分离切削液,导致齿轮生锈。真空蒸馏回收机采用 “金属碎屑分离 + 切削液破乳 + 真空蒸馏” 工艺:首级通过离心分离机分离金属碎屑,分离效率达 99.8%;第二级加入破乳剂,使切削液与柴油分离,破乳率达 98%;蒸馏阶段控制真空度在 - 0.08MPa、温度在 180℃,实现柴油回收,同时配备水分检测仪,确保柴油含水量低于 0.01%。某汽车零部件企业应用该设备后,柴油回收率达 90%,每年节省溶剂成本约 55 万元,齿轮生锈率从 5% 降至 0.1%,产品合格率提升,减少金属碎屑危废排放约 30 吨,符合变速箱齿轮精密制造要求。真空蒸馏回收机采用智能控制系统,可实现多设备联动控制,提升管理效率。相城区化工溶剂真空蒸馏回收机日常维护
真空蒸馏回收机冷凝水可循环使用,进一步降低水资源消耗。姑苏区化工溶剂真空蒸馏回收机
工业锅炉水质处理用离子交换树脂再生中,会使用含盐酸的再生溶剂,这类废溶剂含有树脂碎屑、钙镁离子和有机物,传统处理方式盐酸回收率低,且产生的含盐废水污染环境。真空蒸馏回收机采用 “盐酸蒸馏回收 + 离子去除 + 废水处理” 工艺:通过真空蒸馏(真空度 - 0.085MPa、温度 60-70℃)将盐酸从废溶剂中分离,回收率达 92%,回收盐酸浓度可调整至 5%-10%,符合离子交换树脂再生要求;采用阳离子交换树脂去除钙镁离子,离子去除率达 99%;之后通过生物氧化法处理蒸馏产生的含盐废水,去除有机物后达标排放,符合 GB 8978-1996《污水综合排放标准》。某热力公司应用该设备后,每年回收盐酸约 80 吨,节省采购成本约 50 万元,含盐废水排放量减少 70 吨,回收盐酸用于离子交换树脂再生后,树脂交换容量恢复率达 95% 以上,锅炉水质硬度控制在 0.03mmol/L 以下,减少了锅炉结垢和腐蚀风险,延长了锅炉使用寿命,降低了热力生产能耗。姑苏区化工溶剂真空蒸馏回收机